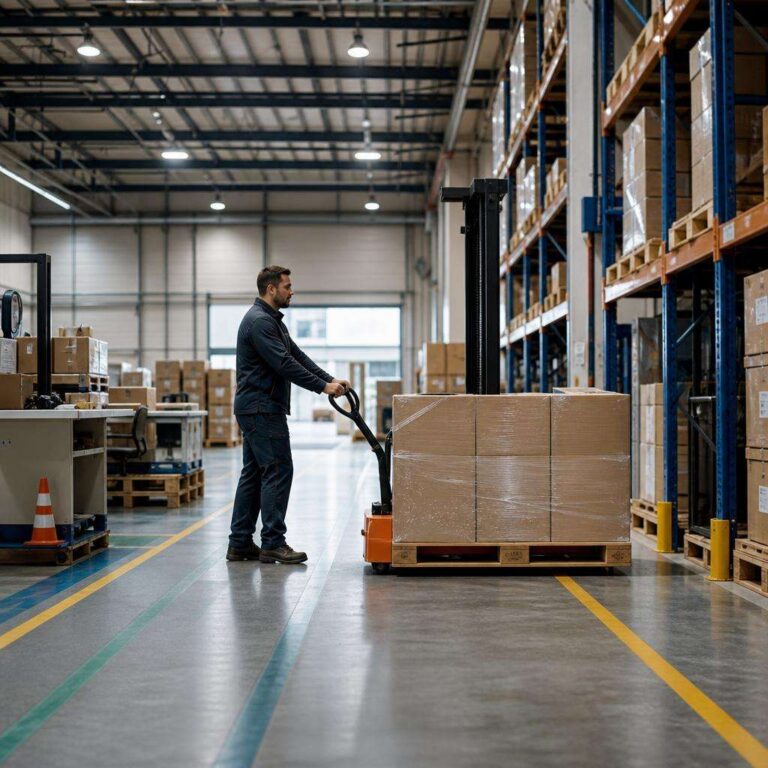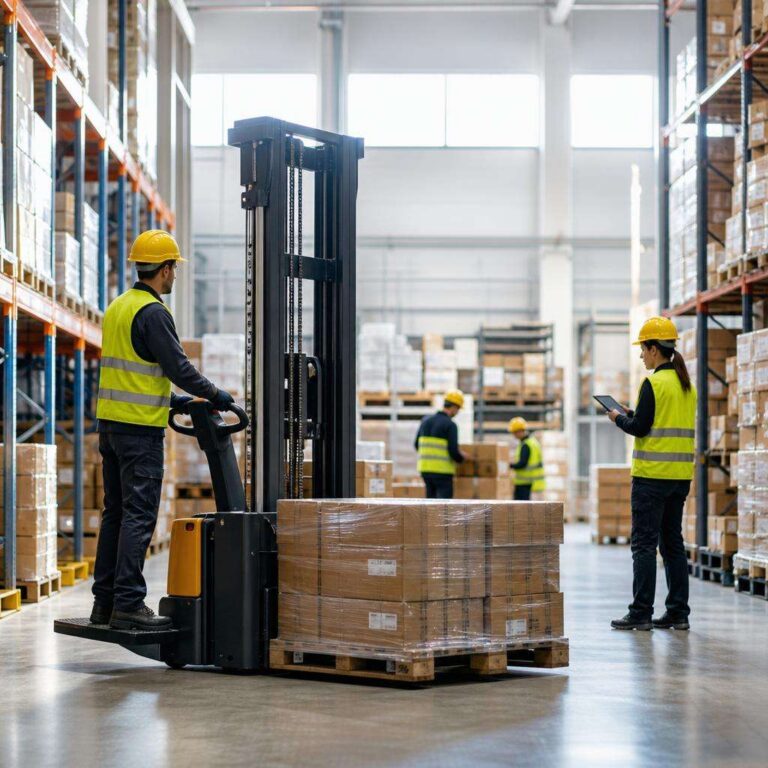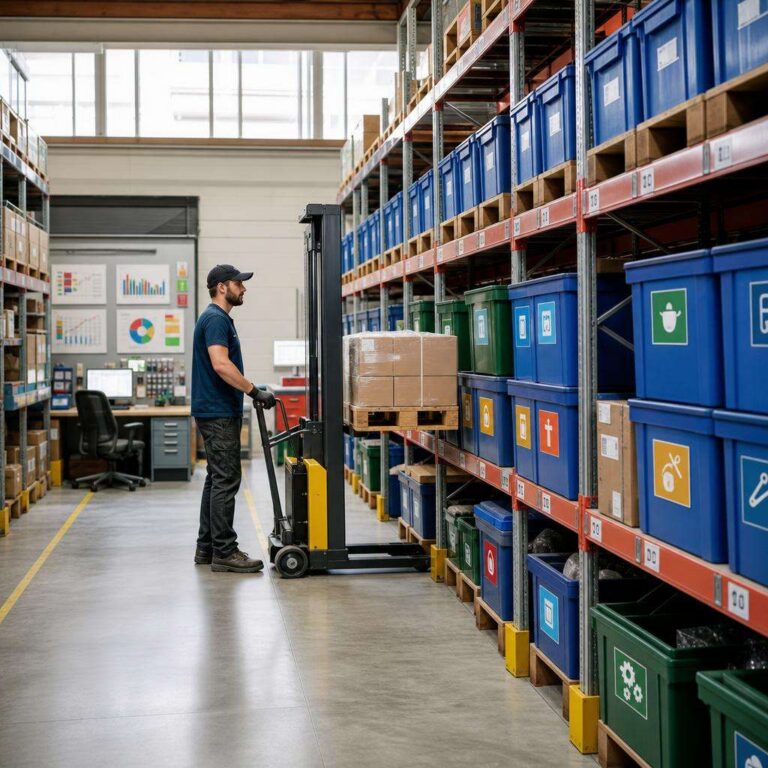
Fluxos de trabalho mal definidos consomem tempo em pequenas perdas acumuladas: deslocamentos desnecessários, espera por liberação de área, retrabalho por falha de comunicação e pausas causadas por risco operacional. Em operações com movimentação de materiais, esses desvios reduzem produtividade e elevam o desgaste físico da equipe. Organizar o fluxo não significa apenas acelerar tarefas. Significa criar um sistema previsível, seguro e repetível.
Na prática, operações mais estáveis surgem quando o processo é desenhado com base em sequência lógica, redução de desperdícios e critérios claros de execução. Isso vale para centros de distribuição, estoques de apoio, áreas de recebimento, expedição e abastecimento interno. Quando cada etapa tem um padrão, o time trabalha com menos improviso, menor variação de tempo e mais controle sobre riscos.
O ganho mais relevante costuma aparecer na combinação entre ritmo e segurança. Uma operação pode até parecer rápida quando depende de esforço extra das pessoas, mas esse desempenho raramente se sustenta. O resultado tende a ser fadiga, aumento de erros e queda de qualidade. Fluxos bem organizados distribuem carga, eliminam movimentos inúteis e facilitam a tomada de decisão no chão de operação.
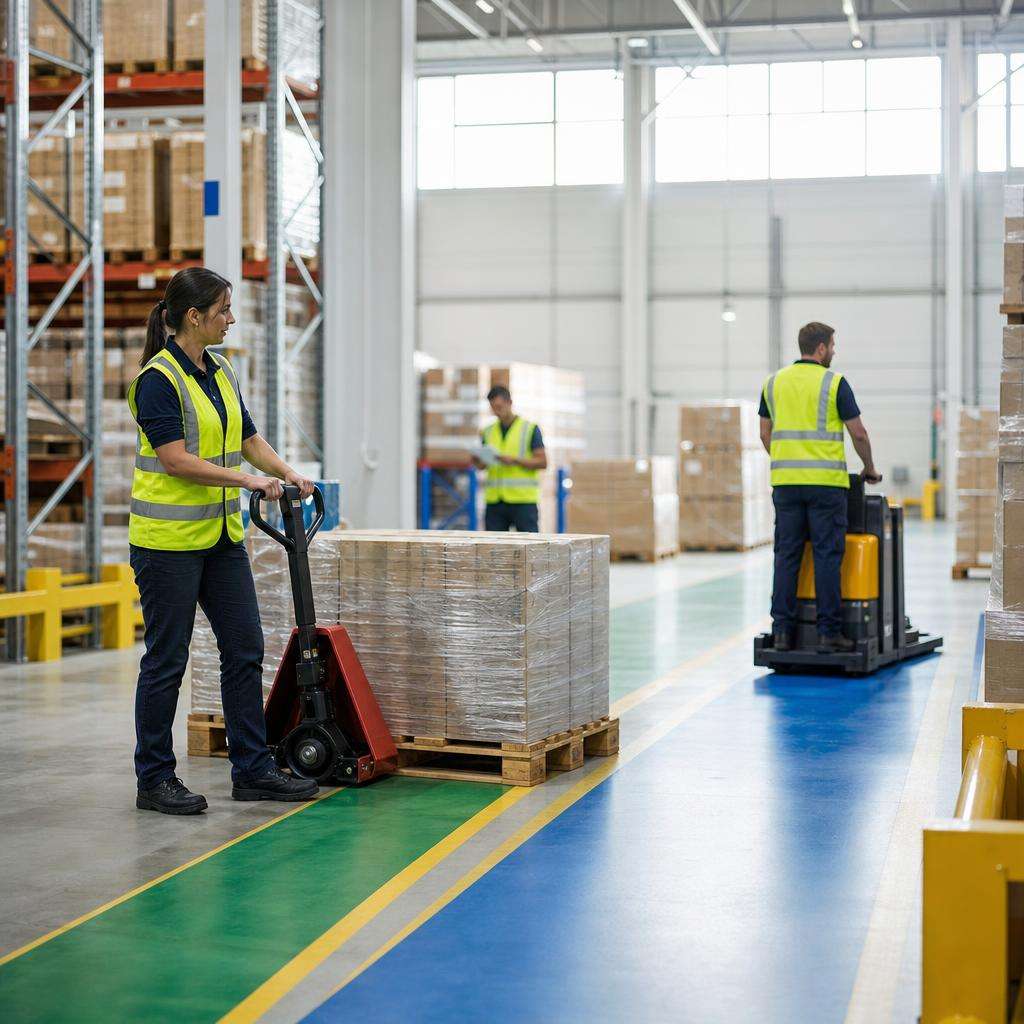
Esse raciocínio fica mais claro quando se observa a movimentação interna de materiais. Um equipamento simples, quando inserido em um fluxo padronizado, pode reduzir etapas, melhorar o uso do espaço e diminuir incidentes. O transpalete é um bom exemplo porque conecta layout, método, ergonomia, treinamento e manutenção em uma única rotina operacional.
Por que fluxos bem desenhados eliminam gargalos
Gargalo operacional raramente nasce de um único problema. Na maioria dos casos, ele é resultado de decisões fragmentadas: layout pensado sem considerar trajeto, reposição feita sem janela definida, equipamentos compartilhados sem prioridade de uso e comunicação visual insuficiente. O efeito aparece em filas, paradas curtas e aumento do tempo total por tarefa. Quando o fluxo é redesenhado, o objetivo não é apenas remover um ponto de lentidão, mas equilibrar toda a sequência.
Os princípios de Lean ajudam nesse diagnóstico porque tratam desperdício como causa central da baixa produtividade. Entre os desperdícios mais comuns na rotina operacional estão transporte excessivo, movimentação desnecessária, espera e retrabalho. Um operador que precisa contornar pallets mal posicionados, procurar itens fora de endereço ou aguardar liberação de corredor está adicionando tempo sem agregar valor. O redesenho do fluxo ataca exatamente esses pontos.
O 5S entra como base de disciplina operacional. Sem organização física e padronização visual, o melhor fluxo no papel não se sustenta. Separar o necessário, ordenar materiais, manter limpeza, padronizar práticas e reforçar disciplina reduz variabilidade. Em termos práticos, isso significa corredores desobstruídos, áreas de abastecimento demarcadas, ferramentas no ponto de uso e identificação clara de zonas de circulação. O tempo economizado por tarefa pode parecer pequeno, mas o impacto diário é relevante.
A ergonomia complementa esse modelo ao tratar o esforço humano como variável de desempenho. Operações que exigem empurrar carga em rotas inadequadas, fazer curvas fechadas ou lidar com pisos irregulares aumentam fadiga e reduzem constância. O operador perde ritmo ao longo do turno, e a chance de erro cresce. Um fluxo bem desenhado considera distância, tipo de piso, frequência de transporte, peso movimentado e necessidade de manobra.
Lean, 5S e ergonomia na rotina real
Em uma operação de abastecimento interno, por exemplo, o gargalo pode não estar no recebimento da mercadoria, mas no percurso entre estoque e linha de consumo. Se a área de picking está distante da zona de abastecimento e o trajeto cruza com expedição, surgem conflitos de circulação. O Lean indicaria a necessidade de reduzir deslocamento e espera. O 5S ajudaria a consolidar áreas fixas e sinalização. A ergonomia orientaria a escolha do equipamento e da rota.
Outro ponto técnico é a diferença entre velocidade aparente e fluxo eficiente. Equipes experientes costumam compensar falhas do processo com atalhos e memória operacional. Isso dá a impressão de que a operação funciona bem, até que ocorre troca de turno, aumento de volume ou ausência de um colaborador-chave. Sem padrão, o desempenho cai. Fluxos robustos não dependem de improviso individual; dependem de método replicável.
Há também um efeito direto sobre segurança. Corredores disputados, cruzamentos sem prioridade e áreas de apoio mal definidas criam risco de colisão, queda de material e esforço inadequado. Ao organizar o fluxo, a empresa reduz exposição a incidentes e melhora a previsibilidade das operações. Segurança, nesse contexto, não é um item separado da produtividade. É parte do desenho do processo.
Empresas que amadurecem essa lógica costumam adotar indicadores simples e consistentes. Tempo médio de deslocamento, número de viagens por turno, taxa de ocupação de corredores, ocorrências de bloqueio e desvios de rota são métricas úteis. Elas mostram onde o fluxo perde eficiência e ajudam a validar se o redesenho realmente gerou ganho operacional.
Onde o transpalete se encaixa na operação
O transpalete é um exemplo útil porque sua eficiência depende menos do equipamento isolado e mais do contexto em que ele opera. Quando a movimentação de materiais é padronizada, o equipamento deixa de ser apenas um recurso de transporte e passa a integrar um método de trabalho. Isso envolve definição de rotas, largura mínima de circulação, pontos de coleta e entrega, limites de carga e critérios de inspeção.
Em muitas operações, o erro está em introduzir o equipamento sem revisar o processo. O resultado é previsível: uso em áreas inadequadas, congestionamento em corredores, desgaste prematuro e esforço acima do necessário. O ganho aparece quando o fluxo é desenhado para o equipamento. Isso inclui piso compatível, áreas de giro, endereçamento lógico e janelas operacionais para evitar conflito com outras atividades.
A padronização da movimentação reduz variação entre operadores. Em vez de cada pessoa decidir o melhor caminho ou a forma de posicionar a carga, a operação define um padrão: onde retirar, por qual rota seguir, em que ponto parar, como posicionar o pallet e quando retornar. Esse padrão reduz tempo de decisão, melhora a segurança e facilita treinamento de novos colaboradores.
Ao discutir especificação e aplicação, vale consultar referências técnicas e modelos disponíveis de transpalete para comparar capacidade, tipo de uso e adequação ao ambiente. Essa análise evita a compra ou adoção de um equipamento incompatível com o volume, a frequência de deslocamento e as características do piso.
Manual ou elétrico: como decidir
A escolha entre modelo manual e elétrico deve partir de critérios operacionais, não apenas de preço. O manual costuma atender bem percursos curtos, volumes moderados e áreas com baixa inclinação. Também é uma opção funcional quando o uso é intermitente e o espaço de manobra é limitado. Já o elétrico tende a fazer mais sentido em rotinas com alta frequência de transporte, maiores distâncias e necessidade de reduzir esforço repetitivo.
Um erro comum é adotar modelo manual em uma operação que cresceu em volume, mas manteve o mesmo método. O custo inicial menor pode ser anulado por perda de ritmo, fadiga da equipe e aumento do tempo por ciclo. Em contrapartida, implementar um elétrico em ambiente sem infraestrutura adequada, sem rotina de recarga e sem fluxo organizado também compromete o retorno. O equipamento precisa estar alinhado ao desenho da operação.
Outro critério é a natureza da carga. Peso médio, estabilidade do pallet, frequência de curvas e necessidade de parada influenciam diretamente a escolha. Em pisos irregulares ou trajetos com obstáculos, o esforço no manual aumenta de forma significativa. Nesses casos, a análise ergonômica deve ter peso real na decisão, porque ela afeta desempenho e risco operacional ao longo do turno.
Há ainda um componente de disponibilidade. Equipamentos elétricos exigem gestão de bateria, inspeção e manutenção mais estruturadas. Se a operação não tem rotina de controle, o risco é trocar esforço físico por indisponibilidade técnica. A decisão correta surge do equilíbrio entre intensidade de uso, capacidade de gestão e desenho do fluxo.
Checklists e manutenção preventiva
Checklists de uso são uma das formas mais baratas de preservar ritmo operacional. Antes do início do turno, a inspeção deve verificar rodas, garfos, sistema hidráulico, condições do timão, ruídos anormais e presença de vazamentos. Em equipamentos elétricos, entram também carga da bateria, conectores e resposta dos comandos. Essa checagem reduz falhas em operação e evita paradas no meio do ciclo.
O checklist também padroniza responsabilidade. Quando a inspeção tem campos objetivos e frequência definida, a equipe sabe o que observar e como reportar anomalias. Isso melhora a rastreabilidade e reduz o uso de equipamento em condição inadequada. O efeito prático é simples: menos improviso, menos risco e menos perda de tempo com correções emergenciais.
Manutenção preventiva deve seguir periodicidade vinculada à intensidade de uso. Operações com vários ciclos por hora exigem acompanhamento mais próximo de componentes sujeitos a desgaste, como rodas e sistema de elevação. Esperar a falha ocorrer quase sempre custa mais caro, porque interrompe o fluxo e pode comprometer prazos internos de abastecimento ou expedição.
Quando o equipamento faz parte de um fluxo enxuto, sua indisponibilidade afeta mais do que uma tarefa isolada. Ela desorganiza sequência, gera acúmulo de carga em áreas intermediárias e força adaptações improvisadas. Por isso, manutenção não deve ser tratada como suporte periférico. Ela é parte da capacidade produtiva da operação.
Roteiro em 7 passos para implantar um fluxo enxuto
A implantação de um fluxo enxuto funciona melhor quando segue uma sequência simples, com validação rápida no chão de operação. O erro mais comum é tentar redesenhar tudo de uma vez, sem medir o estado atual. O caminho mais seguro é mapear, testar, ajustar e padronizar. Abaixo, um roteiro prático que combina produtividade, segurança e estabilidade operacional.
1. Mapear trajetos reais
Comece observando o percurso que a equipe realmente faz, e não o trajeto previsto no procedimento. Marque origem, destino, desvios, pontos de espera e cruzamentos. Em muitos casos, o mapa revela rotas maiores do que o necessário e áreas com interferência constante. Um simples desenho do fluxo atual já expõe desperdícios que passavam despercebidos.
2. Definir zonas de abastecimento
Estabeleça áreas fixas para recebimento, separação, espera e entrega. Quando essas zonas não existem, materiais se espalham e bloqueiam circulação. A definição de pontos claros reduz procura, evita obstrução de corredores e facilita o controle visual do processo. O ideal é que cada zona tenha função única e capacidade compatível com o volume movimentado.
3. Organizar sinalização visual
Sinalização eficiente elimina dúvida operacional. Use marcação de solo, identificação de rotas, limites de área e orientação de sentido quando necessário. A sinalização deve apoiar decisão rápida, especialmente em ambientes com tráfego compartilhado. Quanto menor a dependência de instrução verbal, maior a consistência do fluxo entre turnos e equipes.
4. Padronizar método de movimentação
Defina como a carga será coletada, transportada e posicionada. Isso inclui ordem das tarefas, rota principal, regras de prioridade em cruzamentos e forma correta de condução do equipamento. O padrão reduz variação de tempo e simplifica supervisão. Também ajuda a identificar desvios de processo antes que eles se tornem hábito.
5. Aplicar treinamento rápido e objetivo
Treinamento eficaz para fluxo operacional não precisa ser longo, mas precisa ser específico. Mostre o trajeto, os pontos críticos, a lógica do abastecimento e os erros mais frequentes. Sempre que possível, combine orientação visual com prática no local. O foco deve ser execução correta desde o primeiro ciclo, e não apenas transmissão genérica de regras.
6. Medir tempo e segurança
Sem indicador, a melhoria vira percepção subjetiva. Acompanhe tempo por ciclo, número de viagens, ocorrências de bloqueio, desvios de rota e quase acidentes. Esses dados permitem comparar antes e depois da mudança. Se o tempo caiu, mas os incidentes aumentaram, o fluxo ainda não está equilibrado. O objetivo é ganhar ritmo sem elevar risco.
7. Revisar e ajustar continuamente
Fluxo enxuto não é desenho fixo. Mudanças de mix, volume, layout e equipe exigem revisão periódica. Reserve momentos curtos para ouvir operadores, analisar métricas e ajustar rotas ou zonas de apoio. Pequenas correções sustentadas ao longo do tempo geram mais resultado do que uma grande reformulação sem acompanhamento.
Esse roteiro funciona porque integra método, espaço físico, comportamento e controle. Em vez de buscar produtividade por pressão sobre a equipe, ele reorganiza o sistema para que o trabalho flua com menor esforço. Esse é o ponto central para ganhar tempo sem aumentar desgaste.
Na prática, o melhor próximo passo é escolher um único processo de movimentação interna e aplicar o roteiro completo por duas semanas. Meça o tempo atual, redesenhe a rota, padronize o uso do equipamento e acompanhe os indicadores básicos. A partir desse piloto, fica mais fácil expandir a lógica para outras áreas da operação. Para mais detalhes sobre a redução de gargalos e exemplos práticos, visite Fluxo contínuo no armazém.