Estoque sem gargalos não depende apenas de mais espaço ou mais gente. O ganho real aparece quando o fluxo entre recebimento, armazenagem, separação e expedição é desenhado para reduzir movimentos desnecessários, esperas, retrabalho e riscos operacionais. Em centros de distribuição compactos, lojas com retaguarda e operações industriais de médio porte, a diferença entre um processo estável e um processo caótico costuma estar em decisões simples de layout, padronização e escolha correta dos equipamentos de movimentação.
Na prática, operações enxutas em logística interna tratam três perdas recorrentes: deslocamento excessivo, manuseio redundante e interrupções por falta de organização. Quando o time recebe mercadoria sem critério de conferência, armazena em endereços variáveis e separa pedidos com rotas improvisadas, o resultado aparece em lead time maior, baixa produtividade por hora e aumento de incidentes. O estoque passa a funcionar em modo reativo, sempre apagando incêndios operacionais.
O caminho mais eficiente começa com mapeamento do fluxo real, e não do fluxo idealizado em procedimento. É comum descobrir que um item percorre distâncias desproporcionais entre doca, área de conferência, pulmão de estoque e expedição. Também é frequente encontrar operadores contornando pallets mal posicionados, buscando etiquetas impressas longe da área de trabalho ou aguardando liberação de espaço para descarregar. Cada microatraso parece pequeno isoladamente, mas se multiplica ao longo do turno.
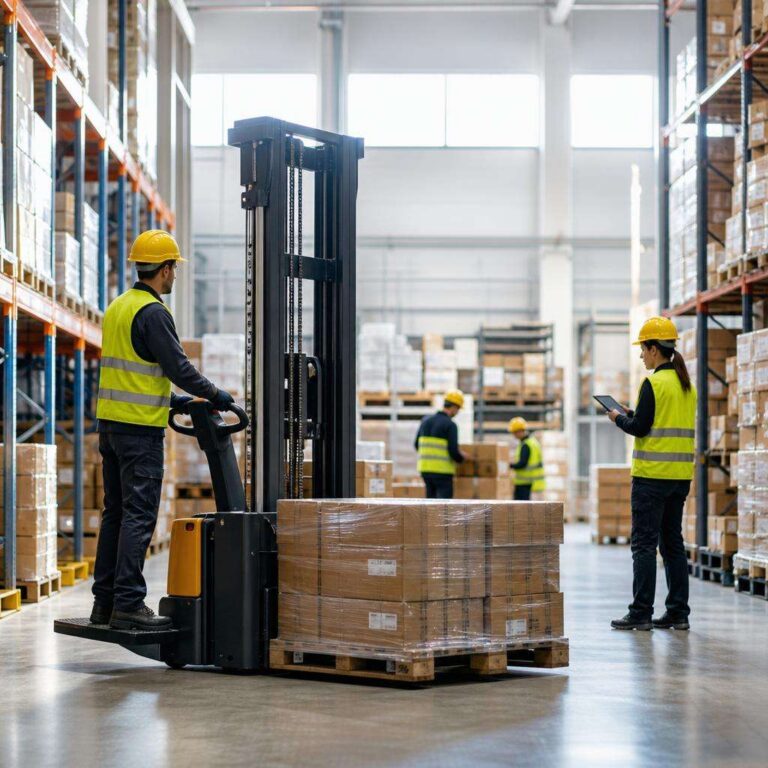
Um fluxo de trabalho enxuto no estoque exige padronização visual, rotas definidas, endereçamento funcional, critérios claros de reposição e equipamentos adequados à realidade do piso, da carga e do corredor. Nesse contexto, a empilhadeira manual ganha relevância por atender operações de baixo e médio volume com custo operacional baixo, alta simplicidade de uso e boa eficiência em ambientes com espaço restrito.
A pressão por prazo mais curto e menor custo unitário mudou o padrão da logística interna. Antes, muitas empresas aceitavam estoques com folga operacional, áreas de apoio improvisadas e rotinas dependentes de operadores experientes. Hoje, a exigência por previsibilidade elevou o nível de disciplina na operação. O estoque precisa entregar velocidade sem sacrificar acuracidade, segurança e controle.
Esse movimento não veio apenas do e-commerce. Indústrias, atacados, distribuidores regionais e varejo físico passaram a operar com maior variedade de SKUs, lotes menores e mais frequência de reposição. Esse cenário aumenta a complexidade do fluxo. Quando a operação não adota princípios enxutos, a diversidade de itens rapidamente se converte em congestionamento de corredores, erros de separação e ocupação ineficiente do espaço.
O modelo enxuto responde a essa pressão com uma lógica objetiva: remover atividades que não agregam valor ao pedido. Em logística interna, isso significa reduzir toques na mercadoria, diminuir deslocamentos, simplificar decisões do operador e tornar o fluxo visualmente compreensível. O ganho não é apenas produtividade. Há melhora de segurança, menor fadiga física e menos dependência de improviso.
Empresas que avançam nessa direção costumam observar um efeito adicional: a operação fica mais escalável. Em vez de crescer adicionando complexidade, ela cresce replicando padrões. Um layout bem zoneado, um processo de reposição puxada e um equipamento compatível com a tarefa tornam mais fácil treinar equipes, medir desempenho e expandir capacidade sem desorganizar o sistema.
O primeiro passo técnico é mapear o fluxo ponta a ponta com observação direta. Não basta entrevistar supervisores. É necessário acompanhar a carga desde a doca até o endereço final, medir tempos de espera, registrar cruzamentos de rota e identificar pontos onde a mercadoria para sem necessidade. Um mapa simples com tempos por etapa costuma revelar desperdícios que o ERP não mostra.
Uma falha comum é tratar recebimento, armazenagem e expedição como áreas independentes. Em operação enxuta, essas etapas formam um sistema único. Se a conferência de recebimento demora, a doca bloqueia. Se o endereçamento é confuso, a reposição atrasa. Se a área de staging da expedição é mal dimensionada, a separação desacelera. O gargalo migra, mas não desaparece.
O mapeamento também deve considerar frequência e variabilidade. Um SKU de alta saída precisa de posição e rota diferentes de um item de baixa movimentação. Da mesma forma, cargas recebidas em pallets padrão têm exigências distintas das cargas fracionadas. Sem essa leitura, o estoque cria um desenho genérico que gera ineficiência em quase todas as tarefas.
Quando o processo é medido com rigor, a tomada de decisão melhora. Fica mais fácil definir onde instalar áreas de conferência, quais corredores priorizar para picking, quais itens devem ficar próximos à expedição e em que pontos a movimentação manual oferece melhor relação entre custo e agilidade.
Os desperdícios mais caros na logística interna raramente são os mais visíveis. Excesso de deslocamento, por exemplo, consome tempo, energia e capacidade do operador, mas muitas empresas o tratam como parte natural do trabalho. Um picking que exige voltas longas para coletar poucos itens reduz a produtividade por hora sem gerar qualquer valor adicional.
Outro desperdício relevante é o manuseio duplicado. Receber, mover para uma área temporária, depois transferir para armazenagem e, em seguida, reposicionar novamente por falta de planejamento é um padrão comum. Cada toque extra aumenta risco de avaria, retrabalho e ocupação indevida de espaço. Em operações compactas, isso se converte rapidamente em bloqueio de circulação.
Há ainda a perda por espera. Operadores aguardando liberação de doca, pallets sem identificação retidos na conferência, pedidos parados por falta de reposição e expedição atrasada por staging desorganizado são sinais claros de fluxo mal sincronizado. Espera é desperdício porque consome recurso humano sem avanço do processo.
O quarto grupo crítico envolve erro e correção. Endereçamento incorreto, separação equivocada, divergência de quantidade e avarias por movimentação inadequada têm custo superior ao que aparece no relatório imediato. Além do retrabalho, esses problemas afetam OTIF, credibilidade interna e capacidade de cumprir janelas de entrega.
Operação enxuta não se sustenta em ambiente desorganizado. O 5S continua atual porque resolve causas operacionais concretas: excesso de materiais fora de lugar, ferramentas sem padrão, corredores obstruídos e dificuldade para identificar anomalias. Em estoque, o senso de ordenação reduz tempo de busca e melhora a fluidez da movimentação.
Ergonomia entra no mesmo nível de prioridade. Processos desenhados sem considerar esforço físico geram fadiga, queda de ritmo e aumento de erro ao longo do turno. Altura de manuseio, distância de empurrar ou puxar carga, frequência de deslocamento e tipo de piso precisam ser analisados. Uma operação aparentemente produtiva nas primeiras horas pode perder desempenho no restante do dia por desgaste acumulado.
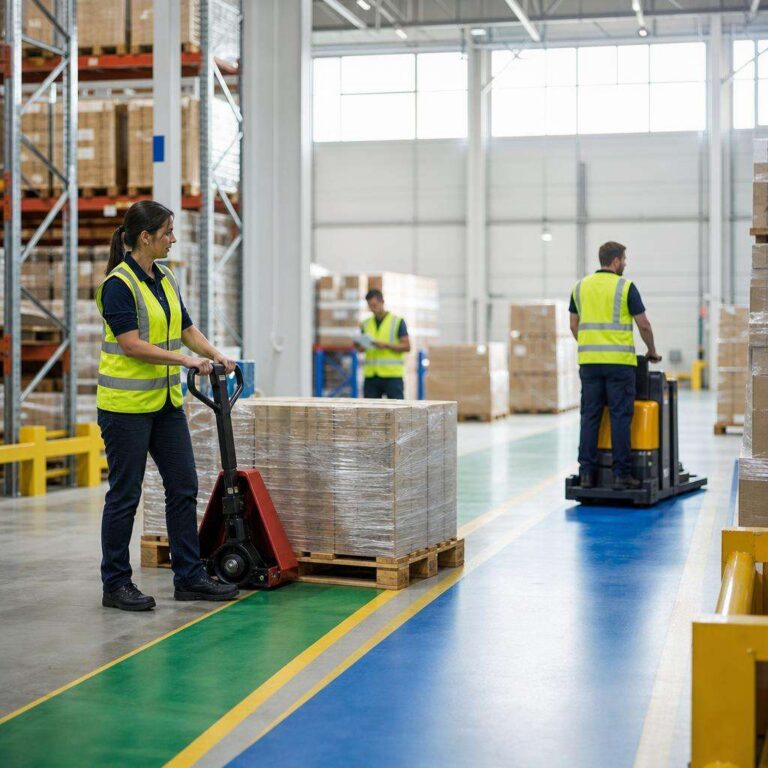
Segurança também não é um bloco separado da produtividade. Corredores estreitos, cruzamento entre pedestres e equipamentos, pallets mal acondicionados e ausência de rotas demarcadas criam incidentes e microparadas. Mesmo quando não há acidente com afastamento, quase sempre há interrupção, investigação, retrabalho e redução do ritmo operacional.
Quando 5S, ergonomia e segurança são tratados como parte do desenho do fluxo, o estoque ganha estabilidade. O operador entende onde cada item deve estar, como se mover, qual equipamento usar e quando sinalizar desvios. Isso reduz variabilidade e facilita a gestão diária por indicadores.
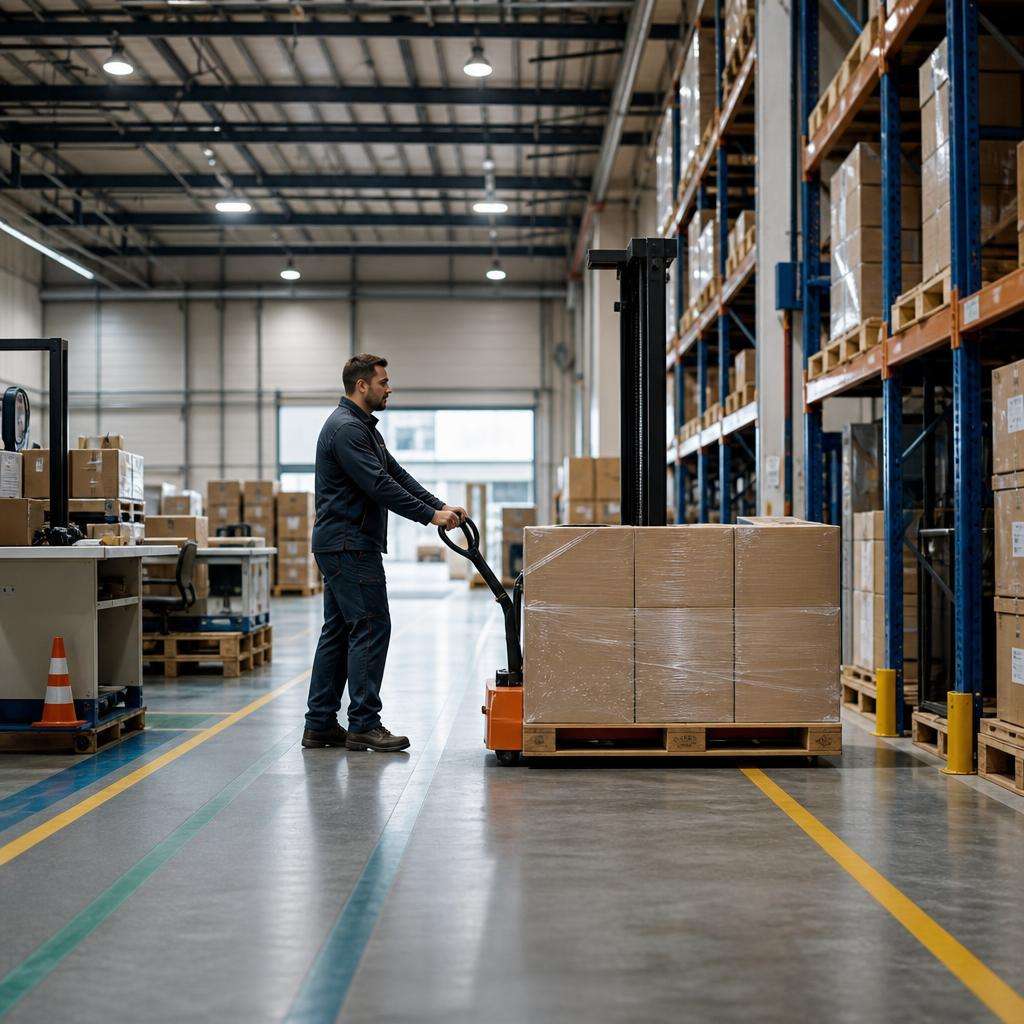
A empilhadeira manual se encaixa melhor em operações com necessidade de movimentação horizontal e elevação moderada, baixo a médio volume e corredores onde equipamentos maiores perdem eficiência. Ela é particularmente útil em retaguardas de varejo, estoques de peças, almoxarifados industriais, áreas de abastecimento interno e pequenos centros de distribuição com pallets padrão.
Seu principal ganho está na simplicidade operacional. Em tarefas de curta distância, com ciclos repetitivos e cargas dentro do limite nominal, o equipamento reduz esforço físico e melhora a cadência da movimentação. Em vez de depender de soluções improvisadas, a equipe passa a operar com um padrão de transporte mais estável e previsível.
Outro ponto favorável é a adequação a ambientes compactos. Corredores estreitos, áreas de recebimento com pouca manobra e zonas de picking de baixo volume exigem raio de giro reduzido e controle fino do deslocamento. Nesses cenários, a empilhadeira manual tende a ser mais prática do que equipamentos motorizados superdimensionados para a tarefa.
Isso não significa uso irrestrito. O desempenho depende de piso regular, carga compatível, pallet em bom estado e rotas sem obstáculos. Quando esses fatores não são observados, a produtividade cai e o risco operacional sobe. A escolha correta exige análise do contexto, não apenas do preço de aquisição.
Considere um estoque com corredores de 2,2 metros, pallets PBR, separação de pedidos fracionados e reposição de baixo volume ao longo do dia. Nessa configuração, usar um equipamento maior para todas as tarefas pode criar esperas, bloqueios de rota e ociosidade. A empilhadeira manual atende bem a movimentação entre recebimento, área de buffer e pontos de picking próximos.
Em um cenário desse tipo, o operador descarrega, confere e move o pallet até uma zona de endereçamento temporário. Depois, faz o abastecimento das posições de separação em pequenos lotes, sem ocupar corredor por tempo excessivo. O fluxo fica mais contínuo porque a movimentação acompanha o ritmo do consumo, em vez de gerar grandes ondas de reposição.
O ganho aparece especialmente quando a empresa organiza janelas curtas de reabastecimento. Em vez de interromper a separação para grandes transferências, o operador usa rotas fixas e horários definidos para repor itens classe A e B. Isso reduz conflito entre picking e abastecimento, um dos gargalos mais frequentes em estoques compactos.
Além disso, a visibilidade operacional melhora. Como o equipamento é usado em tarefas específicas e padronizadas, fica mais simples medir tempo de ciclo, quantidade de pallets movidos por hora e pontos de restrição no layout. A gestão deixa de ser baseada em percepção e passa a contar com dados observáveis.
Capacidade de carga é o primeiro filtro. O erro mais comum é escolher o equipamento pelo peso médio dos pallets, sem considerar picos de carga, distribuição do peso e condição real do material movimentado. Trabalhar próximo do limite nominal reduz margem de segurança e acelera desgaste. O ideal é manter folga operacional compatível com a rotina.
O tipo de roda influencia diretamente o esforço de deslocamento e a durabilidade. Rodas de poliuretano costumam performar bem em pisos lisos e regulares, com menor resistência ao rolamento. Já aplicações em pisos mais ásperos ou com pequenas irregularidades exigem avaliação cuidadosa para evitar trepidação, ruído e desgaste prematuro. O piso define parte importante da eficiência.
Raio de giro e comprimento do garfo afetam a manobrabilidade. Em áreas estreitas, centímetros fazem diferença. Se o equipamento precisa de manobras extras para alinhar com o pallet, o tempo de ciclo cresce e o corredor fica ocupado por mais tempo. Também é preciso verificar compatibilidade com o padrão de pallet usado na operação para evitar encaixe inadequado e instabilidade.
Outro critério relevante é a frequência de uso. Operações com uso intenso precisam de componentes mais robustos, plano de manutenção mais disciplinado e treinamento mais rigoroso. Já aplicações eventuais podem priorizar simplicidade e custo total de propriedade. A decisão correta combina carga, piso, espaço, intensidade e perfil da equipe.
Antes do início do turno, o operador deve verificar condição das rodas, integridade dos garfos, funcionamento do sistema hidráulico e presença de vazamentos. Também é necessário observar ruídos anormais, folgas excessivas e deformações estruturais. Esse procedimento leva poucos minutos e previne paradas mais longas ao longo do dia.
A checagem visual do pallet também faz parte do processo. Muitos incidentes atribuídos ao equipamento começam, na verdade, em pallets quebrados, tábuas soltas ou base desalinhada. Movimentar carga sobre suporte comprometido aumenta risco de queda, travamento e dano ao produto. O estoque enxuto elimina essa origem de retrabalho antes da movimentação.
Durante o uso, o padrão deve incluir respeito ao limite de carga, deslocamento com visibilidade adequada, velocidade compatível com o piso e atenção total aos cruzamentos. Áreas com pedestres precisam de sinalização clara e prioridade definida. O equipamento simples não dispensa disciplina operacional; pelo contrário, depende dela.
No fim do turno, a rotina deve registrar ocorrências, anomalias e necessidade de manutenção corretiva. Sem esse registro, o equipamento vai se degradando até gerar falha em momento crítico. A manutenção diária, mesmo básica, ajuda a preservar disponibilidade e previsibilidade do fluxo.
O redesenho do estoque não precisa começar com projeto longo. Em sete dias, já é possível atacar gargalos evidentes e criar uma base de operação enxuta. O primeiro dia deve ser dedicado ao gemba: observar o fluxo real, medir deslocamentos, registrar filas, fotografar bloqueios e mapear tempos de espera. O objetivo é construir um diagnóstico visual e quantitativo.
No segundo dia, revise o layout com foco em proximidade funcional. Itens de alta saída devem ficar mais próximos da expedição ou da área de picking. Materiais de baixa rotação podem ocupar zonas menos nobres. Também vale separar fisicamente recebimento, conferência, armazenagem temporária e staging para evitar mistura de fluxos. Pequenas mudanças de posição costumam gerar ganho imediato.
O terceiro dia deve tratar de rotas e zonas ABC. Defina caminhos preferenciais para abastecimento e separação, evitando cruzamentos desnecessários. Em seguida, classifique os SKUs por giro e valor operacional. Itens A merecem acesso rápido e reposição frequente; itens C podem ficar em áreas secundárias. Essa lógica reduz distância percorrida e melhora a produtividade do picking.
No quarto dia, implante um kanban simples de reposição para as posições de separação. Pode ser visual, com cartões, etiquetas ou sinalização digital básica. O importante é puxar o reabastecimento de acordo com consumo real, e não por percepção subjetiva. Isso reduz ruptura na área de picking e evita excesso de estoque avançado.
O quinto dia deve consolidar padrões operacionais. Formalize sequência de recebimento, conferência, endereçamento, reposição e expedição. Defina também o uso correto de equipamentos, incluindo quando utilizar a empilhadeira manual e quando a tarefa exige outro recurso. Processo enxuto depende de regra simples e aplicável no chão de estoque.
No sexto dia, treine a equipe com base no fluxo redesenhado. O treinamento precisa ser prático, no local de trabalho, mostrando rotas, endereços, limites de carga, zonas de segurança e critérios de reposição. Quando a capacitação é genérica, o operador volta ao hábito anterior. O aprendizado precisa estar conectado ao processo real.
No sétimo dia, inicie a medição dos indicadores e faça uma reunião curta de ajuste. O objetivo não é buscar perfeição imediata, mas estabilizar o novo padrão, corrigir desvios visíveis e definir responsáveis por cada etapa. Uma operação melhora quando o ciclo de revisão é frequente e baseado em evidência.
Lead time interno é um dos indicadores mais úteis. Ele mede quanto tempo a mercadoria leva para atravessar etapas críticas, do recebimento ao endereço, ou do pedido liberado até a expedição. Se o layout e as rotas melhoraram, o lead time tende a cair sem aumento proporcional de recursos.
Produtividade por hora ajuda a avaliar capacidade real da equipe. Pode ser medida em pallets movimentados, linhas separadas ou pedidos expedidos por colaborador/hora, dependendo do perfil da operação. O ponto central é manter uma métrica estável e comparável. Sem isso, a empresa confunde esforço com resultado.
OTIF, indicador de entrega no prazo e completa, conecta o desempenho do estoque à ponta do serviço. Erros de separação, atraso de staging e falhas de reposição aparecem nesse número. Melhorar o fluxo interno sem acompanhar OTIF pode gerar falsa sensação de eficiência, já que parte do problema só surge na entrega ao cliente.
Incidentes e quase incidentes completam o painel. Um estoque que acelera às custas de segurança não está mais eficiente; está apenas transferindo custo para frente. Monitorar ocorrências por área, turno e tipo de tarefa ajuda a identificar onde o fluxo ainda precisa de correção de layout, treinamento ou equipamento.
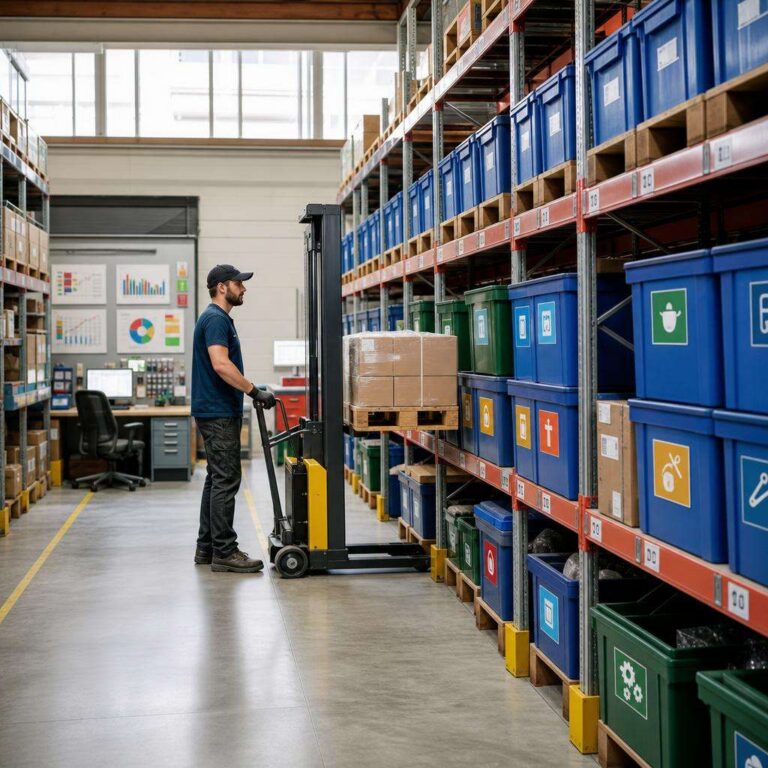
Depois de estabilizar o fluxo básico, o passo seguinte é aprofundar o endereçamento e a gestão visual. Etiquetas legíveis, zonas claramente marcadas, status de pedidos visível e regras simples de exceção reduzem dependência de memória operacional. Isso é decisivo quando a equipe cresce ou quando há rotatividade.
Também vale revisar a frequência de reposição e o tamanho dos lotes internos. Em muitos estoques, a tentativa de ganhar eficiência com grandes movimentações cria congestionamento e bloqueia o picking. Lotes menores, em horários definidos, costumam melhorar a fluidez. O desenho ideal depende do giro dos itens e da capacidade dos corredores.
Outro avanço importante é integrar rotina de auditoria curta ao dia a dia. Supervisores podem verificar, em ciclos rápidos, se rotas estão sendo respeitadas, se áreas temporárias não viraram estoque permanente e se os equipamentos estão sendo usados dentro do padrão. Auditoria enxuta não serve para burocratizar, mas para preservar disciplina operacional.
Se a operação continuar crescendo, o critério para novos investimentos deve partir dos gargalos medidos. Antes de ampliar equipe ou adquirir equipamentos mais complexos, confirme onde o fluxo realmente perde capacidade. Em muitos casos, a combinação de layout ajustado, reposição puxada, indicadores consistentes e uso adequado da empilhadeira manual já entrega um salto relevante de desempenho.
Para mais informações sobre como melhorar o fluxo do seu armazém, confira nosso artigo sobre redesenhar o fluxo do armazém para cortar deslocamentos e eliminar gargalos.