Estoque desorganizado não é um problema restrito a grandes centros de distribuição. Em pequenas empresas, ele costuma afetar caixa, prazo de entrega, produtividade da equipe e qualidade do atendimento no mesmo dia. Quando o backoffice opera sem padrão de endereçamento, sem fluxo definido e com movimentação improvisada, o resultado aparece em perdas por avaria, retrabalho, ruptura e horas gastas procurando itens que deveriam estar acessíveis em segundos.
O ponto técnico central é simples: estoque eficiente depende menos de espaço total e mais de método operacional. Duas empresas com a mesma metragem podem ter desempenhos radicalmente diferentes se uma trabalhar com layout funcional, rotas de abastecimento, separação padronizada e indicadores visuais, enquanto a outra depender da memória dos operadores. Para pequenos negócios, essa diferença pesa porque a margem para erro é menor e a equipe costuma acumular funções.
Organizar o backoffice para ganhar velocidade exige tratar o estoque como processo, não como depósito. Isso inclui mapear entradas e saídas, definir zonas de armazenagem, reduzir deslocamentos desnecessários e escolher equipamentos compatíveis com o volume e o tipo de carga. A operação melhora quando cada etapa tem critério: recebimento, conferência, armazenagem, reposição, picking, expedição e inventário.
Na prática, estoques inteligentes combinam disciplina operacional com ajustes graduais. Não é necessário iniciar com software complexo ou estrutura industrial. Em muitos casos, ganhos relevantes surgem com correções de layout, padronização de corredores, revisão de embalagens, sinalização simples e uso adequado de equipamentos de movimentação. O efeito mais visível é a redução do tempo por tarefa; o mais valioso, porém, é a previsibilidade da operação.
Por que o estoque é o coração da operação
Em pequenas empresas, o estoque conecta compras, vendas, financeiro e logística. Se a entrada de mercadorias atrasa ou a localização dos itens falha, o comercial vende sem garantia de disponibilidade, o faturamento posterga pedidos e o cliente percebe inconsistência no prazo. O backoffice deixa de ser suporte e passa a limitar o crescimento. Por isso, a organização do estoque tem impacto direto na capacidade de atender mais pedidos sem ampliar a estrutura na mesma proporção.
O fluxo físico é o primeiro elemento a ser corrigido. Mercadoria recebida precisa seguir uma sequência lógica: descarga, conferência, identificação, armazenagem e posterior separação. Quando essas etapas se cruzam no mesmo espaço, surgem gargalos. Um erro comum em pequenas operações é usar qualquer área livre para acomodar volumes temporariamente. Esse improviso aumenta o risco de extravio, dificulta a contagem e gera bloqueios em corredores que deveriam permanecer livres para circulação.
O layout também influencia produtividade de forma mensurável. Itens de alto giro devem ficar mais próximos da área de separação e expedição. Produtos pesados ou volumosos exigem posições de fácil acesso, preferencialmente baixas, para reduzir esforço e risco de acidente. Já itens de baixa saída podem ocupar áreas mais afastadas. Essa lógica, conhecida como slotting, reduz deslocamentos e melhora o tempo médio de picking sem exigir investimento elevado.
Outro ponto decisivo é o endereçamento. Mesmo um estoque pequeno precisa de uma lógica de localização que qualquer pessoa consiga entender. Códigos simples por rua, módulo, nível e posição já resolvem boa parte do problema. Quando o item depende da memória de um colaborador específico, a operação fica vulnerável a férias, folgas, rotatividade e erros de comunicação. Endereço bem definido reduz o tempo de busca e aumenta a confiabilidade do inventário.
Layout, circulação e zonas de trabalho
Um backoffice eficiente separa fisicamente atividades incompatíveis. Recebimento não deve competir com expedição pelo mesmo corredor. Área de conferência não deve virar estoque temporário permanente. Embalagem e etiquetagem precisam de bancada, insumos e descarte organizados. Essa divisão por zonas evita cruzamento de fluxos e facilita a padronização de rotinas.
Corredores precisam ser dimensionados conforme o equipamento utilizado e o tipo de carga. Em operações leves, a tentativa de ganhar espaço estreitando demais a circulação costuma causar o efeito contrário: manobras lentas, colisões em estruturas, pallets mal posicionados e aumento do esforço físico. O ganho real vem do equilíbrio entre densidade de armazenagem e fluidez operacional.
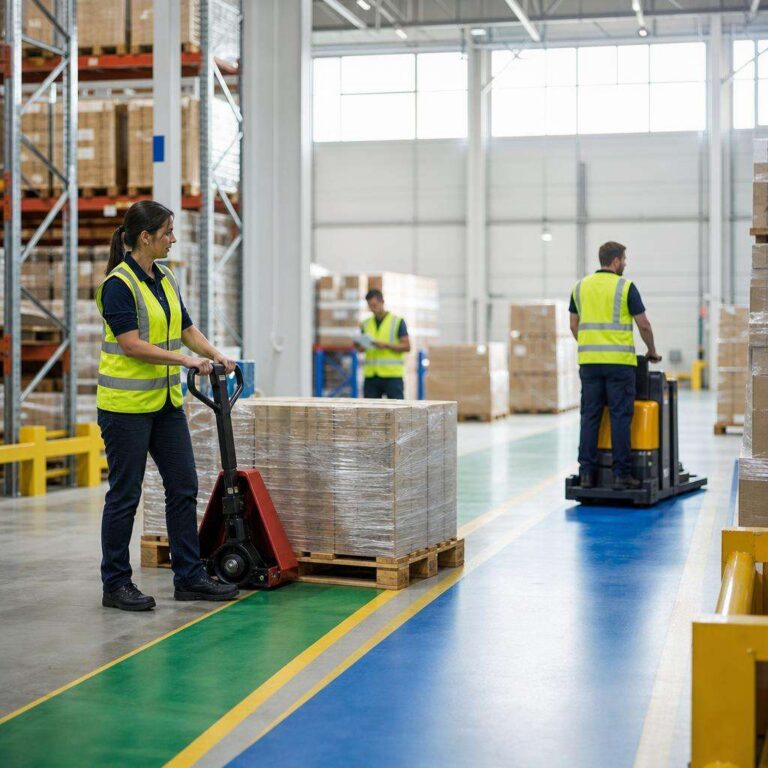
Também vale revisar o sentido de circulação. Em áreas pequenas, definir entrada por um lado e saída por outro já reduz conflitos entre abastecimento e separação. Quando isso não for possível, horários distintos para reposição e picking ajudam a evitar interrupções. Pequenas mudanças de fluxo costumam gerar ganhos rápidos porque atacam tempo improdutivo, que raramente aparece com clareza nos relatórios.
Sinalização visual complementa o layout. Identificação de ruas, posições, áreas de devolução, itens bloqueados e zonas de segurança reduz dependência de instruções verbais. Em operações com equipe enxuta, isso é ainda mais relevante, porque acelera treinamento e padroniza a execução. O objetivo é fazer o ambiente “explicar” o processo por si só.
Segurança e ergonomia como critério operacional
Segurança de estoque não se resume a evitar acidentes graves. Ela também envolve reduzir microlesões, quedas de produtividade por esforço repetitivo e avarias causadas por movimentação inadequada. Pequenas empresas costumam subestimar esse aspecto porque operam com volumes menores, mas a exposição ao risco permanece alta quando caixas pesadas são deslocadas manualmente sem critério.
Ergonomia deve entrar no desenho do processo. Itens pesados ou de alto giro não devem ser armazenados em posições que obriguem a equipe a se abaixar repetidamente ou elevar carga acima da linha dos ombros. Bancadas de conferência e embalagem precisam de altura compatível com a tarefa. Essas decisões diminuem fadiga e mantêm o ritmo operacional ao longo do dia.
A segurança também depende de housekeeping. Piso sem obstruções, pallets em bom estado, corredores livres e descarte correto de filme stretch, fitas e papelão evitam incidentes simples que interrompem a operação. Em empresas menores, esse cuidado tem efeito direto porque a ausência de uma pessoa já desorganiza escalas e compromete prazos.
Checklist diário é uma medida de baixo custo e alto retorno. Verificar estado de equipamentos, condições do piso, integridade das embalagens e conformidade das áreas reduz falhas acumuladas. O essencial é que o checklist seja objetivo, executável em poucos minutos e acompanhado por ação corretiva. Sem isso, ele vira apenas registro burocrático.
KPIs que mostram se o estoque evoluiu
Sem indicadores, a percepção de melhora costuma ser enganosa. O estoque pode parecer mais organizado visualmente e ainda assim continuar lento ou impreciso. Para pequenas empresas, os KPIs mais úteis são os que conectam rotina e resultado: acuracidade de inventário, tempo médio de separação, taxa de avaria, nível de ruptura e tempo de recebimento até armazenagem.
Acuracidade mede se o saldo físico bate com o sistema ou controle utilizado. Quando esse índice cai, todo o restante perde confiabilidade. Já o tempo de separação mostra se o layout e o endereçamento estão funcionando. Se a equipe caminha demais para coletar poucos itens, existe problema de slotting, rota ou reposição.
A taxa de avaria merece atenção especial em operações com movimentação frequente e embalagens frágeis. Muitas perdas não aparecem como acidente, mas como caixa amassada, produto riscado ou embalagem rompida. Esse custo é silencioso e corrói margem. Monitorá-lo ajuda a identificar falhas de acondicionamento, manuseio e circulação.
Outro indicador útil é a produtividade por hora ou por operador em tarefas específicas, como recebimento, armazenagem e picking. O objetivo não é pressionar a equipe, mas entender onde o processo trava. Em estoques inteligentes, KPI serve para priorizar melhoria, não para criar volume de cobrança sem correção estrutural.
Onde a empilhadeira manual entra no fluxo
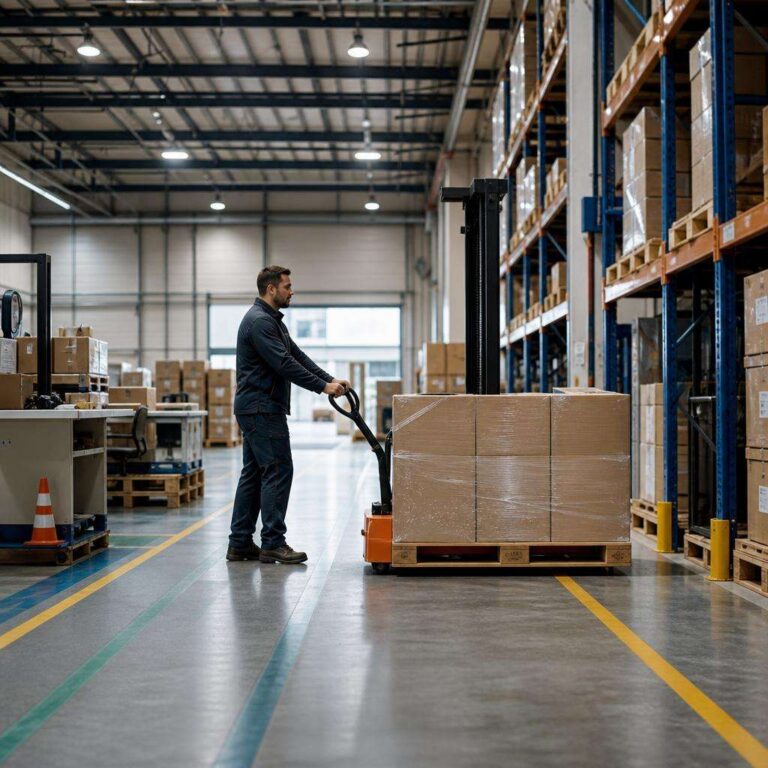
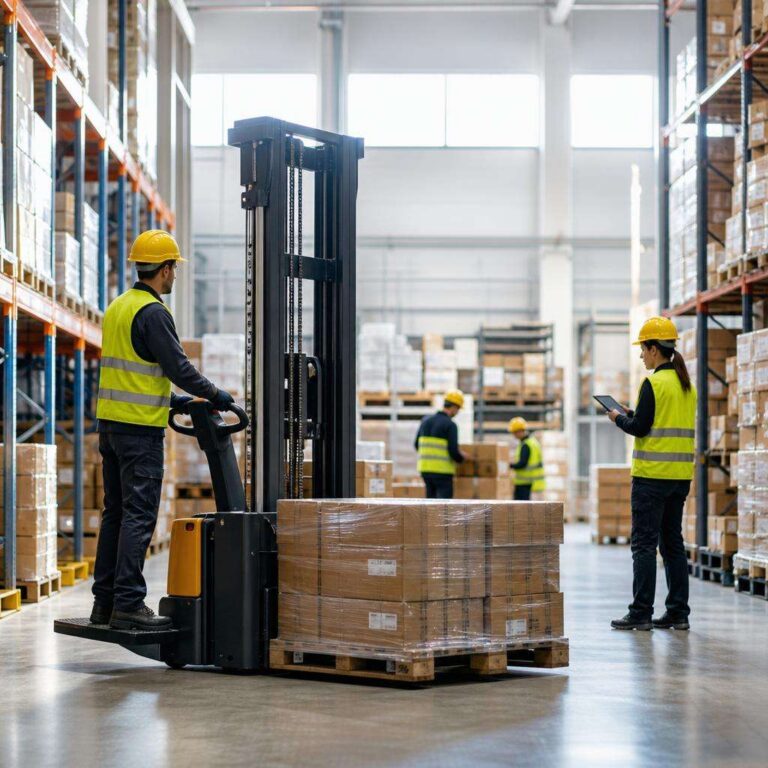
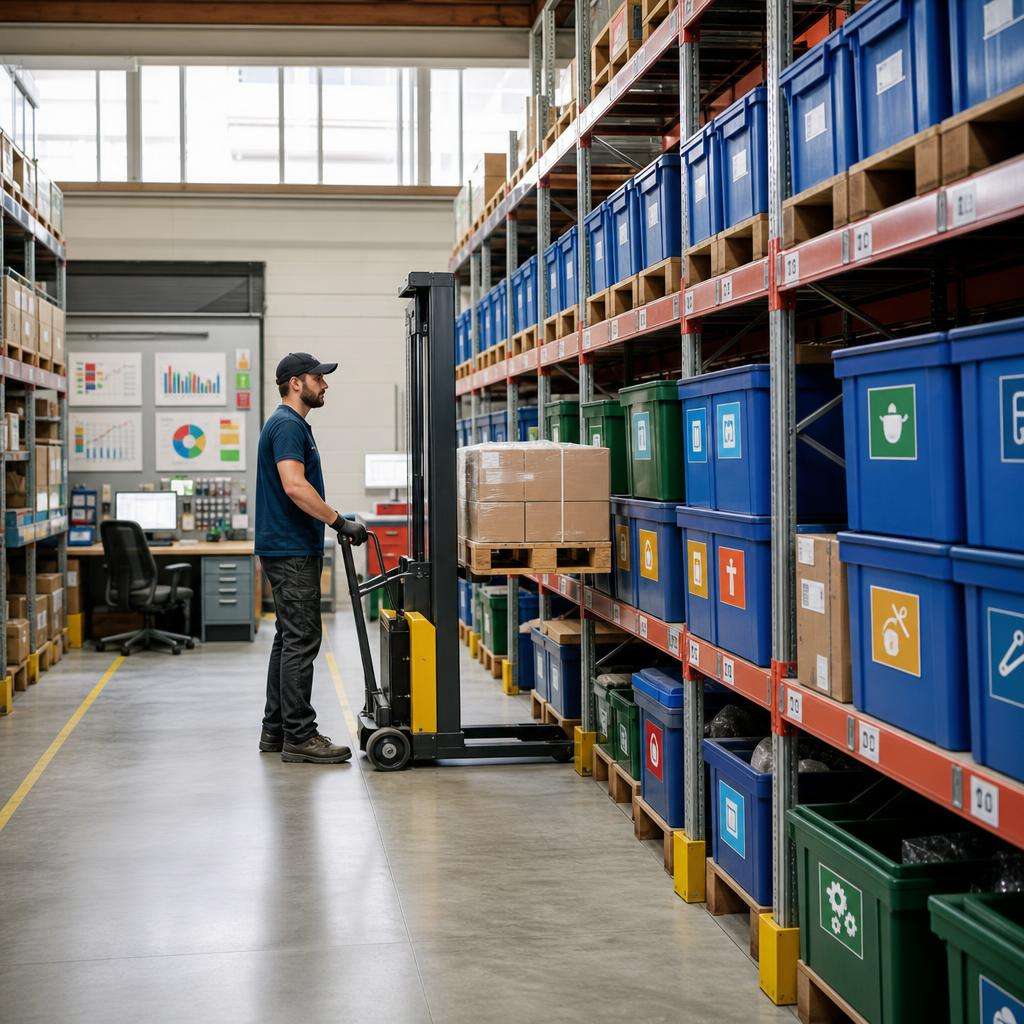
Em operações de pequeno e médio porte com movimentação leve a moderada, a empilhadeira manual ocupa um espaço técnico relevante entre o transporte totalmente manual e soluções motorizadas de maior custo. Ela atende bem cenários com pallets, distâncias curtas, baixa intensidade de elevação e necessidade de padronizar o manuseio sem ampliar complexidade operacional. O benefício principal está na combinação entre simplicidade, controle e menor esforço físico.
Na prática, esse equipamento se encaixa melhor em etapas como abastecimento de posições baixas, deslocamento interno entre recebimento e armazenagem, apoio à separação e organização de áreas de expedição. Para pequenas empresas, isso representa ganho operacional porque reduz improvisos com carrinhos inadequados, arraste de volumes e manipulação excessiva da carga. Quanto menos toques no produto, menor a chance de avaria e retrabalho.
Há também um efeito de padronização. Quando a empresa define como o pallet deve ser coletado, transportado e posicionado, o processo deixa de depender do estilo individual de cada operador. Isso melhora segurança, preserva mercadorias e facilita treinamento. Em ambientes com equipe multifuncional, padronizar a movimentação é uma forma de reduzir variação operacional.
Para quem está avaliando opções de movimentação, vale consultar especificações e aplicações de empilhadeira manual conforme capacidade, tipo de elevação e contexto de uso. A escolha correta depende menos do nome do equipamento e mais do desenho do fluxo, da frequência de uso, do peso das cargas e da largura disponível para circulação.
Exemplo prático de movimentação leve
Considere uma distribuidora local com 600 SKUs, estoque em área de 250 m² e reposição diária de itens de alto giro. Sem equipamento adequado, a equipe descarrega, desloca caixas em carrinhos improvisados e remonta pallets próximos às posições. Esse processo aumenta o número de manuseios e consome tempo em tarefas sem valor agregado. Com um equipamento manual bem dimensionado, a empresa passa a movimentar a unidade de carga completa entre doca, área de conferência e armazenagem.
O ganho aparece em minutos economizados por viagem e em menor desgaste físico. Se antes dois colaboradores precisavam reorganizar caixas para reposição, a movimentação por pallet reduz etapas intermediárias. Em uma rotina com dezenas de deslocamentos por dia, essa economia se acumula com rapidez e libera tempo para conferência, contagem cíclica e separação.
Esse tipo de melhoria é relevante sobretudo quando o mix de produtos inclui embalagens regulares, peso distribuído e giro previsível. Nesses casos, a padronização da carga facilita o uso de equipamento manual e reduz desvios. Já quando há formatos muito irregulares, pisos desnivelados ou rampas frequentes, a análise precisa ser mais criteriosa.
O ponto técnico é evitar a compra por impulso. Equipamento mal especificado gera frustração operacional: capacidade incompatível, largura inadequada para corredores, elevação insuficiente ou esforço excessivo de manobra. Antes da aquisição, vale medir trajetos, dimensões de pallets, frequência de uso e perfil real das cargas.
Corredores, capacidade e checklists
O desempenho de uma empilhadeira manual depende diretamente do ambiente. Corredores precisam permitir aproximação, giro e recuo com margem segura. Quando a largura é calculada no limite teórico, qualquer pallet fora de padrão ou embalagem saliente compromete a operação. A consequência é perda de tempo em microajustes e aumento do risco de colisão.
Capacidade de carga é outro ponto frequentemente subestimado. Não basta considerar o peso médio; é necessário trabalhar com o pior cenário operacional dentro da rotina. Se parte dos pallets supera a capacidade do equipamento, a empresa cria uma operação híbrida improvisada, em que alguns volumes seguem padrão e outros exigem solução alternativa. Isso reduz previsibilidade e amplia risco.
Checklist operacional deve incluir rodas, garfos, sistema hidráulico, freios quando aplicável, integridade estrutural e condição do piso nas rotas mais usadas. Em pequenas empresas, esse controle pode ser simples e ainda assim eficiente. O erro é tratar equipamento manual como item sem necessidade de verificação, quando na prática ele afeta segurança, esforço e fluidez do processo.
Também vale estabelecer regras claras de uso: limite de carga, áreas permitidas, velocidade de deslocamento compatível com o ambiente e procedimento para pallets danificados. Esse conjunto de padrões evita que o equipamento seja usado fora da sua aplicação ideal, o que costuma ser a origem de boa parte das avarias e interrupções.
Quando optar por alternativas
Nem toda operação deve usar empilhadeira manual como solução principal. Se o volume diário de movimentação for alto, se houver necessidade frequente de elevação maior, rampas, longas distâncias ou ciclos intensos de abastecimento, alternativas semielétricas ou elétricas podem entregar melhor relação entre produtividade e esforço. O critério correto é custo total de operação, não apenas preço de compra.
Outro caso em que a alternativa faz sentido é a presença de cargas sensíveis ou de alto valor agregado. Quanto mais crítica a integridade do produto, maior a necessidade de estabilidade, controle de elevação e repetibilidade no manuseio. Nesses cenários, o equipamento precisa acompanhar a exigência da mercadoria e não apenas a limitação do orçamento inicial.
Há ainda questões de piso e infraestrutura. Ambientes com desnível, áreas externas irregulares ou transições frequentes entre superfícies podem comprometer a eficiência do equipamento manual. O resultado é aumento do esforço do operador e queda de ritmo. Nessa situação, insistir na solução inadequada gera custo oculto em fadiga, atraso e manutenção.
A decisão mais madura é mapear o processo, medir ciclos e projetar crescimento de demanda para 12 a 24 meses. Pequenas empresas que fazem essa conta evitam comprar duas vezes. O equipamento ideal é aquele que sustenta a operação atual com segurança e ainda absorve parte da expansão sem virar gargalo rapidamente.
Plano de ação 30–60–90 dias
Melhorar o backoffice exige sequência. Tentar reorganizar tudo ao mesmo tempo costuma gerar resistência da equipe e pouca consolidação. O modelo 30–60–90 dias funciona porque separa correções rápidas de mudanças estruturais. Nos primeiros 30 dias, o foco deve estar em eliminar desperdícios visíveis e criar uma base mínima de controle.
Os quick wins incluem limpeza de áreas, descarte de materiais sem uso, definição de zonas, identificação provisória de endereços e retirada de obstruções dos corredores. Também é o momento de listar SKUs de maior giro, revisar onde estão armazenados e aproximá-los da área de separação. Essas ações não resolvem tudo, mas já reduzem deslocamento e melhoram a leitura do estoque.
Entre 30 e 60 dias, a prioridade passa para padronização de rotas de picking, revisão do slotting e implantação de indicadores visuais. A empresa deve testar percursos de separação, agrupar itens por frequência de saída e criar rotinas de reposição em horários definidos. O objetivo é reduzir interrupções durante a coleta e estabilizar o fluxo diário.
De 60 a 90 dias, entra a camada de melhoria contínua. Nessa fase, os KPIs já precisam mostrar tendência. Com base neles, a empresa ajusta posições, redefine regras de armazenagem, corrige falhas de conferência e formaliza checklists. O backoffice deixa de depender de esforço extra pontual e passa a operar com rotina mais previsível.
Quick wins que geram efeito imediato
Uma das ações mais eficientes no curto prazo é classificar o estoque por curva de giro. Mesmo sem sistema avançado, uma análise simples de vendas dos últimos meses permite identificar itens A, B e C. Produtos A ficam mais acessíveis; produtos C, em áreas secundárias. Essa reorganização reduz caminhada e acelera separação sem custo relevante.
Outra medida prática é padronizar unidades de armazenagem. Se parte dos itens fica solta, parte em caixa aberta e parte em pallet misto, a operação perde consistência. Definir como cada categoria deve ser acondicionada melhora contagem, reposição e transporte interno. Padronização visual também facilita treinamento de novos colaboradores.
Indicadores visuais de status ajudam muito em pequenos ambientes. Etiquetas para itens bloqueados, áreas demarcadas para devoluções, cores para níveis de prioridade e quadros simples de acompanhamento tornam o processo mais legível. Isso reduz perguntas repetitivas e evita decisões improvisadas.
Também convém criar uma rotina curta de alinhamento operacional no início do turno. Cinco a dez minutos bastam para revisar pendências, recebimentos previstos, reposições críticas e desvios do dia anterior. Esse hábito melhora coordenação entre quem recebe, armazena, separa e expede.
Rotas de picking e melhoria contínua
Picking ineficiente costuma ser a principal fonte de lentidão em estoques pequenos. O motivo é simples: quando o pedido tem poucos itens, o tempo de deslocamento pesa mais do que o tempo de coleta. Por isso, desenhar rotas lógicas é uma das intervenções de maior retorno. A rota deve minimizar cruzamentos, retornos desnecessários e busca visual excessiva.
Em operações com pedidos recorrentes, vale analisar combinações frequentes de SKUs. Itens comprados juntos devem, quando possível, ficar próximos. Essa decisão reduz o tempo por pedido e melhora a consistência do processo. Não se trata de reorganizar o estoque toda semana, mas de usar padrão de demanda para orientar posições.
A melhoria contínua depende de revisão periódica. Um layout eficiente hoje pode perder desempenho em poucos meses se o mix mudar ou o volume crescer. Por isso, a empresa precisa de uma cadência de análise, mesmo simples: revisar KPIs semanalmente, checar desvios operacionais e promover pequenos ajustes mensais.
Quando o backoffice amadurece nesse nível, a empresa ganha velocidade sem aumentar desordem. O estoque passa a responder melhor ao crescimento, a equipe trabalha com menos atrito e o gestor toma decisões com base em processo observável. Para pequenas empresas, esse é o ponto em que organização deixa de ser custo administrativo e se torna vantagem operacional real.
Para aprofundar ainda mais o entendimento sobre como otimizar fluxos e eliminar gargalos em estoques em operações de armazéns, recomendamos a leitura do artigo Operação Que Flui: Como Redesenhar o Fluxo do Armazém.