Armazéns com desperdício raramente falham por um único motivo. O problema costuma estar na soma de microineficiências: doca congestionada, endereçamento inconsistente, estoque mal posicionado, deslocamentos excessivos, conferência lenta e baixa visibilidade operacional. Quando essas perdas se acumulam, o resultado aparece em atrasos, aumento de custo por pedido, retrabalho e maior exposição a incidentes.
O caminho mais curto para ganhar produtividade não começa pela compra de equipamento. Começa pelo desenho do fluxo. Recebimento, armazenagem, separação e expedição precisam operar como um sistema único, com regras claras de priorização, layout coerente com o giro dos itens e indicadores que permitam corrigir desvios antes que virem rotina.
Em operações com mix amplo de SKU, variação de demanda e pressão por lead time menor, a eficiência depende de três fatores combinados: fluxo enxuto, tecnologia adequada e disciplina de execução. Isso inclui revisar processos, ajustar o uso do espaço vertical, reduzir toques no produto e alinhar pessoas, equipamentos e WMS em torno de metas objetivas.
Quando esse redesenho é bem feito, os ganhos aparecem em frentes mensuráveis: menor tempo de ciclo no recebimento, melhor acurácia de estoque, aumento de capacidade sem expansão física imediata e redução de incidentes operacionais. A seguir, o foco está nas decisões que mais influenciam esse resultado.
Fluxo enxuto começa na doca
O recebimento é o primeiro filtro de desperdícios do armazém. Se a doca opera sem janelas definidas, critérios de priorização ou pré-validação documental, a fila se forma rapidamente. Caminhões aguardam, equipes trabalham sob pressão e o erro de conferência aumenta. O efeito se propaga para a armazenagem, que passa a receber volumes em picos desordenados.
Uma prática técnica eficiente é separar o processo em etapas curtas e padronizadas: agendamento, triagem documental, conferência física, inspeção de avarias, etiquetagem e liberação para putaway. Cada etapa precisa ter responsável, tempo-alvo e regra de exceção. Em vez de tratar todas as cargas da mesma forma, o armazém deve classificar prioridade por criticidade do item, urgência do pedido e impacto na operação.
Operações mais maduras usam ASN, leitura por código de barras e conferência por amostragem controlada para fornecedores de alta conformidade. Isso reduz o tempo por recebimento sem comprometer o controle. Já fornecedores com histórico de divergência devem passar por um nível de inspeção maior, evitando que erros de origem contaminem o estoque sistêmico.
Outro ponto crítico é a área de staging. Quando ela é subdimensionada ou mal organizada, o material recebido bloqueia circulação e aumenta manuseios desnecessários. A solução passa por delimitar zonas temporárias por tipo de carga, rota de destino e urgência de armazenagem. O objetivo é simples: o item deve tocar o chão o mínimo possível antes de seguir para seu endereço definitivo.
Layout por giro reduz deslocamento
O layout eficiente não distribui produtos de forma aleatória nem apenas por categoria. Ele parte da curva ABC de giro, frequência de acesso, cubicagem, peso e afinidade operacional. Itens A, com maior movimentação, devem ficar mais próximos das áreas de picking e expedição. Itens C, de baixo giro, podem ocupar posições mais distantes ou mais altas, desde que não comprometam segurança e acesso eventual.
Esse desenho reduz deslocamentos improdutivos, um dos principais componentes do custo logístico interno. Em muitos armazéns, operadores percorrem distâncias excessivas porque o estoque foi organizado por conveniência inicial e nunca mais revisado. O efeito é visível em operações de separação: mais passos, mais tempo por linha, mais fadiga e menor capacidade por turno.
A análise técnica do layout deve considerar também a largura de corredores, o raio de giro dos equipamentos, a taxa de ocupação por rua e a coexistência entre fluxo de abastecimento e fluxo de picking. Quando esses fluxos se cruzam com frequência, surgem esperas, bloqueios e risco de colisão. Separar janelas de reabastecimento ou criar corredores dedicados pode eliminar esse conflito.
Há ainda um erro comum em projetos de armazenagem: buscar ocupação máxima sem considerar fluidez. Um armazém pode estar “cheio” e, ao mesmo tempo, operar mal. Densidade só gera valor quando preserva acesso rápido, endereçamento confiável e reposição previsível. Por isso, a revisão do layout deve equilibrar capacidade, velocidade e segurança, não apenas número de posições-palete.
Métricas que revelam gargalos reais
Sem indicadores operacionais consistentes, o armazém trabalha por percepção. E percepção costuma confundir sintoma com causa. Atraso na expedição, por exemplo, pode estar ligado à separação lenta, mas também a ruptura de estoque no endereço de picking, conferência final congestionada ou janelas de coleta mal distribuídas.
Os indicadores mais úteis são os que conectam processo e resultado. No recebimento, tempo de descarga, tempo de conferência e tempo até disponibilização no sistema ajudam a identificar onde a carga perde velocidade. Na armazenagem, taxa de putaway no prazo, ocupação por zona e número de reendereçamentos mostram se o fluxo está estável ou reativo.
Na separação e expedição, vale acompanhar linhas por hora, pedidos completos no prazo, tempo entre liberação e embarque, índice de retrabalho e divergência na conferência. Já a acurácia de estoque precisa ser observada por área, família de produto e causa de ajuste. A métrica agregada é útil, mas não explica onde o erro nasce.
Uma boa prática é combinar indicadores de produtividade com indicadores de qualidade e segurança. Aumentar linhas separadas por hora à custa de mais avarias ou incidentes não representa ganho real. O painel gerencial precisa mostrar equilíbrio operacional, com metas diárias, tendência semanal e revisão de causas em reuniões curtas de rotina.
Segurança operacional sustenta a produtividade
Armazém rápido e inseguro é operação instável. Incidentes com equipamentos, quedas de carga, circulação desordenada e improvisos em altura geram paradas, custos e exposição jurídica. Segurança operacional não deve ser tratada como requisito paralelo, mas como parte do desenho de processo.
Isso começa pela segregação física e visual entre pedestres e equipamentos. Faixas, barreiras, espelhos, sinalização de cruzamentos e regras de preferência reduzem conflitos de tráfego. Em áreas de alta movimentação, a definição de sentido único em corredores e limites de velocidade ajuda a manter previsibilidade, especialmente em turnos com maior pressão de volume.
A condição das estruturas também merece atenção técnica. Porta-paletes danificados, piso irregular, iluminação inadequada e docas sem proteção elevam o risco e reduzem eficiência. Muitas vezes, o operador perde tempo porque precisa compensar, com cautela extra, um ambiente que não oferece condição ideal de trabalho. Resolver a infraestrutura elimina tanto risco quanto lentidão oculta.
Treinamento recorrente é outro pilar. Não basta habilitar o operador no início. Mudanças de layout, entrada de novos equipamentos, sazonalidade e alteração de mix exigem reciclagens periódicas. O objetivo é padronizar conduta, reforçar checklists e reduzir decisões improvisadas em momentos de pico.
Onde a empilhadeira retrátil gera ganho
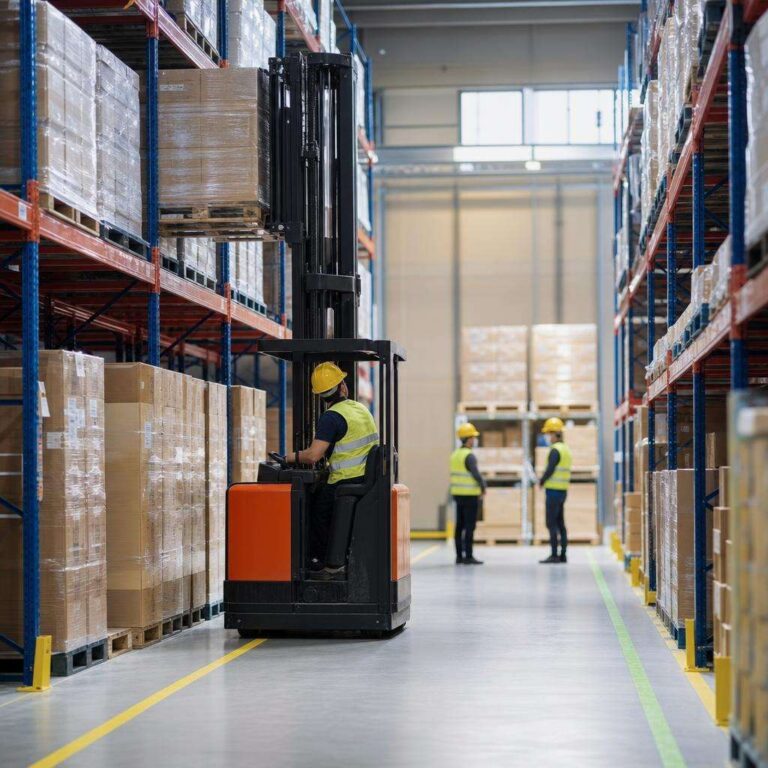
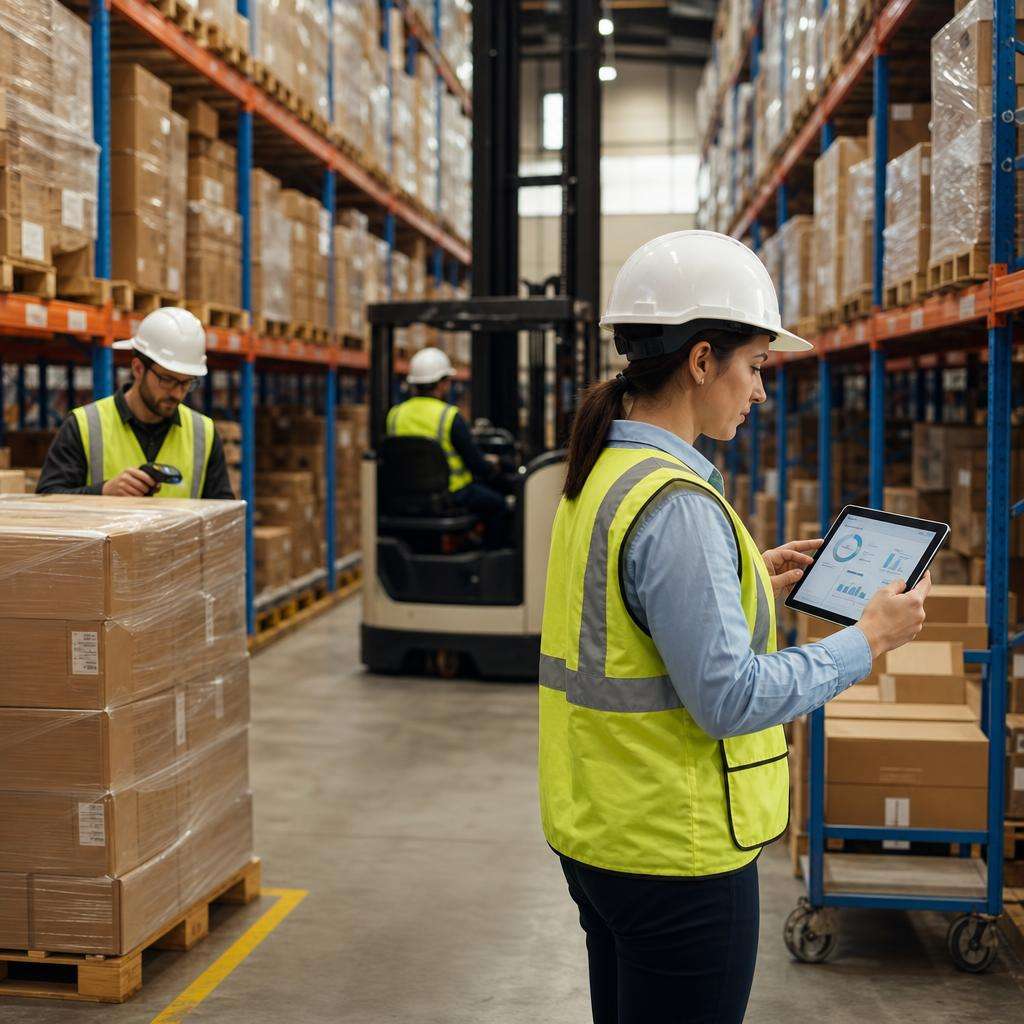
Em operações que buscam maior densidade de armazenagem sem ampliar área construída, o uso do espaço vertical passa a ser prioridade. Nesse contexto, a empilhadeira retrátil se destaca por operar em corredores mais estreitos e alcançar níveis mais altos com precisão, o que favorece armazéns que precisam combinar capacidade e agilidade.
O ganho aparece principalmente em três cenários. O primeiro é a armazenagem em porta-paletes altos, quando a operação precisa aumentar posições sem sacrificar acesso. O segundo é o abastecimento de picking em altura, com reposição mais rápida e controlada. O terceiro é a movimentação em layouts com corredores estreitos, nos quais equipamentos maiores gerariam perda de área útil ou manobras excessivas.
Do ponto de vista econômico, a decisão faz sentido quando o custo do metro quadrado é alto, o mix de produtos permite verticalização e o fluxo exige precisão de posicionamento. Nesses casos, a retrátil contribui para reduzir deslocamentos, melhorar aproveitamento cúbico e manter ritmo operacional mesmo em janelas de maior demanda.
O benefício, porém, depende de compatibilidade entre equipamento, estrutura e processo. Não basta introduzir a máquina em um layout inadequado. É preciso validar largura real de corredores, condição do piso, altura das estruturas, perfil das cargas, frequência de uso e integração com regras de endereçamento do WMS. Sem esse alinhamento, o potencial de produtividade fica subaproveitado.
Critérios técnicos de escolha
A seleção do equipamento deve partir da operação real, não do catálogo. Capacidade nominal, altura de elevação, centro de carga, autonomia de bateria e ergonomia do posto do operador são critérios básicos. Mas há fatores menos óbvios que pesam no desempenho, como estabilidade em piso com pequenas imperfeições, visibilidade do garfo em altura e precisão dos comandos em ciclos repetitivos.
Também é necessário avaliar o perfil da carga movimentada. Paletes com padrão irregular, produtos frágeis ou mercadorias com alto valor agregado demandam controle mais fino e menor margem para impacto. Nesses casos, recursos como assistência eletrônica, controle de velocidade em curva e sistemas de posicionamento podem trazer retorno superior ao custo adicional.
Outro ponto é a intensidade de uso. Uma operação em dois ou três turnos precisa considerar estratégia de energia, troca ou recarga de bateria, disponibilidade mecânica e plano de manutenção preventiva. Equipamento certo não é apenas o que atende à altura máxima, mas o que sustenta a cadência operacional com baixo índice de indisponibilidade.
Por fim, a escolha deve dialogar com o WMS e com o desenho de endereçamento. Quando o sistema orienta tarefas por prioridade, rua, nível e sequência de coleta, o equipamento precisa executar esses movimentos com consistência. A sincronia entre software, operador e máquina reduz desvios, acelera reposição e melhora rastreabilidade.
Treinamento e manutenção evitam perdas
Mesmo um equipamento tecnicamente adequado perde valor quando a operação não domina seu uso. Em armazéns com corredores estreitos e armazenagem alta, pequenas falhas de condução geram impactos em estrutura, avarias em carga e aumento do tempo de ciclo. Por isso, o treinamento deve ir além da habilitação básica e cobrir manobras específicas do layout, leitura de endereços e rotina de inspeção pré-uso.
Uma prática recomendada é treinar por cenário operacional. Recebimento, putaway, reabastecimento de picking e apoio à expedição têm exigências diferentes. O operador precisa entender não apenas como mover a máquina, mas por que determinada sequência reduz congestionamento, preserva acurácia e diminui risco. Esse entendimento melhora adesão ao padrão.
Na manutenção, o erro mais caro é atuar apenas de forma corretiva. Quando a empilhadeira para no meio do turno, o efeito vai além do conserto: filas se formam, tarefas acumulam e outras áreas absorvem a perda. Um plano preventivo com inspeções programadas, controle de componentes críticos e registro de ocorrências reduz paradas inesperadas e ajuda a planejar substituições.
Vale incluir indicadores simples de confiabilidade, como horas disponíveis, número de falhas por mês, custo de manutenção por equipamento e tempo médio de reparo. Esses dados permitem comparar modelos, ajustar frequência de revisão e identificar se o problema está no uso, no ambiente ou no próprio ativo.
Plano prático para 30 dias
Os primeiros 10 dias devem ser dedicados ao diagnóstico. O foco é mapear fluxo ponta a ponta, medir tempos reais, identificar áreas de espera, observar cruzamentos de tráfego e levantar divergências entre processo desenhado e processo executado. Nessa fase, filmagens curtas de operação, entrevistas com líderes e análise de dados do WMS ajudam a localizar gargalos com mais precisão.
Do dia 11 ao 20, a recomendação é rodar um piloto em área limitada. Escolha uma zona com volume representativo, mas risco controlado, como uma rua de alto giro ou uma célula de picking com problemas recorrentes. Aplique mudanças específicas: reposicionamento por curva ABC, ajuste de endereçamento, nova rotina de abastecimento, revisão de staging ou uso direcionado de equipamento para corredores estreitos.
Entre o dia 21 e o 30, compare os indicadores antes e depois. As métricas mínimas para validação são tempo de ciclo, acurácia do estoque e número de incidentes ou quase incidentes. Dependendo da operação, vale incluir ocupação efetiva, linhas separadas por hora, taxa de reabastecimento no prazo e percentual de pedidos expedidos sem retrabalho.
Se o piloto confirmar ganho, o passo seguinte é padronizar. Isso inclui instruções operacionais, treinamento, rotina de auditoria e reunião curta de acompanhamento. Melhoria contínua em armazém não depende de grandes projetos permanentes, mas de ciclos curtos de teste, medição e ajuste. O que sustenta o resultado é a capacidade de transformar acerto local em prática replicável.
Como avançar com um armazém mais enxuto
Se a operação já enfrenta limite de espaço, lentidão em corredores e dificuldade para armazenar ou repor em altura, o próximo passo é revisar layout, fluxo e adequação dos equipamentos em uso. Avaliar soluções para corredores estreitos e maior densidade pode destravar capacidade sem expansão imediata. Para aprofundar esse ponto, vale consultar opções de empilhadeira retrátil e comparar critérios técnicos de aplicação antes de escalar mudanças no armazém.