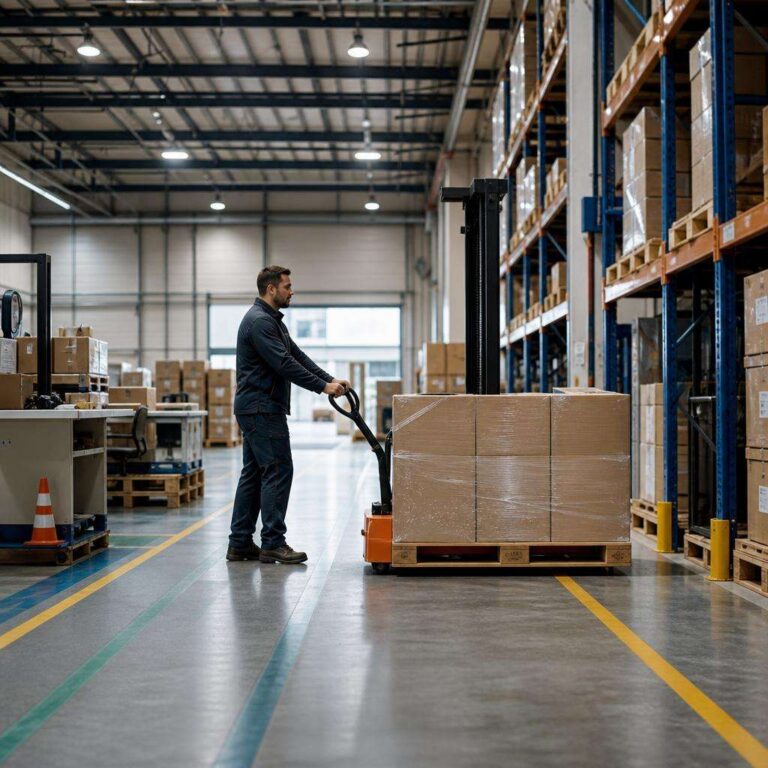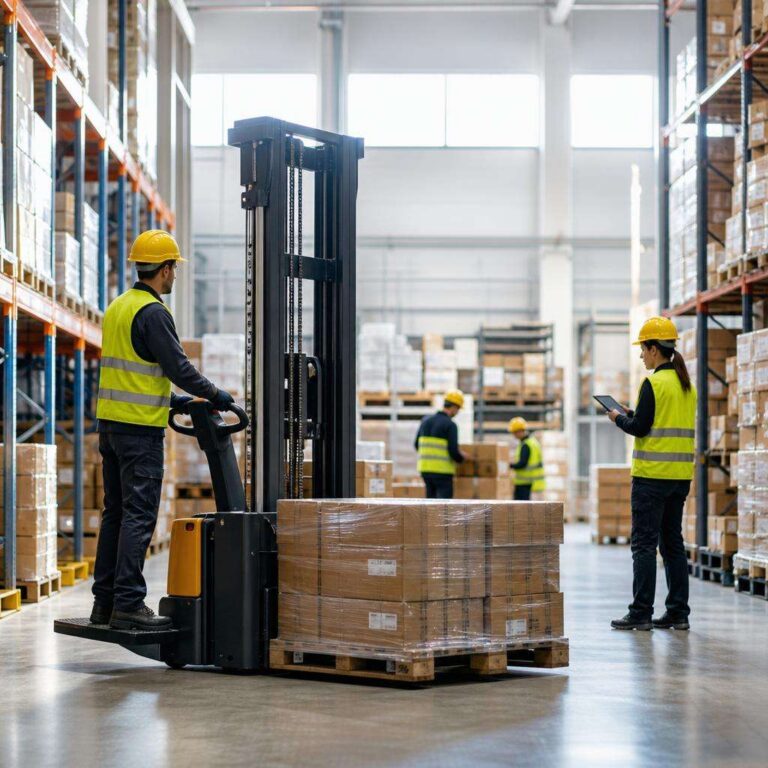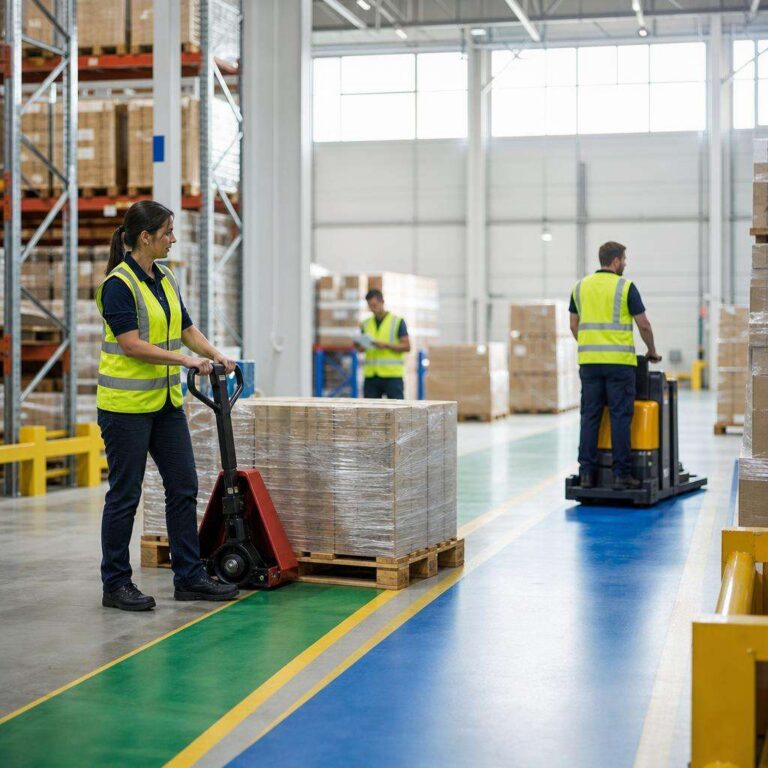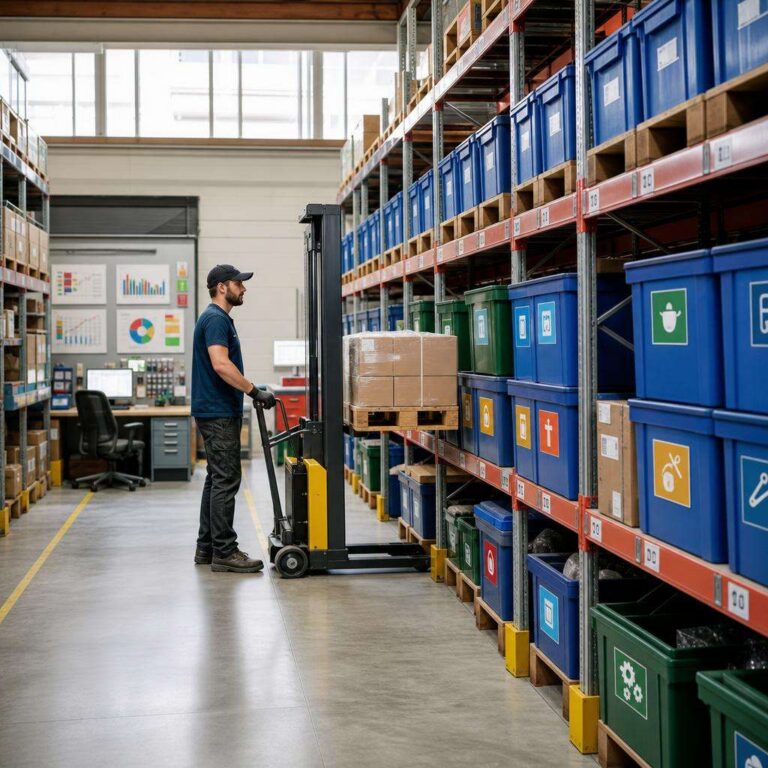
Armazéns perdem produtividade por três falhas recorrentes: deslocamentos desnecessários, decisões operacionais não padronizadas e baixa aderência entre layout, processo e equipamento. Quando o fluxo é mal desenhado, o efeito aparece em indicadores concretos: mais tempo por tarefa, maior índice de reabastecimento emergencial, filas em áreas de picking e aumento de erros de separação. A operação enxuta no armazém começa pela eliminação desses desperdícios com critérios objetivos de desenho operacional.
Em centros de distribuição com mix amplo de SKUs, a velocidade não depende apenas de equipe maior ou de mais equipamentos. Depende de um fluxo previsível, com rotas claras, zonas bem definidas e regras de movimentação que reduzam cruzamentos. Essa previsibilidade encurta o tempo entre recebimento, armazenagem, reabastecimento e expedição. Também reduz a variabilidade operacional, um dos principais inimigos da produtividade sustentada.
Outro ponto crítico é a falsa economia de manter processos improvisados que “funcionam”. Em geral, eles funcionam até o volume crescer, o sortimento aumentar ou a janela de expedição ficar mais apertada. A partir daí, surgem gargalos invisíveis: operadores esperando endereço livre, paletes bloqueando corredores, divergências de inventário e retrabalho na conferência. Desenhar o fluxo com lógica enxuta evita que esses problemas virem custo estrutural.
O ganho mais relevante de um fluxo bem projetado não está apenas em fazer mais movimentos por hora. Está em fazer movimentos melhores. Isso significa reduzir toques no produto, evitar armazenagem temporária sem necessidade, encurtar distâncias e alinhar o equipamento certo à tarefa certa. Em operações maduras, essa combinação melhora produtividade, acuracidade e segurança ao mesmo tempo.
Produtividade em armazém não é um atributo isolado da equipe. Ela é consequência direta da arquitetura do trabalho. Se o operador precisa decidir a cada movimentação qual caminho seguir, onde posicionar o palete ou como lidar com exceções, a operação perde ritmo. Em contrapartida, quando o fluxo já embute essas decisões em regras simples, a execução fica mais rápida e consistente.
Um erro comum é avaliar produtividade apenas por número de linhas separadas ou paletes movimentados. Esses indicadores são úteis, mas escondem perdas relevantes quando não são acompanhados de métricas de deslocamento, ocupação de doca, tempo de espera e taxa de retrabalho. Um armazém pode aparentar bom desempenho em volume processado e, ainda assim, consumir horas excessivas em trajetos longos, reposições mal planejadas e correções de erro.
Fluxos bem desenhados reduzem a dependência de esforço individual. Em vez de confiar que operadores experientes “decorem” atalhos e soluções, a operação passa a se apoiar em padrões replicáveis. Isso facilita treinamento, acelera integração de novos colaboradores e diminui a queda de performance em trocas de turno. Em operações com alta rotatividade, essa padronização faz diferença direta nos custos.
Há ainda um impacto financeiro menos visível: o fluxo ruim eleva o custo por pedido sem que isso apareça de forma imediata no DRE. O custo extra se distribui em horas improdutivas, avarias, uso ineficiente de equipamentos, ocupação desnecessária de área e atrasos que afetam o nível de serviço. Por isso, revisar o fluxo não é apenas um projeto operacional. É uma medida de controle de margem.
Os desperdícios mais comuns no armazém
O primeiro desperdício é o deslocamento excessivo. Ele ocorre quando itens de alto giro ficam longe da área de expedição, quando o reabastecimento cruza com a separação ou quando o layout obriga trajetos em zigue-zague. Em operações de médio porte, poucos metros a mais por ciclo se transformam em dezenas de horas perdidas por semana.
O segundo é a espera. Ela surge em docas congestionadas, corredores bloqueados, zonas de staging superlotadas e processos de conferência que não acompanham o ritmo da movimentação. Espera é desperdício puro porque consome recurso alocado sem gerar avanço no pedido. Além disso, costuma desencadear decisões apressadas que elevam o erro operacional.
O terceiro desperdício é a movimentação desnecessária do produto. Cada toque extra aumenta risco de avaria e amplia o tempo operacional. Isso aparece em armazenagem temporária antes do endereço final, remanejamentos frequentes por falta de slotting adequado e realocações causadas por baixa disciplina de endereçamento.
O quarto é a correção de erros. Separação errada, endereçamento incorreto, divergência entre físico e sistema e paletes fora de padrão consomem tempo de supervisão, conferência e retrabalho. Em muitos armazéns, o custo de corrigir falhas supera o ganho obtido com atalhos improvisados na execução.
Do layout ao equipamento
Layout é a materialização física da estratégia operacional. Se a operação precisa girar rápido, o layout deve encurtar o acesso aos itens mais demandados. Se a prioridade é densidade de armazenagem, o layout precisa acomodar esse objetivo sem comprometer a fluidez. O erro está em tratar layout apenas como desenho de posições. Na prática, ele determina tráfego, segurança, capacidade de expansão e velocidade de atendimento.
A primeira decisão técnica é separar claramente áreas com naturezas distintas: recebimento, inspeção, armazenagem, picking, reabastecimento, consolidação e expedição. Quando essas zonas se sobrepõem, o armazém cria conflitos de fluxo. O operador que deveria abastecer uma rua de picking passa a disputar espaço com quem está expedindo, e o resultado é congestionamento operacional.
A segunda decisão é o slotting. Produtos de maior giro, maior peso ou maior criticidade não devem ocupar posições definidas apenas por conveniência histórica. O slotting precisa considerar frequência de acesso, cubicagem, compatibilidade de empilhamento, janela de expedição e rota de abastecimento. Uma revisão técnica de slotting costuma gerar ganhos mais rápidos do que mudanças complexas de sistema.
A terceira decisão envolve o tipo de equipamento. Nem todo armazém precisa da mesma solução de movimentação. Em estruturas com corredores estreitos e necessidade de maior aproveitamento vertical, escolher o equipamento correto altera não só a velocidade da operação, mas a própria lógica do layout. É nessa interface entre espaço, altura e agilidade que a seleção técnica ganha peso estratégico.
Corredores estreitos e ganho de densidade
Armazéns pressionados por custo de metro quadrado buscam aumentar a capacidade sem expandir área. Uma das respostas mais eficientes é trabalhar com corredores mais estreitos e melhor ocupação vertical. Essa configuração exige compatibilidade entre porta-paletes, largura operacional, raio de manobra e padrão de carga. Sem esse alinhamento, o ganho de densidade vira perda de fluidez.
Corredores estreitos reduzem distância lateral e ampliam número de posições de armazenagem, mas cobram precisão na movimentação. O equipamento precisa operar com estabilidade, boa visibilidade e capacidade de manobra adequada para inserir e retirar paletes em altura com segurança. Quando isso não acontece, aumentam o tempo por ciclo e o risco de avaria na estrutura.
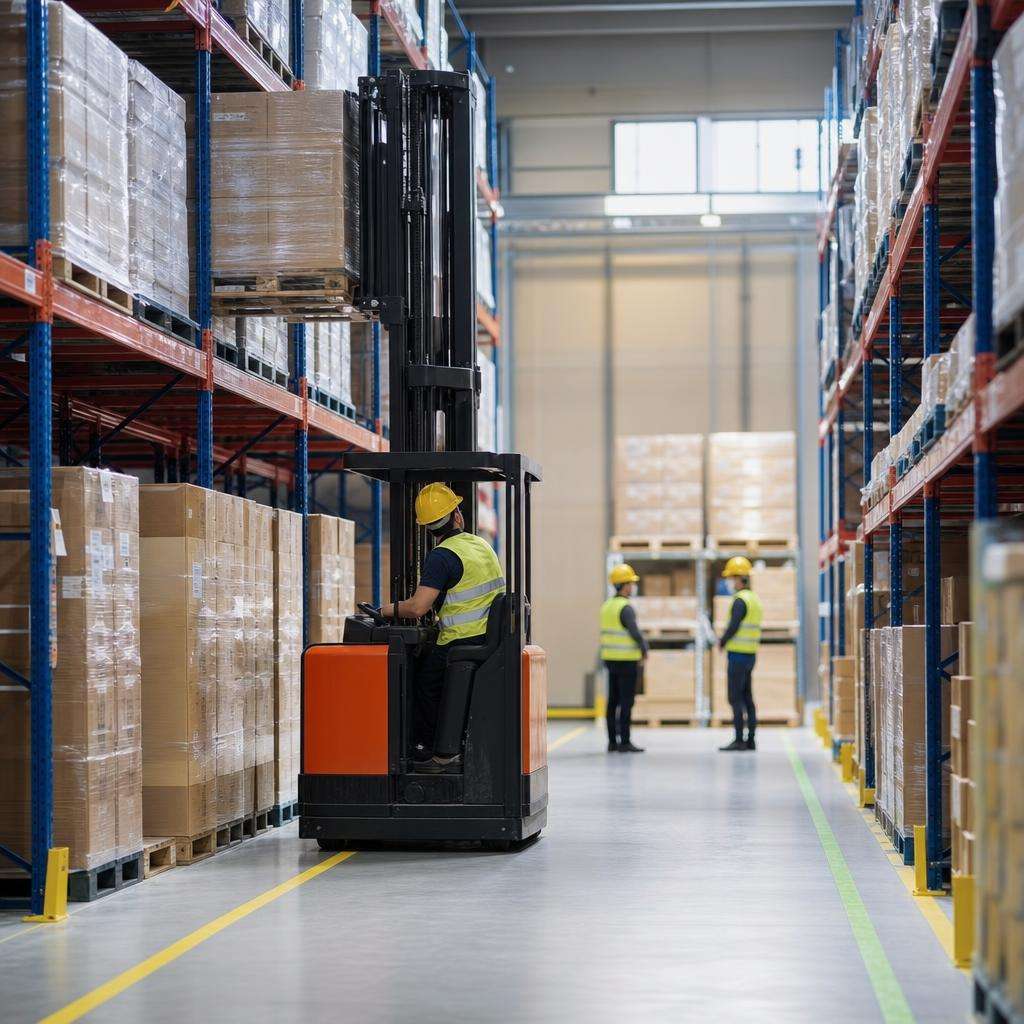
Nesse contexto, a empilhadeira retrátil se destaca em operações que precisam combinar densidade de armazenagem com agilidade em corredores reduzidos. Ela permite trabalhar melhor o espaço vertical, favorece manobras mais precisas e tende a se encaixar em layouts voltados para alto aproveitamento cúbico do armazém.
A vantagem, porém, não está no equipamento isoladamente. Ela aparece quando o projeto operacional define largura de corredor compatível, endereçamento coerente com o giro dos itens, regras de circulação por sentido e treinamento específico para operação em altura. O equipamento potencializa o fluxo quando entra como parte do desenho, e não como correção tardia de um layout mal resolvido.
Quando o equipamento melhora o fluxo
O equipamento certo reduz tempo de ciclo porque elimina manobras desnecessárias, melhora acesso ao endereço e aumenta previsibilidade operacional. Em um cenário de reabastecimento frequente, por exemplo, a diferença entre uma operação com manobras longas e outra com acesso mais direto se traduz em mais viagens concluídas por hora e menor pressão sobre a equipe de picking.
Também há impacto na segurança. Equipamentos inadequados para a geometria do armazém elevam risco de colisão em estruturas, danos a paletes e bloqueios de corredor. Cada incidente desse tipo interrompe o fluxo e gera custo indireto com inspeção, correção e perda de disponibilidade operacional. Segurança, nesse caso, não é tema paralelo; é variável de produtividade.
Outro efeito prático é a estabilidade do processo. Quando o operador consegue repetir a tarefa com menor esforço de ajuste, a variabilidade entre ciclos cai. Isso facilita definir tempos padrão, comparar turnos e identificar desvios reais de performance. Em operações com gestão por indicador, essa consistência é mais valiosa do que picos ocasionais de velocidade.
Por fim, o equipamento adequado amplia a vida útil do layout. Em vez de reformar toda a operação ao primeiro aumento de volume, o armazém ganha margem para crescer dentro da estrutura existente. Esse tipo de escalabilidade é particularmente relevante em empresas que enfrentam sazonalidade ou expansão de portfólio.
Plano de ação em 7 passos
Padronizar o fluxo do armazém exige método. Projetos de melhoria falham quando ficam restritos a observações genéricas ou mudanças pontuais sem medição posterior. O plano a seguir organiza a implementação em sete passos práticos, com foco em reduzir tempo, erro e retrabalho sem perder aderência à rotina operacional.
Os passos funcionam melhor quando aplicados em ciclos curtos, por área ou processo, em vez de uma transformação ampla e simultânea. Isso permite validar hipóteses, corrigir desvios e consolidar padrões antes de escalar. Em armazéns ativos, a melhoria contínua precisa conviver com a operação real, e não substituí-la temporariamente.
Outro cuidado é envolver supervisão, operadores e áreas de apoio desde o diagnóstico. Quem executa o fluxo diariamente enxerga restrições que nem sempre aparecem em mapas de processo. Ao mesmo tempo, a liderança precisa traduzir essas percepções em critérios mensuráveis, para evitar que a melhoria vire apenas uma coleção de opiniões operacionais.
Abaixo, os sete passos com foco técnico e aplicabilidade imediata.
1. Mapear o fluxo real
Comece registrando como o trabalho acontece de fato, e não como o procedimento diz que deveria acontecer. Observe recebimento, put-away, abastecimento, picking, consolidação e expedição. Meça distâncias, tempos de espera, número de toques no produto e pontos de cruzamento entre fluxos.
Use uma amostra representativa de turnos e dias da semana. Em muitos armazéns, o fluxo de segunda-feira não se parece com o de sexta, e a operação do horário de pico mascara o comportamento médio. O objetivo é construir um retrato operacional confiável, não uma fotografia isolada.
Se houver WMS ou coletor de dados, combine observação em campo com extração de registros de movimentação. Isso ajuda a validar tempos, localizar gargalos e identificar endereços com excesso de visitas. Quando o dado de sistema diverge da prática, a divergência já é um problema a ser tratado.
Ao final, desenhe um mapa simples com origem, destino, frequência e tipo de movimentação. Esse material servirá de base para priorizar melhorias com maior impacto.
2. Classificar SKUs e reordenar posições
Nem todo item merece o mesmo espaço operacional. Classifique SKUs por giro, volume, peso, criticidade e frequência de reposição. Itens A, de maior saída, devem ocupar posições de acesso mais rápido. Itens de baixo giro podem migrar para áreas menos nobres sem prejudicar o nível de serviço.
Essa análise precisa considerar também afinidade de pedido. Produtos frequentemente expedidos juntos podem ficar em zonas próximas para reduzir deslocamento no picking. Em operações de e-commerce ou varejo, esse ajuste costuma gerar ganho expressivo por pedido montado.
Revise alturas e tipos de armazenagem conforme a característica do item. Paletes pesados ou sensíveis exigem critérios próprios. O objetivo não é apenas guardar melhor, mas abastecer e retirar com menos esforço operacional.
Depois da reorganização, atualize o endereçamento e valide se o sistema reflete a nova lógica. Reordenar fisicamente sem ajustar cadastro cria erro de inventário e compromete a melhoria.
3. Separar fluxos que competem
Recebimento, reabastecimento e picking competindo pelo mesmo espaço tendem a gerar espera e conflito. Sempre que possível, defina janelas, sentidos de circulação e zonas exclusivas para cada atividade. A separação pode ser física, temporal ou combinada.
Um exemplo prático: concentrar reabastecimento de ruas de picking em horários de menor separação reduz bloqueios e melhora segurança. Em operações contínuas, a solução pode ser criar corredores preferenciais ou regras de prioridade para determinados movimentos.
Também vale revisar áreas de staging. Quando elas são subdimensionadas, o excesso de paletes invade corredores e contamina o fluxo inteiro. A área temporária precisa ter capacidade compatível com o pico operacional, não com a média do dia.
Separar fluxos não significa engessar a operação. Significa definir regras para que exceções não virem rotina.
4. Padronizar tarefas críticas
Tarefas com alto impacto em tempo e erro precisam de padrão claro: recebimento, conferência, endereçamento, abastecimento e fechamento de carga. O padrão deve descrever sequência, critério de decisão, checagens obrigatórias e tratamento de exceções.
Evite documentos longos e pouco usados. O padrão operacional funciona melhor quando é visual, objetivo e acessível no posto de trabalho. Checklists curtos, etiquetas com regra de endereçamento e instruções por etapa tendem a ter maior adesão.
Padronização também exige definição de tolerâncias. Qual desvio de palete impede armazenagem? Em que situação um item pode ir para área de quarentena? Quando a conferência exige segunda validação? Essas respostas reduzem improviso.
Sem padrão, a operação depende de memória individual. Com padrão, ela se torna treinável, auditável e escalável.
5. Treinar por cenário operacional
Treinamento genérico tem baixo efeito prático. O ideal é treinar por cenário: pico de recebimento, reposição urgente, separação de itens críticos, operação em corredor estreito e tratamento de divergência. Isso aproxima o aprendizado das decisões reais do turno.
Inclua demonstração, prática supervisionada e validação por desempenho. O operador precisa mostrar que consegue executar a tarefa no padrão esperado, e não apenas declarar que entendeu o procedimento. Em movimentação de carga, essa diferença é decisiva.
Supervisores devem ser treinados para observar desvios e corrigir comportamento em tempo real. Sem esse reforço, a equipe tende a voltar aos atalhos antigos, principalmente sob pressão de volume.
Treinamento eficaz não é evento isolado. Ele precisa entrar na rotina de reciclagem, integração e acompanhamento de indicadores por equipe.
6. Medir os indicadores certos
Sem medição, a melhoria vira percepção subjetiva. Defina um painel curto com indicadores que representem fluxo e qualidade: tempo de ciclo por processo, paletes movimentados por hora, taxa de ocupação de staging, acuracidade de estoque, erro de separação e tempo de doca.
Inclua métricas de causa, não apenas de resultado. Se o erro de separação caiu, o que mudou no reabastecimento? Se o tempo de expedição subiu, houve aumento de espera em conferência? Indicadores conectados ajudam a localizar o ponto de intervenção.
Compare desempenho antes e depois das mudanças com período equivalente. Avaliações feitas em semanas atípicas produzem leitura distorcida. Sempre que possível, normalize por volume processado.
O painel deve ser simples o bastante para orientar decisão diária. Excesso de indicador dispersa foco e reduz capacidade de reação.
7. Rodar ciclos curtos de melhoria
Depois de implementar padrões e medir resultados, estabeleça revisões frequentes. Um ciclo quinzenal ou mensal costuma ser suficiente para validar ajustes sem perder ritmo operacional. Nessas revisões, observe gargalos persistentes, desvios de padrão e oportunidades de simplificação.
Priorize mudanças com alto impacto e baixa complexidade. Ajustes de endereçamento, sentido de circulação, janela de reabastecimento e redistribuição de SKUs normalmente entregam retorno mais rápido do que intervenções estruturais caras.
Documente o que foi alterado, por que foi alterado e qual resultado apareceu. Esse histórico evita retrabalho analítico e acelera decisões futuras, especialmente quando há troca de liderança ou expansão da operação.
Melhoria contínua em armazém não depende de projetos grandiosos. Depende de disciplina para revisar fluxo, corrigir desvios e consolidar o que funciona.
Como começar sem paralisar a operação
O caminho mais seguro é escolher uma área-piloto com impacto relevante e complexidade controlada, como uma zona de picking ou um bloco de armazenagem de alto giro. Isso permite testar mapa de fluxo, novo slotting, regras de circulação e indicadores sem expor toda a operação ao risco de transição.
Defina uma linha de base de produtividade e erro antes de qualquer mudança. Depois, implemente uma intervenção por vez sempre que possível. Quando várias alterações entram ao mesmo tempo, fica difícil identificar o que realmente gerou ganho ou perda.
Também vale alinhar expectativas com a liderança. Nem todo resultado aparece na primeira semana. Em muitos casos, há uma curva inicial de adaptação até que o novo padrão estabilize. O que importa é observar tendência consistente de redução de deslocamento, espera e retrabalho.
Para o leitor que quer avançar de forma prática, a recomendação é simples: mapeie o fluxo real de uma área crítica nesta semana, escolha um gargalo mensurável e implemente um padrão operacional com indicador de acompanhamento. Esse ponto de partida já cria base concreta para ganhos contínuos. Para saber mais sobre como redesenhar o fluxo do armazém, veja nosso artigo sobre operação que flui.