Armazéns perdem produtividade menos por falta de esforço e mais por fluxos mal desenhados. O problema costuma aparecer em sinais operacionais muito concretos: deslocamentos excessivos, filas em docas, separação de pedidos com retrabalho, pallets aguardando movimentação e operadores alternando tarefas sem critério claro de prioridade. Quando esses desvios se acumulam, o custo sobe em horas improdutivas, avarias, atrasos e risco de acidentes.
Organizar operações com foco em fluxo significa tratar o armazém como um sistema integrado. Recebimento, conferência, endereçamento, abastecimento, separação, expedição e inventário precisam conversar entre si. Se uma etapa opera acima da capacidade da seguinte, o ganho local vira perda global. A produtividade sustentável surge quando o desenho do processo reduz esperas, simplifica movimentos e cria previsibilidade para a equipe.
Esse ajuste exige menos improviso e mais método. Em muitos centros de distribuição, a diferença entre um turno estável e outro caótico não está no volume processado, mas na qualidade das regras operacionais. Critérios de armazenagem, rotas de movimentação, definição de janelas de abastecimento e padronização de equipamentos têm impacto direto no tempo por tarefa e na segurança do ambiente.
O avanço mais relevante, portanto, não é apenas adotar tecnologia. É combinar layout, indicadores, treinamento e equipamentos adequados para cada tipo de carga e frequência de uso. Quando a operação é redesenhada dessa forma, o armazém responde melhor a picos de demanda, reduz perdas e ganha capacidade sem depender exclusivamente de expansão física.
Por que o fluxo virou fator competitivo
A pressão por prazo curto e alta acuracidade mudou o papel do armazém. Antes visto como área de apoio, ele passou a influenciar diretamente o nível de serviço. Um pedido expedido com atraso ou erro de separação compromete a experiência do cliente e corrói margem com reentregas, devoluções e horas extras. Por isso, a organização de processos deixou de ser tema interno e passou a ser variável de competitividade.
Na prática, dois armazéns com a mesma metragem e equipe semelhante podem entregar resultados muito diferentes. O que separa um desempenho mediano de um desempenho consistente é a forma como o fluxo foi estruturado. Endereçamento por giro, definição de zonas, reposição orientada por consumo e regras claras para movimentação reduzem o tempo de toque por item e melhoram o uso do espaço disponível.
Há também um efeito financeiro pouco percebido na rotina. Processos desorganizados aumentam o custo invisível da operação. Cada deslocamento desnecessário consome minutos, bateria, esforço físico e disponibilidade de equipamento. Em escala semanal, esse desperdício se transforma em capacidade perdida. Em vez de contratar mais pessoas ou ampliar frota, muitas empresas conseguem absorver crescimento apenas eliminando gargalos de fluxo.
Segurança entra no mesmo cálculo. Ambientes onde rotas não estão definidas, áreas de staging são improvisadas e a prioridade operacional muda a todo momento tendem a registrar mais incidentes. A pressa gerada por atrasos é um acelerador de risco. Organizar o fluxo reduz conflitos entre pedestres e equipamentos, melhora a ergonomia e cria uma operação mais previsível, condição básica para produtividade estável.
Onde os gargalos costumam nascer
O primeiro ponto crítico costuma estar no recebimento. Quando a descarga não segue sequência por tipo de carga, prioridade ou disponibilidade de endereço, forma-se um acúmulo logo na entrada. O resultado é ocupação indevida de corredores, conferência sob pressão e pallets temporariamente posicionados em áreas que deveriam permanecer livres. Esse cenário contamina as etapas seguintes.
Outro gargalo frequente aparece na armazenagem sem critério de giro. Itens de alta saída alocados longe da área de picking elevam o tempo de deslocamento e sobrecarregam a reposição. Já produtos de baixa demanda ocupando posições nobres desperdiçam capacidade. Sem uma curva ABC atualizada e aplicada ao layout, a equipe trabalha mais para entregar o mesmo volume.
A separação de pedidos também sofre quando faltam regras operacionais. Picking por onda mal configurado, ausência de zoneamento e listas sem sequência lógica fazem o operador andar além do necessário. Em operações multicanal, esse problema se agrava porque pedidos fracionados e pallets fechados competem pelos mesmos recursos. O efeito aparece em filas internas e baixa produtividade por homem-hora.
Na expedição, o erro clássico é tratar staging como área infinita. Sem disciplina de doca e janela por rota, os pedidos ficam prontos antes da hora, ocupam espaço e geram remanejamentos. A organização eficiente inverte a lógica: prepara no tempo certo, posiciona por sequência de carregamento e reduz toques intermediários. Menos manuseio significa menos avaria e mais fluidez.
Equipamentos e microautomatizações
Ganhos relevantes no armazém nem sempre dependem de grandes projetos de automação. Em muitas operações, os melhores resultados vêm de microautomatizações e da escolha correta dos equipamentos de movimentação. O objetivo é simples: reduzir esforço manual, diminuir tempos de ciclo e padronizar tarefas repetitivas. Quando isso é feito com critério, a operação ganha velocidade sem comprometer segurança.
Leitores de código de barras integrados ao WMS, impressoras de etiquetas por zona, coletores com validação de endereço e painéis simples de acompanhamento já mudam o ritmo da operação. Esses recursos reduzem erro de digitação, evitam conferência duplicada e melhoram a rastreabilidade. A tecnologia, nesse contexto, funciona como apoio ao processo, não como substituto do desenho operacional.
Nos equipamentos, a análise deve considerar carga, frequência, distância percorrida, largura de corredor e perfil da equipe. Há operações em que o uso excessivo de esforço manual limita a produtividade e amplia risco ergonômico. Nesses casos, a transição para soluções intermediárias entre o totalmente manual e o totalmente motorizado costuma apresentar bom retorno, especialmente em tarefas de elevação e deslocamento recorrente.
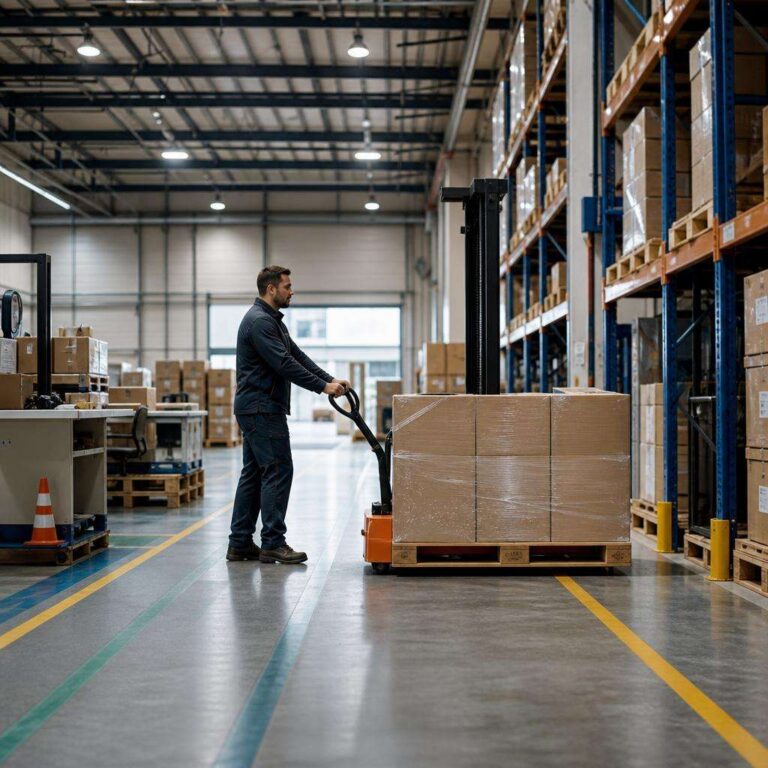
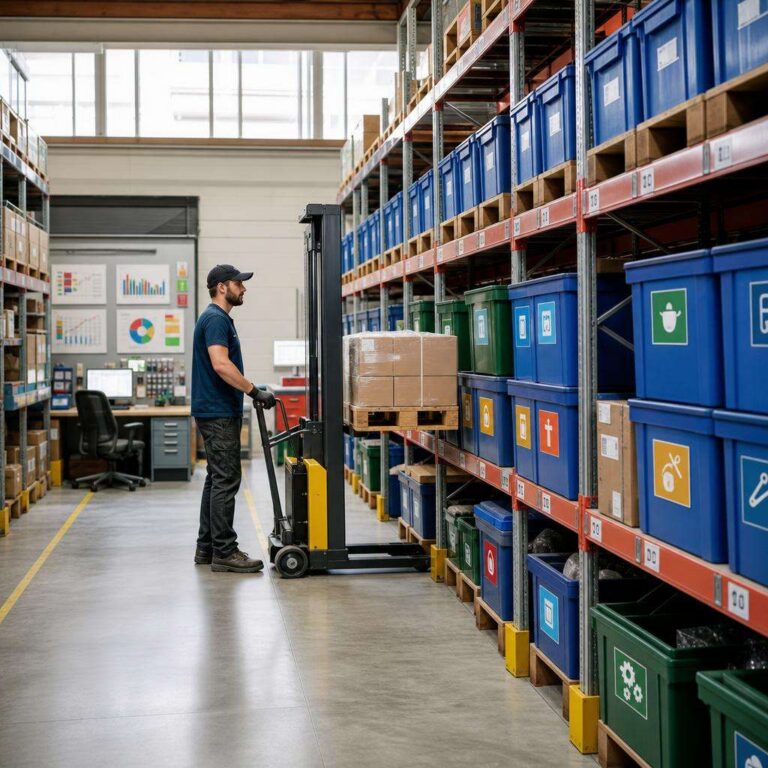
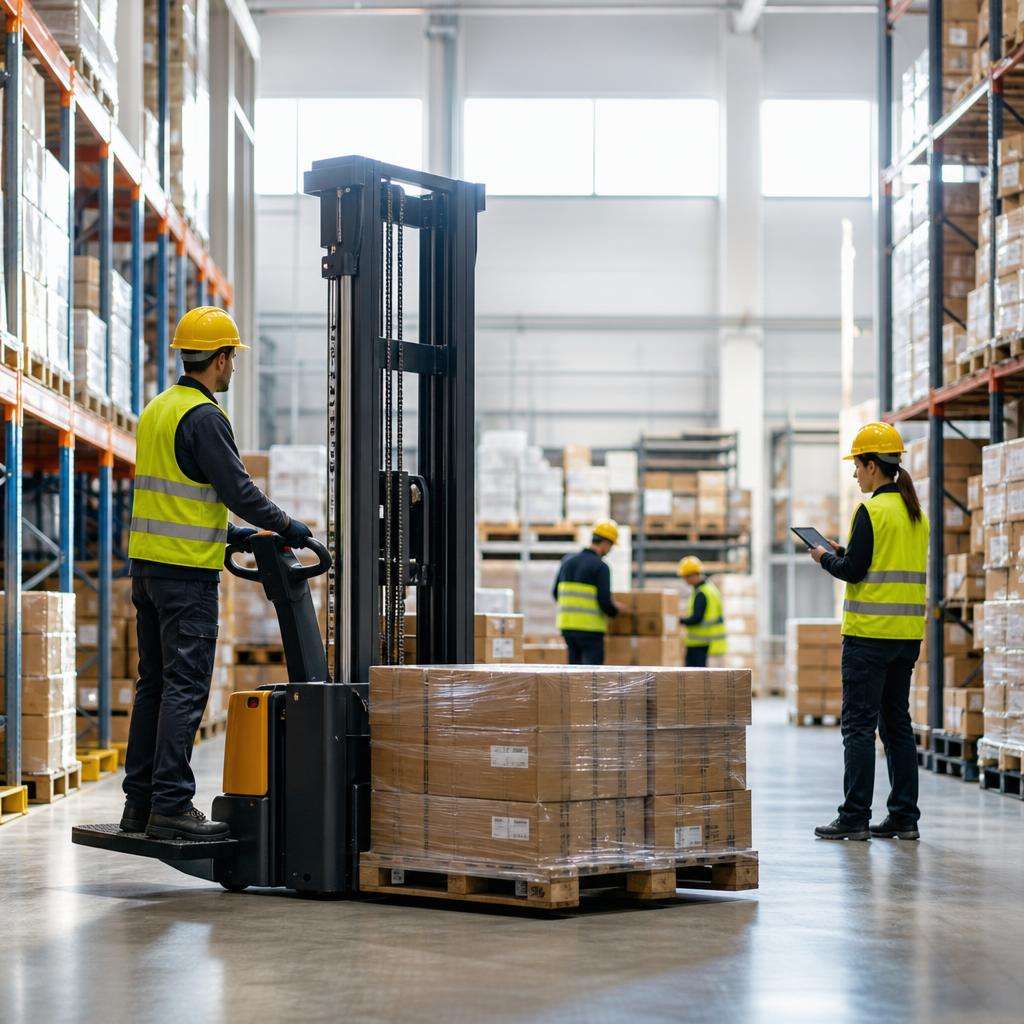
É nesse ponto que a empilhadeira semi elétrica se torna uma alternativa operacional relevante. Ela atende cenários em que a empresa precisa elevar eficiência e segurança sem partir para uma frota mais complexa ou cara de manter. Para armazéns com movimentação moderada, docas internas, abastecimento de picking e empilhamento em alturas compatíveis, esse tipo de equipamento pode reduzir esforço físico, melhorar precisão na movimentação e padronizar o fluxo.
Como escolher o equipamento certo
A decisão não deve começar pelo preço unitário. Deve começar pelo processo. Se a operação movimenta poucos pallets por turno, em curtas distâncias e baixa altura, um equipamento simples pode ser suficiente. Se há repetição intensa de elevação, abastecimento frequente de estruturas e necessidade de reduzir esforço do operador, soluções semi eletrificadas ganham vantagem. O ponto central é adequar o recurso ao gargalo real.
Também é necessário observar o piso, a largura dos corredores e a densidade do tráfego interno. Equipamentos subdimensionados geram lentidão; superdimensionados criam custo desnecessário e podem dificultar manobras. Em operações compactas, a manobrabilidade tem peso semelhante à capacidade de carga. Já em ambientes com alta repetição, ergonomia e facilidade de uso influenciam diretamente a produtividade do turno.
Outro critério importante é manutenção. Equipamentos adequados ao perfil da operação tendem a sofrer menos desgaste prematuro. Isso reduz paradas não planejadas e evita a prática comum de improvisar movimentações quando um recurso fica indisponível. A indisponibilidade de um único equipamento em áreas críticas de abastecimento pode gerar efeito cascata em picking e expedição.
Por fim, a escolha precisa considerar treinamento e padronização. Um equipamento eficiente em mãos despreparadas vira fonte de erro e risco. Procedimentos de uso, checklists diários, limites de carga e regras de circulação devem acompanhar qualquer mudança de parque. O ganho operacional não vem apenas da aquisição, mas da incorporação desse recurso ao método de trabalho.
Mapeie o fluxo antes de intervir
Melhorar o armazém sem mapear o fluxo atual costuma levar a investimentos errados. O primeiro passo é registrar como a operação realmente acontece, e não como está descrita no procedimento. Isso envolve observar percursos, tempos de espera, pontos de acúmulo, retrabalho, volumes por faixa horária e dependências entre setores. O mapa de fluxo precisa mostrar onde o processo perde ritmo.
Uma técnica útil é acompanhar alguns pedidos do início ao fim. Meça quanto tempo eles passam em movimentação, espera, conferência e separação. Em muitos casos, o tempo efetivo de agregação de valor é pequeno perto do tempo total de atravessamento. Esse diagnóstico ajuda a distinguir gargalos estruturais de problemas pontuais de disciplina operacional.
Vale dividir o mapeamento em macroetapas: recebimento, put-away, reabastecimento, picking, consolidação e expedição. Dentro de cada etapa, identifique entradas, saídas, recursos usados, regras de prioridade e falhas recorrentes. Se possível, associe volumes médios e picos. Uma etapa que funciona bem em dias normais pode colapsar em janelas de maior demanda, o que exige desenho mais robusto.
O mapeamento deve incluir a visão da linha de frente. Operadores e líderes de turno costumam conhecer atalhos, desvios e dificuldades que não aparecem em relatórios. Quando esse conhecimento é incorporado ao diagnóstico, a solução deixa de ser teórica e passa a refletir a rotina real. Isso aumenta a aderência das mudanças e reduz resistência na implementação.
Ferramentas práticas para diagnóstico
Não é obrigatório começar com software sofisticado. Um levantamento bem feito pode usar planilhas, cronômetros, croquis do layout e observação estruturada. O essencial é medir com consistência. Registre distância percorrida por tarefa, tempo médio de separação por linha, número de toques por pallet e tempo de espera em doca. Esses dados já permitem enxergar desperdícios relevantes.
Diagramas simples de espaguete ajudam a visualizar excesso de deslocamento. Ao desenhar o caminho percorrido por operadores e equipamentos, fica evidente quando o layout força idas e vindas desnecessárias. Em operações com picking manual, essa análise costuma revelar oportunidades rápidas de ganho apenas reposicionando SKUs de maior giro.
Outra ferramenta útil é a classificação de causas por frequência e impacto. Nem todo problema merece intervenção imediata. Uma fila eventual em um horário específico pode ser menos crítica que um reabastecimento mal programado que afeta o turno inteiro. Priorizar corretamente evita dispersão de esforço e acelera resultados.
Quando houver WMS ou ERP com dados confiáveis, extraia histórico de produtividade por faixa horária, acuracidade de estoque, rupturas no picking e tempo de permanência por etapa. O cruzamento entre percepção de campo e dado sistêmico reduz achismos. Essa combinação costuma ser o ponto de virada entre melhorias cosméticas e mudanças operacionais consistentes.
Defina indicadores que mudam comportamento
Indicador ruim gera decisão ruim. Medir apenas volume expedido, por exemplo, pode esconder desperdícios sérios em retrabalho, avarias ou horas extras. O conjunto de KPIs do armazém precisa equilibrar produtividade, qualidade, prazo e segurança. Quando a medição é incompleta, a equipe otimiza um número e piora o restante do processo.
Um painel básico e funcional pode incluir: produtividade por homem-hora, tempo de ciclo do pedido, acuracidade de estoque, taxa de erro de separação, ocupação de doca, tempo de reabastecimento, avarias e incidentes de segurança. Esses indicadores devem ser acompanhados por área e por turno, porque médias gerais escondem variações importantes.
Além de medir, é necessário definir metas operacionais factíveis. Meta agressiva sem revisão de método costuma incentivar atalhos e elevar risco. Já meta frouxa acomoda desperdícios. A referência ideal combina histórico interno, capacidade instalada e nível de serviço esperado. Se a empresa está reorganizando o fluxo, as metas devem evoluir em etapas, acompanhando a maturidade do processo.
Indicadores também precisam ter dono. Quando todos são responsáveis, ninguém corrige a causa. Cada KPI deve estar ligado a uma rotina de análise e ação. Se a acuracidade cai, qual líder investiga? Se o tempo de doca sobe, qual ajuste é disparado? A gestão visual só funciona quando conecta dado, decisão e execução em ciclos curtos.
Indicadores que merecem prioridade
O tempo total de atravessamento do pedido merece atenção especial porque sintetiza vários gargalos. Se o pedido demora para sair, é preciso descobrir onde ele está parado: fila para separação, espera por reabastecimento, consolidação lenta ou carregamento desorganizado. Esse KPI ajuda a evitar a visão fragmentada do processo.
A produtividade por homem-hora é útil, mas deve ser segmentada por atividade. Comparar picking fracionado com movimentação de pallets fechados sem ajuste de contexto cria leitura distorcida. O indicador precisa refletir a natureza da tarefa, o perfil do pedido e a complexidade da operação em cada zona.
Acuracidade de estoque é outro ponto central. Endereço incorreto ou saldo divergente gera busca, ruptura e atraso. Em muitos armazéns, a baixa produtividade do picking é consequência de problemas de estoque, não da separação em si. Por isso, inventários cíclicos e disciplina de confirmação de movimentação têm efeito direto no fluxo.
Na segurança, acompanhe quase-acidentes além de acidentes formais. Eles mostram conflitos de circulação e falhas de procedimento antes que o problema escale. Uma operação madura trata segurança como indicador de processo, não apenas como obrigação legal. Esse enfoque reduz interrupções, melhora o ambiente e protege a produtividade no médio prazo.
Como sustentar a melhoria contínua
Ganhos de fluxo se perdem rápido quando não viram rotina. Depois do redesenho inicial, o armazém precisa de cadência de gestão. Reuniões curtas por turno, análise visual de indicadores, verificação de desvios e plano de ação simples fazem diferença maior do que apresentações extensas. O objetivo é corrigir rápido, antes que o problema se normalize.
Padronização é a base dessa sustentação. Procedimentos de recebimento, reposição, picking e expedição devem ser claros, treináveis e auditáveis. Se cada operador executa a mesma tarefa de forma diferente, a variabilidade consome produtividade e dificulta identificar causas de falha. Padrão não engessa; ele cria um ponto de referência para melhorar com método.
Treinamento contínuo também é indispensável. Mudanças de layout, novos equipamentos ou ajustes de prioridade exigem reciclagem. Em operações com rotatividade, esse cuidado é ainda mais importante. O erro comum é treinar na implantação e depois abandonar a disciplina. Sem reforço, a equipe volta aos atalhos antigos e o fluxo degrada gradualmente.
Por fim, mantenha uma carteira de melhorias pequenas e mensuráveis. Nem toda evolução depende de projeto grande. Reposicionar itens de alto giro, redefinir janelas de abastecimento, ajustar sinalização, rever sequência de carregamento e eliminar dupla conferência desnecessária podem gerar ganhos expressivos. O armazém mais produtivo costuma ser aquele que melhora de forma contínua, com base em dados e execução disciplinada.
Próximo passo para reorganizar a operação
Se o armazém convive com deslocamentos excessivos, filas internas e esforço manual elevado, o melhor próximo passo é revisar o fluxo completo e identificar onde um ajuste de processo ou de equipamento pode gerar ganho imediato. Nesse contexto, avaliar soluções como a empilhadeira semi elétrica dentro de um plano de produtividade e segurança ajuda a transformar diagnóstico em ação concreta. O ponto-chave é comparar a necessidade real da operação com o recurso adequado, em vez de ampliar custo sem atacar o gargalo certo.
Para uma visão detalhada sobre como desenhar fluxos e métricas que multiplicam a produtividade, visite aqui.