Estoque desorganizado raramente é um problema isolado de armazenagem. Na prática, ele revela falhas de desenho operacional: recebimento sem critérios de conferência, endereçamento inconsistente, rotas de separação mal definidas e expedição trabalhando para corrigir erros gerados etapas antes. Quando o fluxo não é pensado de ponta a ponta, a operação perde velocidade, aumenta o retrabalho e reduz a previsibilidade dos prazos.
O ponto central da organização de estoques inteligente é tratar o armazém como um sistema. Cada movimentação precisa ter propósito, padrão e impacto mensurável. Isso vale para a doca de recebimento, para a área de armazenagem, para o reabastecimento de picking e para a expedição. O ganho de produtividade não vem apenas de “andar mais rápido”, mas de eliminar deslocamentos desnecessários, reduzir toques no produto e criar regras simples que a equipe consiga seguir com consistência.
Em operações de pequeno e médio porte, essa lógica costuma gerar ganhos visíveis em poucas semanas. Um layout revisado pode reduzir cruzamentos entre entrada e saída; um processo de conferência por prioridade pode evitar gargalos nas primeiras horas do turno; e a definição correta dos equipamentos de movimentação diminui esforço físico e avarias. O resultado aparece em três frentes: produtividade por hora, acurácia do estoque e nível de serviço ao cliente.
Para estruturar esse avanço, é útil dividir a análise em três camadas: fluxo, movimentação e gestão. Primeiro, entende-se como o material entra, circula e sai. Depois, define-se como os itens serão movimentados com segurança e ergonomia. Por fim, instalam-se rotinas de melhoria contínua com indicadores operacionais. Esse encadeamento evita um erro comum: comprar equipamento ou redesenhar layout sem antes entender o processo real.
Fluxo de estoque: onde a operação perde tempo
O recebimento é uma das áreas que mais concentram desperdícios invisíveis. Muitas empresas descarregam, conferem, etiquetam e armazenam sem sequência padronizada. O efeito é imediato: pallets parados em área de passagem, conferência feita sob pressão e endereçamento provisório que depois se torna definitivo por falta de tempo. Quando a doca vira área de espera, o restante do armazém passa a operar em modo corretivo.
O desenho ideal começa pela distinção entre quatro zonas operacionais: pré-recebimento, conferência, armazenagem temporária e put-away. A pré-recepção recebe cargas e documentos. A conferência valida quantidade, integridade e divergências. A armazenagem temporária segura itens já liberados, mas ainda não endereçados. O put-away executa a guarda final conforme curva de giro, peso, dimensão e compatibilidade. Separar essas funções reduz mistura de materiais e encurta decisões improvisadas.
Outro ponto crítico é o endereçamento. Estoque sem lógica de localização gera um custo operacional permanente. Endereços precisam refletir a dinâmica do negócio, não apenas a arquitetura do galpão. Itens de alto giro devem ficar próximos das áreas de separação e expedição. Produtos pesados ou volumosos exigem posições de fácil acesso e menor necessidade de remanejamento. SKU com restrição de lote, validade ou rastreabilidade pedem regras específicas de armazenagem e retirada.
Na expedição, o erro recorrente é tratar a separação como uma atividade isolada. Na realidade, picking e packing dependem do que foi feito no recebimento e na armazenagem. Se o item foi guardado longe da rota natural, se o reabastecimento das posições de picking não segue frequência adequada ou se há mistura de lotes no mesmo endereço, a expedição trabalhará com mais deslocamento, mais conferência manual e maior risco de falha no embarque.
Layout deve seguir o giro dos itens
Layout inteligente não é sinônimo de ocupação máxima. Armazém excessivamente adensado pode parecer eficiente no papel, mas costuma piorar circulação, segurança e tempo de acesso aos produtos. A medida correta não é apenas quantos pallets cabem, e sim quanto tempo a operação gasta para receber, guardar, separar e expedir sem criar filas internas. Densidade sem fluidez costuma custar caro.
Uma abordagem prática é classificar os itens por curva ABC e por perfil físico. Produtos A, de maior giro, devem permanecer em regiões de acesso rápido, preferencialmente com menor distância até a expedição. Produtos B podem ocupar áreas intermediárias. Produtos C, de baixa movimentação, podem ficar em posições mais altas ou mais distantes, desde que o acesso continue seguro. Esse princípio reduz deslocamentos repetitivos ao longo do dia.
Também vale observar os fluxos cruzados. Quando recebimento e expedição compartilham corredores sem segregação, surgem pontos de conflito entre abastecimento, separação e carregamento. O layout deve minimizar essas interseções. Em operações enxutas, uma simples definição de sentido único em corredores ou janelas horárias para certas tarefas já reduz congestionamentos internos e melhora a produtividade da equipe.
Por fim, reserve áreas de apoio com função clara: devoluções, quarentena, avarias, materiais em análise e itens aguardando reprocesso. Misturar essas categorias ao estoque disponível contamina a acurácia e gera separações incorretas. Organização física é também organização de status. O operador precisa reconhecer visualmente o que pode ou não pode seguir no fluxo.
Movimentação eficiente no dia a dia
Boa parte da performance do estoque depende da escolha correta dos meios de movimentação. Em muitas operações, o equipamento é definido por hábito, não por análise. Isso leva a dois extremos: uso de recursos acima da necessidade, com custo maior, ou uso de soluções inadequadas, com esforço excessivo e baixa produtividade. A pergunta técnica não é “qual equipamento é melhor”, mas “qual atende melhor cada trecho do fluxo”.
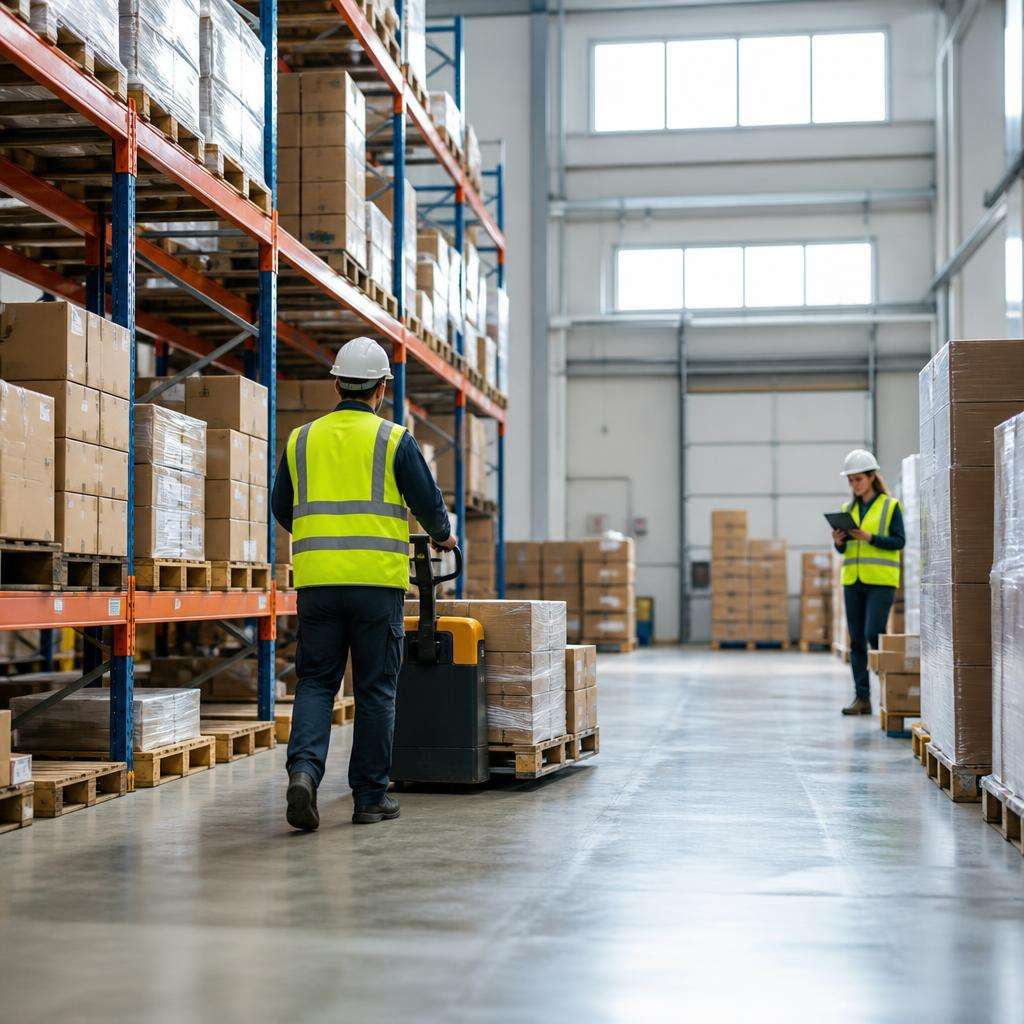
No deslocamento horizontal de cargas paletizadas em curtas distâncias, o transpalete costuma oferecer excelente relação entre simplicidade, agilidade e custo operacional. Ele é especialmente útil no abastecimento de áreas de separação, no deslocamento entre doca e staging e na movimentação interna de pallets já prontos para conferência ou expedição. Em operações com piso regular e trajetos previsíveis, o ganho está na rapidez de execução com baixa complexidade de treinamento.
Além disso, o transpalete reduz a dependência de equipamentos mais robustos para tarefas simples. Isso libera empilhadeiras para atividades em que realmente agregam valor, como elevação, armazenagem em níveis altos e movimentação de cargas mais pesadas em estruturas porta-pallet. A consequência prática é um uso mais racional dos ativos, menor disputa por equipamento e melhor balanceamento entre custo e produtividade.
Há ainda um componente operacional importante: quanto mais simples o ciclo de movimentação, menor a chance de erro. Equipamentos adequados ao tipo de tarefa reduzem manobras desnecessárias, minimizam riscos de toque em estruturas e favorecem a padronização. Em armazéns com grande volume de atividades repetitivas, essa previsibilidade operacional tem impacto direto no lead time interno.
Tipos, ergonomia e segurança
Na escolha do equipamento, é preciso considerar tipo de carga, distância percorrida, frequência de uso e condição do piso. Modelos manuais atendem bem operações com menor intensidade ou trajetos curtos. Já versões elétricas tendem a ser mais adequadas quando o volume diário é alto, a distância acumulada é relevante ou há necessidade de reduzir fadiga da equipe. O critério deve ser técnico: esforço por ciclo, tempo por deslocamento e risco ergonômico.
Ergonomia não é detalhe administrativo. Em centros de distribuição, tarefas repetitivas com tração, empurrão e manobras em espaços reduzidos acumulam desgaste físico ao longo do turno. Quando o equipamento exige força excessiva, o operador perde ritmo, adota postura inadequada e aumenta a chance de microlesões e afastamentos. Uma operação eficiente mede produtividade, mas também preserva capacidade de execução da equipe ao longo do mês.
Segurança também depende de rotina. Rodas desgastadas, garfos desalinhados, piso irregular e pallets avariados elevam o risco de incidentes. O procedimento correto inclui checklist diário, inspeção visual de pallets, definição de velocidade compatível com o ambiente e regras claras para circulação em áreas compartilhadas. Segurança operacional não se resume ao equipamento; envolve contexto, manutenção e comportamento.
Para quem está comparando soluções de movimentação horizontal, vale consultar especificações e aplicações de transpalete conforme capacidade, tipo de operação e rotina de uso. Essa análise ajuda a evitar a compra por preço isolado, que costuma desconsiderar fatores como ergonomia, resistência dos componentes e aderência ao fluxo real do estoque.
Quando optar por empilhadeira
A empilhadeira passa a ser a escolha adequada quando a operação exige elevação, empilhamento em altura, movimentação de cargas mais pesadas ou maior intensidade de ciclos. Ela também faz sentido quando o layout utiliza estruturas verticais e o aproveitamento cúbico do armazém é parte relevante da estratégia. Nesses casos, insistir apenas em movimentação manual compromete produtividade e segurança.
Outro sinal claro é a existência de gargalo entre recebimento e armazenagem. Se a carga chega em volume suficiente para formar fila na doca e o put-away depende de elevação para posições superiores, a empilhadeira deixa de ser opcional. O mesmo vale para operações com reposição frequente de picking em níveis altos. Sem equipamento compatível, o processo se torna lento, improvisado e vulnerável a acidentes.
Isso não significa substituir um equipamento pelo outro em toda a operação. O desenho mais eficiente costuma combinar recursos. A empilhadeira assume tarefas de elevação e armazenagem estrutural, enquanto equipamentos mais simples cuidam da movimentação horizontal e das rotinas de apoio. Essa combinação reduz custo por tarefa e evita o uso de um recurso caro em atividades de baixo valor agregado.
Na prática, a decisão deve considerar dados básicos: número de pallets movimentados por turno, altura média de armazenagem, distância entre zonas, peso médio das cargas e tempo de espera por equipamento. Com esses elementos, é possível estimar o ponto em que a mecanização adicional deixa de ser custo e passa a ser produtividade mensurável.
Plano de ação para organizar o estoque
Melhorar fluxo de estoque exige método. O primeiro passo é mapear o processo real, não o processo descrito em procedimento. Acompanhe uma jornada completa do material: chegada, descarga, conferência, etiquetagem, endereçamento, armazenagem, reabastecimento, separação, conferência final e expedição. Observe tempos de espera, retrabalho, deslocamentos vazios, dúvidas frequentes da equipe e decisões tomadas sem padrão. Esse diagnóstico revela onde o sistema perde capacidade.
Em seguida, desenhe o fluxo futuro com base em critérios operacionais simples. Cada etapa deve responder a três perguntas: quem executa, com qual regra e em quanto tempo esperado. Se a equipe não consegue explicar facilmente como uma atividade deve ocorrer, o processo ainda está dependente de conhecimento informal. Padronização reduz variabilidade e facilita treinamento, auditoria e melhoria contínua.
Depois, revise as rotas de picking. Em muitos estoques, a separação consome mais tempo em caminhada do que em coleta de itens. Agrupar SKUs por afinidade de pedido, frequência de saída e sequência lógica de coleta reduz metros percorridos por ordem. Em operações com maior volume, vale segmentar picking por zona e consolidar no packing. Em operações menores, uma rota única bem desenhada já produz ganho relevante.
Por fim, estabeleça um ciclo curto de revisão. Mudanças em mix de produtos, sazonalidade, canais de venda e perfil de pedidos alteram rapidamente a eficiência do layout. O que funcionava com 500 pedidos por semana pode falhar com 900, especialmente se o sortimento crescer. Organização inteligente não é projeto estático; é disciplina de ajuste com base em evidência operacional.
5S como base de produtividade
O 5S continua sendo uma ferramenta útil porque ataca causas simples de improdutividade: excesso de itens sem uso, falta de padrão visual, sujeira, desorganização e perda de disciplina operacional. Em estoque, isso aparece em pallets abandonados, etiquetas ilegíveis, ferramentas fora do lugar, áreas ocupadas por materiais sem status definido e corredores obstruídos por conveniência momentânea. Cada uma dessas falhas consome segundos que, somados, viram horas.
Aplicado com critério, o 5S melhora tempo de resposta e segurança. Separar o necessário do desnecessário libera espaço. Organizar posições e ferramentas reduz procura. Limpar facilita identificar vazamentos, danos e riscos. Padronizar sinalização e rotinas reduz dúvidas. Sustentar o método por auditorias simples evita retorno ao estado anterior. O ponto decisivo é tratar o 5S como sistema operacional, não como ação estética.
Uma prática eficiente é criar padrões visuais objetivos: marcação de áreas, identificação de status, limites de ocupação e pontos fixos para equipamentos de uso recorrente. Quando o operador reconhece o desvio em segundos, a correção acontece mais rápido. Isso reduz dependência de supervisão constante e fortalece autonomia com responsabilidade.
Outra medida útil é integrar o 5S às reuniões curtas de turno. Em vez de auditorias longas e desconectadas da rotina, a liderança pode revisar um ponto por dia: doca, picking, devoluções, equipamentos ou área de expedição. A constância gera mais resultado do que grandes campanhas esporádicas.
Indicadores que mostram o avanço
Sem indicador, a percepção de melhora costuma ser enganosa. Três métricas formam uma base sólida para estoque: acurácia, lead time interno e OTIF. Acurácia mede se o saldo físico corresponde ao saldo sistêmico. Lead time interno mede quanto tempo o material leva para percorrer etapas críticas, como recebimento até disponibilidade ou pedido liberado até expedição. OTIF avalia se a entrega saiu no prazo e na quantidade correta.
A acurácia deve ser acompanhada por contagem cíclica, não apenas por inventário anual. Itens de maior giro ou maior criticidade merecem frequência maior de verificação. Quando a divergência é encontrada, o objetivo não é apenas ajustar saldo, mas descobrir a causa: erro de recebimento, separação incorreta, movimentação sem registro ou endereçamento inadequado. Sem análise causal, o indicador vira burocracia.
O lead time interno ajuda a localizar gargalos. Se o pedido leva pouco para ser separado, mas muito para entrar em conferência final, o problema não está no picking. Se o recebimento descarrega rápido, mas demora para disponibilizar o item ao sistema, a restrição está na conferência ou no put-away. Medir por etapa traz clareza para priorizar melhorias sem dispersão.
Já o OTIF conecta o estoque ao cliente. Uma operação pode parecer organizada internamente e ainda falhar no nível de serviço. Quando o OTIF cai, é preciso verificar se a causa está na promessa comercial, no estoque indisponível, na separação errada, na montagem de carga ou no transporte. Esse indicador força a operação a olhar o processo completo, não apenas sua eficiência local.
Prioridades para as próximas semanas
Se o estoque precisa de organização imediata, comece pelo que gera maior impacto com menor complexidade: mapear fluxo atual, separar áreas por função, revisar endereçamento dos itens de maior giro e definir regras de movimentação por tipo de carga. Em paralelo, ajuste rotas de picking e implemente um checklist diário para equipamentos e condições de piso. Essas ações já reduzem espera, retrabalho e desvios de segurança.
Na sequência, estruture contagem cíclica, padrões visuais de 5S e indicadores simples por turno ou por dia. O objetivo não é sofisticar a operação rapidamente, mas criar estabilidade. Quando o processo fica previsível, decisões sobre layout, equipamentos e capacidade passam a ser feitas com base em dados. Esse é o ponto em que o estoque deixa de ser apenas um espaço de guarda e passa a operar como uma engrenagem de produtividade.
Para detalhar estratégias sobre como reduzir gargalos em sua operação, confira nosso artigo complementar sobre operações sem gargalos.