Centros de distribuição perdem velocidade por três razões recorrentes: fluxo mal desenhado, decisões operacionais sem padrão e tecnologia aplicada fora da sequência correta. Quando a operação cresce sem revisar esses pontos, o efeito aparece em filas de doca, deslocamentos longos, picking com baixa produtividade e retrabalho no abastecimento. O problema raramente está em um único recurso. Ele surge da soma entre layout, regras de prioridade, capacitação da equipe e uso inadequado dos equipamentos de movimentação.
Operação enxuta em CD não significa apenas cortar etapas. Significa eliminar movimentos sem valor, reduzir esperas, encurtar percursos e criar previsibilidade. Em termos práticos, isso exige enxergar o centro de distribuição como um sistema integrado. Recebimento, armazenagem, separação, reposição e expedição compartilham os mesmos corredores, docas, janelas de tempo e equipes. Se uma área opera acima da capacidade e outra abaixo, o ganho local vira perda global.
O alinhamento entre processos, pessoas e tecnologia depende de um princípio simples: primeiro se estabiliza o fluxo, depois se padroniza a execução e só então se amplia a automação ou a frota. Muitas empresas fazem o inverso. Compram equipamentos, implantam software ou criam metas agressivas sem tratar causas estruturais, como endereçamento inconsistente, slotting inadequado e ausência de indicadores por etapa. O resultado é conhecido: mais custo fixo e pouca melhoria real de throughput.
Um CD que ganha velocidade com consistência trabalha com regras operacionais claras, trilhas de movimentação definidas, gestão visual e métricas diárias. A tecnologia entra como acelerador, não como compensação para falhas de processo. Esse raciocínio vale tanto para operações regionais de menor porte quanto para estruturas com alta densidade de SKUs, múltiplas ondas de separação e exigência de lead time curto.
O que trava a eficiência em CDs
O primeiro bloqueio é a falta de visão sistêmica do fluxo. Em muitos centros de distribuição, cada área otimiza sua própria rotina sem considerar o impacto nas demais. O recebimento busca descarregar rápido, a armazenagem procura ocupar qualquer posição disponível, o picking quer proximidade dos itens de maior giro e a expedição pede staging amplo. Sem coordenação, surgem conflitos de espaço e prioridade. A operação passa a reagir ao volume do dia, em vez de conduzir o fluxo com previsibilidade.
Outro travamento frequente está no layout. Corredores estreitos para o tipo de equipamento utilizado, áreas de staging subdimensionadas, endereços de picking distantes da expedição e cruzamentos entre abastecimento e separação criam perdas acumuladas. Em um turno inteiro, segundos adicionais por deslocamento se transformam em horas improdutivas. Layout ruim também amplia risco operacional, porque força manobras desnecessárias, filas internas e disputas por acesso em pontos críticos.
A governança operacional costuma ser subestimada. Sem regras claras de prioridade, cada líder decide de forma diferente diante do mesmo cenário. Um operador pode interromper uma reposição para atender uma urgência de expedição, enquanto outro mantém a sequência planejada. Essa variabilidade reduz a confiabilidade do processo. Governança, nesse contexto, significa definir quem decide, com base em quais indicadores e em que momento. Isso inclui janela de recebimento, critério de slotting, política de reabastecimento e gatilhos para remanejamento de equipe.
Métricas mal escolhidas também sabotam a eficiência. Medir apenas pedidos expedidos no fim do dia esconde gargalos intermediários. O CD precisa acompanhar indicadores de processo, não só de resultado final. Tempo de descarga por veículo, taxa de ocupação por zona, produtividade por tipo de picking, tempo de reposição, acuracidade de endereço e percentual de deslocamento vazio são exemplos úteis. Sem esse nível de observação, o gestor enxerga atraso, mas não identifica o ponto exato em que a velocidade se perde.
Fluxo ruim gera desperdício invisível
Parte relevante da ineficiência não aparece em relatórios financeiros imediatos. Ela surge em microparadas, esperas curtas e retrabalhos repetidos. Um pallet recebido sem conferência adequada pode ocupar uma posição temporária, ser movido duas vezes e ainda gerar busca manual depois. Um item de alto giro mal posicionado pode aumentar o percurso de dezenas de separadores ao longo da semana. Quando somados, esses desvios consomem capacidade que poderia ser usada para absorver picos sem ampliar estrutura.
O mapa de fluxo de valor ajuda a revelar esses desperdícios. Ao registrar tempos de ciclo, pontos de espera, transferências e filas internas, a gestão passa a distinguir atividade produtiva de atividade apenas necessária. Em CDs, essa leitura costuma expor excesso de movimentação horizontal, baixa sincronização entre reposição e picking e uso irregular das docas. A análise deve considerar não só o desenho teórico do processo, mas o que de fato acontece em diferentes horários e turnos.
Operações com mix amplo sofrem ainda mais quando não segmentam o fluxo. SKU de alto giro, itens volumosos, produtos frágeis e pedidos fracionados raramente deveriam seguir o mesmo tratamento operacional. A ausência de segmentação leva a regras genéricas, alocação inadequada de recursos e produtividade mediana em todas as frentes. CDs mais eficientes desenham trilhas próprias por perfil de item e por tipo de pedido, reduzindo conflito entre atividades concorrentes.
Há também o fator sazonalidade. Muitos centros convivem com picos previsíveis, mas mantêm a mesma lógica de operação o ano inteiro. Isso gera subutilização em períodos normais e colapso em datas de maior demanda. Visão sistêmica inclui criar planos de contingência para picos, com zonas temporárias de staging, redefinição de janelas de recebimento e reforço de rotas internas. O ganho não vem apenas de mais recursos, mas de melhor orquestração dos recursos existentes.
Layout, governança e métricas operacionais
Layout eficiente começa pela relação entre giro, volume e frequência de acesso. Produtos de maior saída precisam estar mais próximos das áreas de separação e expedição. Itens pesados ou paletizados exigem rotas diretas, com mínima interferência de pedestres e separadores. Já os produtos de baixo giro podem ocupar posições mais altas ou distantes, desde que o custo de acesso seja compatível com sua demanda. Essa lógica de slotting reduz deslocamento e melhora o balanceamento do espaço.
Na governança, o ponto central é transformar rotina em padrão. Reuniões curtas de início de turno, quadro visual com metas do dia, acompanhamento de desvios e resposta rápida a gargalos formam a base de uma gestão enxuta. Sem esse ritual, problemas operacionais ficam dispersos em mensagens e decisões individuais. O líder passa o turno apagando incêndios em vez de controlar o fluxo. Governança eficaz reduz improviso e encurta o tempo entre identificar um desvio e corrigi-lo.
As métricas precisam conversar entre si. Produtividade alta no picking com baixa acuracidade não é ganho real. Recebimento rápido com alta taxa de avaria transfere custo para etapas seguintes. Por isso, os indicadores devem combinar velocidade, qualidade e utilização de recursos. Um painel diário pode reunir tempo médio de doca, pallets movimentados por hora, linhas separadas por operador, nível de serviço de expedição, ocupação por zona e incidentes operacionais. Com isso, a gestão evita decisões baseadas em um único número.
Outro aspecto técnico relevante é a cadência de revisão. Indicadores diários ajudam no controle tático, mas decisões de layout e capacidade exigem leitura semanal e mensal. Se o CD mede tudo apenas no fechamento do mês, perde a chance de corrigir desvios pequenos antes que se tornem padrão. A disciplina analítica é parte da operação enxuta: medir, interpretar, agir e padronizar o aprendizado.
Da doca ao picking sem criar gargalos
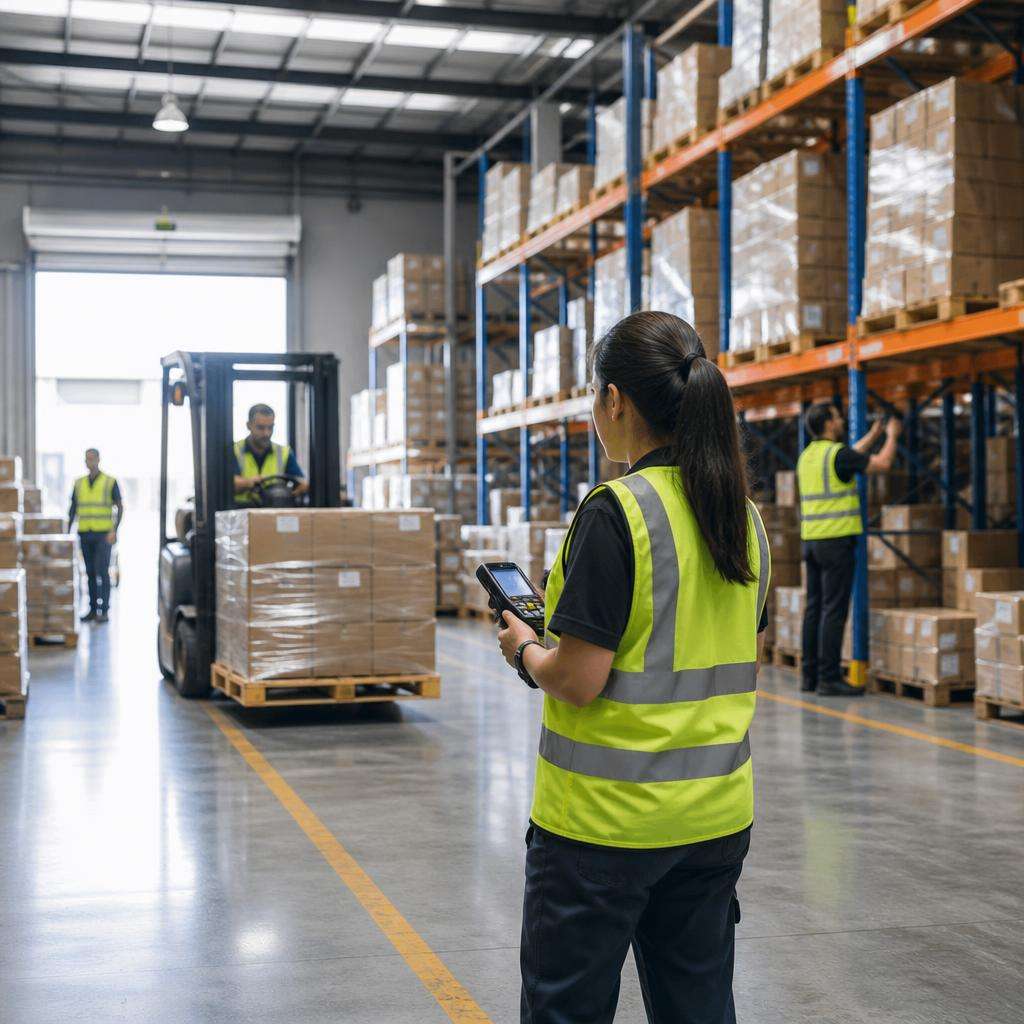
Entre o recebimento e a separação, a movimentação interna precisa ser desenhada para sustentar o fluxo, não para competir com ele. É nesse ponto que a empilhadeira para centros de distribuição entra como recurso crítico. Quando bem posicionada na operação, ela reduz tempo de descarga, acelera put-away, abastece posições de picking no momento certo e diminui deslocamentos manuais. Quando mal alocada, vira gargalo: concentra filas, disputa corredor com separadores e amplia o tempo de espera entre etapas.
A escolha do equipamento deve considerar largura de corredor, altura de armazenagem, tipo de carga, intensidade de uso e perfil do pedido. Um CD com alta rotatividade de pallets completos tem necessidade diferente de uma operação focada em fracionados com reposição frequente. O erro comum é padronizar a frota sem avaliar a matriz operacional. Isso leva a equipamentos superdimensionados em algumas zonas e insuficientes em outras, comprometendo produtividade e segurança.
Na prática, a movimentação mais eficiente separa rotas e funções. Equipamentos dedicados ao recebimento e put-away não deveriam competir, sempre que possível, com as rotas de abastecimento do picking. Em operações mais maduras, há janelas ou trilhas específicas para reposição, evitando interferência nos horários de maior separação. Essa disciplina reduz cruzamentos, melhora a fluidez dos corredores e permite prever capacidade por faixa horária.
Para gestores que estão revisando estrutura, vale analisar soluções e especificações de empilhadeira para centros de distribuição como parte do desenho operacional, e não como compra isolada. O melhor resultado aparece quando o equipamento é selecionado a partir do fluxo real, da ergonomia exigida, da densidade de armazenagem e da meta de throughput do CD.
Onde o equipamento agrega valor
No recebimento, o ganho principal está na redução do tempo de permanência do veículo na doca. Descarga ágil libera janela para novos caminhões e reduz efeito cascata sobre conferência e armazenagem. Já no put-away, o equipamento certo encurta o tempo entre recebimento e disponibilidade em estoque, fator decisivo para operações com alta rotatividade ou reposição urgente de picking.
No abastecimento, a empilhadeira precisa operar com sincronização fina. Repor cedo demais congestiona a área e consome espaço; repor tarde demais interrompe a separação. O ideal é usar gatilhos claros, baseados em nível mínimo, ritmo de saída e previsão de ondas. Essa lógica reduz deslocamentos desnecessários e evita corridas de última hora para atender ruptura no endereço de picking.
Na expedição, o equipamento também interfere no lead time. A formação de cargas, a movimentação para staging e o carregamento precisam seguir sequência física coerente com a roteirização. Quando pallets são posicionados sem critério, multiplicam-se remanejamentos antes do embarque. O impacto aparece em atraso, avaria e baixa utilização da doca.
Há ainda o aspecto de segurança e fadiga operacional. Equipamento incompatível com o ambiente exige mais manobras, mais correções de percurso e maior esforço cognitivo do operador. Em turnos longos, isso reduz ritmo e aumenta chance de erro. Operação enxuta não trata segurança como item paralelo. Ela a incorpora como condição para manter performance estável ao longo do tempo.
Roteiro de 30 dias com quick wins
Nos primeiros cinco dias, o foco deve ser diagnóstico visual e medição básica. Mapeie o fluxo da doca à expedição, registre tempos por etapa, identifique cruzamentos de rota e liste pontos de espera. Não comece por grandes mudanças físicas. Primeiro, confirme onde a operação perde tempo de forma repetitiva. Use observação em campo, dados do WMS e entrevistas curtas com líderes e operadores. Quem executa a rotina costuma indicar gargalos que o painel gerencial não mostra.
Entre o sexto e o décimo dia, redesenhe trilhas de movimentação e zonas de trabalho. Delimite corredores preferenciais para abastecimento, áreas de staging por doca ou transportadora e posições temporárias para exceções. Pequenas intervenções visuais, como sinalização de solo e regras de circulação, já reduzem conflito entre equipamentos e pedestres. Nessa fase, também vale revisar endereços de alto giro para aproximá-los da área de maior demanda.
Do décimo primeiro ao vigésimo dia, implante indicadores diários com ritual de acompanhamento. O painel deve ser simples e operacional: tempo de descarga, produtividade de picking, tempo de reposição, ocupação das docas e pendências críticas do turno. Reuniões de 10 a 15 minutos no início e no fim do expediente são suficientes para alinhar meta, desvio e ação corretiva. O objetivo não é produzir relatório extenso, mas criar cadência de resposta rápida.
Nos últimos dez dias, consolide padrões e ataque causas recorrentes. Se a reposição atrasa, revise gatilhos e janelas. Se o picking sofre com deslocamento, ajuste slotting e sequência de separação. Se a doca gera fila, reorganize agenda de recebimento e staging. Quick win não significa solução superficial. Significa priorizar mudanças de alto impacto e baixa complexidade para ganhar tração antes de investimentos maiores.
Indicadores e rituais que sustentam a melhora
Um bom conjunto inicial de indicadores cabe em uma única rotina visual. A operação precisa saber quantos veículos aguardam, qual zona está acima da capacidade, quais pedidos estão em risco e onde há ruptura de picking. Esse nível de transparência reduz dependência de consultas demoradas e acelera a tomada de decisão no chão de operação.
Os rituais devem ter dono, horário e pauta fixa. Reunião sem disciplina vira conversa genérica e perde valor em poucos dias. O líder apresenta números do turno anterior, confirma volume previsto, distribui prioridades e registra impedimentos. No encerramento, compara plano e realizado, identifica desvios e define ação para o próximo ciclo. Essa repetição cria memória operacional e melhora a consistência da equipe.
Treinamento também precisa entrar no plano de 30 dias. Não basta publicar novo padrão de circulação ou reposição. Operadores e líderes precisam entender o motivo da mudança, o efeito esperado e o comportamento correto em exceções. CDs com menor rotatividade de equipe costumam performar melhor porque acumulam conhecimento tácito. O papel da gestão é transformar esse conhecimento em padrão replicável.
Ao fim do primeiro mês, o objetivo não é ter uma operação perfeita. É sair do modo reativo e entrar em um modelo controlado, com fluxo visível, prioridades claras e capacidade de ajuste diário. A partir daí, decisões sobre ampliação de frota, revisão de layout ou novas tecnologias passam a ser feitas com base em evidência operacional, não em percepção isolada.
Próximo passo para acelerar o CD
Se o centro de distribuição convive com atrasos, filas internas e baixa previsibilidade, o caminho mais eficiente é revisar o fluxo completo antes de ampliar estrutura. Comece pelo mapa de processo, valide trilhas de movimentação, implante indicadores diários e só então ajuste recursos críticos, como equipamentos de movimentação, de acordo com a necessidade real da operação. Para mais estratégias sobre otimização de fluxo e eliminação de gargalos, veja nosso artigo sobre operações sem gargalos.