Gargalos na movimentação de materiais raramente surgem por falta de esforço da equipe. Na maioria dos casos, o problema está no desenho do fluxo: rotas improvisadas, zonas mal definidas, cruzamento entre abastecimento e separação de pedidos, além de equipamentos usados fora do contexto ideal. Quando isso acontece, o estoque perde ritmo, o almoxarifado acumula espera e o tempo de deslocamento começa a consumir horas que não aparecem no relatório com clareza.
Operações enxutas tratam a movimentação interna como processo, não como tarefa isolada. Isso significa observar onde o material entra, onde espera, por onde circula, quem movimenta e em que frequência. Uma mudança simples de rota ou de endereçamento pode reduzir deslocamentos repetidos, diminuir manobras desnecessárias e melhorar a segurança sem ampliar equipe ou área física.
Na prática, a agilidade depende de três pilares: mapeamento de fluxos, organização física por zonas e escolha correta das ferramentas de movimentação. Quando esses elementos são ajustados em conjunto, o ganho aparece em indicadores objetivos, como tempo de reabastecimento, ciclo de separação, número de interferências entre equipes e volume de retrabalho por acondicionamento inadequado.
O ponto central é eliminar fricção operacional. Em um almoxarifado médio, poucos metros extras por viagem, multiplicados por dezenas ou centenas de deslocamentos diários, representam perda acumulada relevante. Organizar o dia a dia da movimentação de materiais exige método, padronização e acompanhamento de resultados em janelas curtas, com correções rápidas antes que a operação normalize desperdícios.
Mapeamento de fluxo reduz tempo perdido
Mapear o fluxo de materiais é o primeiro passo para identificar onde a operação desacelera. Sem esse diagnóstico, decisões de layout e compra de equipamentos tendem a ser reativas. O gestor percebe atraso na expedição ou reposição lenta nas áreas produtivas, mas não enxerga com precisão se a causa está no recebimento, na armazenagem, no picking ou na transferência interna.
O mapeamento deve registrar origem, destino, frequência, volume, horário de pico e tipo de carga movimentada. Também precisa considerar obstáculos reais: portas estreitas, corredores compartilhados, pontos de espera, rampas e áreas com baixa visibilidade. Esse levantamento transforma um problema genérico de “lentidão” em causas observáveis. Em muitos casos, descobre-se que o maior desperdício não está no transporte em si, mas na fila para acessar uma zona congestionada.
Um cenário comum ajuda a ilustrar. Em um almoxarifado que abastece produção e manutenção, materiais de alto giro ficam misturados a itens de baixa saída. O operador percorre distâncias longas para atender solicitações simples, cruza com recebimento em horários críticos e precisa reposicionar volumes para acessar um item. O efeito é cumulativo: mais tempo por tarefa, mais risco de erro e maior ocupação dos corredores.
Quando o fluxo é desenhado em mapa simples, com trajetos reais e tempos médios, surgem oportunidades concretas. Itens de giro alto podem migrar para zonas de acesso rápido, rotas podem ser separadas por finalidade e janelas horárias podem ser criadas para reduzir conflito entre processos. O ganho operacional não depende apenas de velocidade de execução, mas de menos interrupções ao longo do ciclo.
Zonas operacionais evitam conflito de tarefas
Definir zonas é uma medida de organização com impacto direto na produtividade. Recebimento, conferência, armazenagem, separação, consolidação e expedição precisam ter fronteiras claras, mesmo em estruturas compactas. Quando essas etapas ocupam áreas sobrepostas, a equipe passa a disputar espaço físico, o que reduz fluidez e aumenta o risco de avarias e incidentes.
A setorização deve considerar o comportamento da operação, não apenas a planta do imóvel. Uma área de picking, por exemplo, precisa estar posicionada para facilitar acesso rápido e reabastecimento sem bloquear a separação. Já a zona de recebimento deve ter espaço suficiente para conferência e triagem inicial, evitando que materiais entrem no estoque sem critério de endereçamento.
Outro ponto técnico é a classificação por giro, peso e criticidade. Itens leves e de alta frequência devem ficar em posições mais acessíveis. Cargas mais pesadas, com menor rotatividade, podem ocupar áreas compatíveis com menor urgência de acesso. Materiais críticos para manutenção ou continuidade da produção merecem rotas curtas e visibilidade maior. Essa lógica reduz deslocamentos e melhora a resposta em demandas urgentes.
Além do ganho de tempo, zonas bem definidas facilitam treinamento e disciplina operacional. A equipe passa a entender onde cada atividade começa e termina, quais regras valem para cada espaço e quais rotas devem ser respeitadas. Isso reduz improviso, que costuma ser um dos principais geradores de gargalo recorrente em estoques e almoxarifados.
Rotas internas precisam ser padronizadas
Rotas improvisadas criam variabilidade. Dois operadores executando a mesma tarefa podem gastar tempos muito diferentes se cada um escolher um trajeto. Essa diferença afeta previsibilidade, dificulta medição e torna quase impossível identificar desvios de desempenho com justiça. Padronizar rotas não significa engessar a operação, mas estabelecer o caminho preferencial para a maioria dos cenários.
Na prática, a padronização começa com a sinalização de corredores, sentidos de circulação e áreas de espera. Em operações com tráfego frequente, vale separar rotas de abastecimento e rotas de coleta, sempre que o espaço permitir. Isso diminui cruzamentos, reduz necessidade de parada e melhora a segurança em pontos de baixa visibilidade ou de manobra apertada.
Também é recomendável definir rotas alternativas para horários de pico ou contingências. Um corredor bloqueado por recebimento, por exemplo, não pode paralisar toda a reposição. Quando a equipe já conhece o trajeto secundário e seus critérios de uso, a operação mantém continuidade sem depender de decisões improvisadas a cada ocorrência.
Empresas que formalizam rotas internas costumam perceber um efeito adicional: melhora na qualidade dos dados de tempo. Com trajetos mais estáveis, fica mais fácil comparar turnos, medir produtividade por processo e identificar se o problema está na circulação, na separação ou na disponibilidade de equipamento. A gestão deixa de trabalhar com percepção e passa a atuar sobre evidências operacionais.
Ferramentas certas aceleram o fluxo
Organização sem ferramenta adequada produz ganho limitado. O fluxo pode estar bem desenhado, mas, se o equipamento usado não combina com o tipo de carga, distância e frequência de movimentação, o processo continua lento. A escolha técnica precisa considerar capacidade, esforço operacional, espaço disponível para manobra e perfil da jornada.
Em muitas rotinas de estoque e almoxarifado, o equipamento mais eficiente não é o mais complexo. Há operações em que a movimentação horizontal de pallets por curtas e médias distâncias responde pela maior parte do volume diário. Nesses casos, a simplicidade operacional, a disponibilidade imediata e o baixo custo de manutenção pesam mais do que recursos que a operação não utiliza.
Outro erro comum é tentar resolver problemas de layout apenas com equipamentos. Se corredores estão mal posicionados ou zonas se sobrepõem, qualquer ferramenta trabalhará abaixo do potencial. O papel do equipamento é sustentar um fluxo bem desenhado, não compensar desorganização estrutural. Por isso, a análise deve sempre combinar processo, espaço e recurso de movimentação.
Quando a ferramenta correta entra no ponto certo do fluxo, o efeito aparece em menos esforço físico, menos tempo por deslocamento e menor dependência de soluções improvisadas. Isso é especialmente relevante em operações com alta repetição de tarefas, nas quais pequenos ganhos por ciclo se acumulam de forma significativa ao longo do mês.
Onde o transpalete manual entra no fluxo
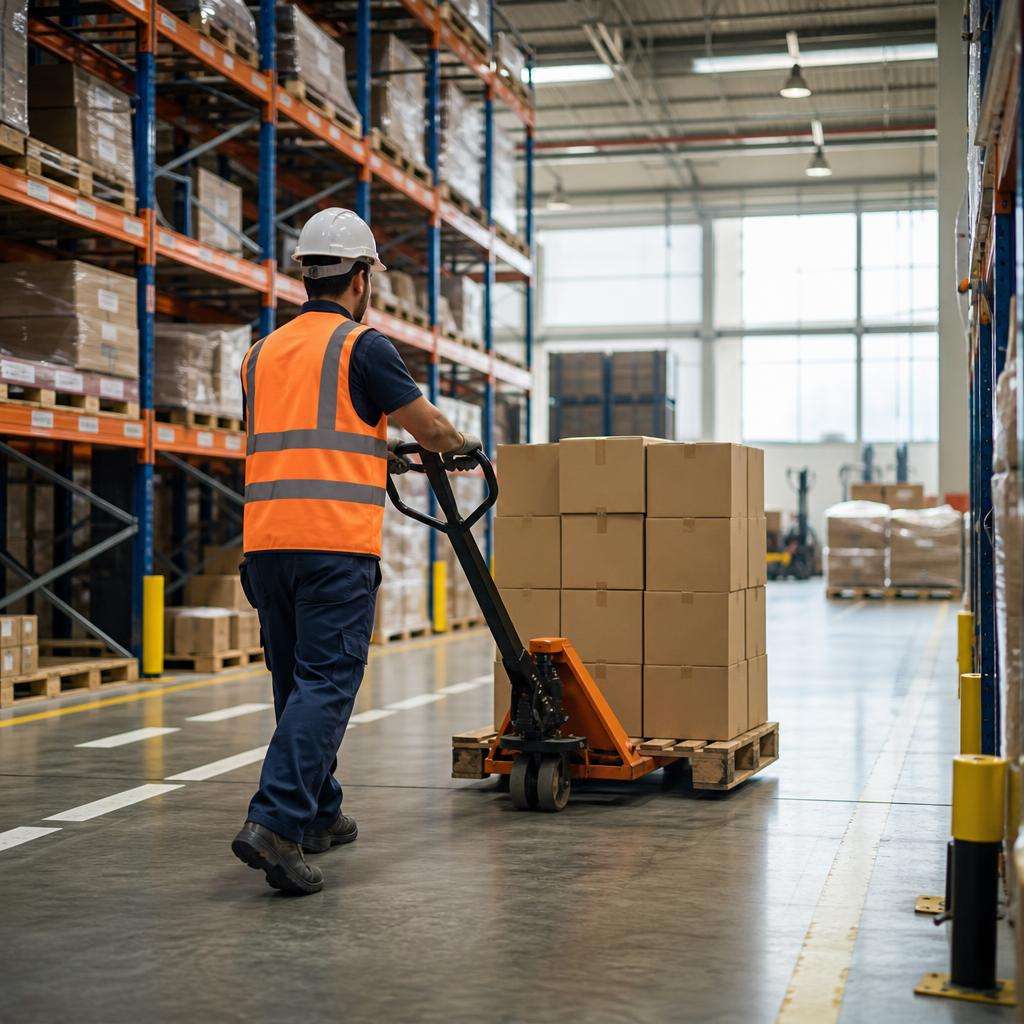
O transpalete manual tem papel claro em operações que exigem deslocamento horizontal ágil de cargas paletizadas, especialmente em distâncias curtas, áreas internas e rotinas com frequência constante de movimentação. Ele costuma ser indicado para transferência entre recebimento e armazenagem, apoio ao picking, reposição de frente de estoque e abastecimento pontual de linhas ou bancadas.
Seu valor operacional está na combinação entre simplicidade, disponibilidade e controle. Como não depende de sistemas complexos para uso básico, ele reduz tempo de resposta em tarefas recorrentes. Em vez de aguardar equipamento motorizado para movimentações simples, a equipe consegue executar transferências com mais autonomia, desde que exista padronização de uso e compatibilidade com o piso, a carga e o espaço de circulação.
Há, porém, critérios técnicos que precisam ser respeitados. O desempenho do transpalete manual depende de piso regular, pallets em bom estado, corredores dimensionados e limites de carga observados. Em áreas com rampas, desníveis frequentes ou trajetos longos, o esforço operacional pode aumentar e comprometer tanto a produtividade quanto a ergonomia. Nesses casos, ele deve ser usado em trechos específicos do fluxo, não como solução universal.
Outro ponto relevante é o encaixe desse equipamento na lógica do layout. O transpalete manual entrega melhor resultado quando as zonas de transferência estão próximas, as rotas são curtas e a operação evita manobras excessivas. Em um almoxarifado organizado, ele funciona como ferramenta de alta utilidade para manter o fluxo contínuo, sem criar dependência desnecessária de recursos mais caros em tarefas simples.
Segurança e eficiência dependem do contexto
Eficiência sem segurança gera custo oculto. A movimentação de materiais exige atenção a visibilidade, esforço físico, integridade da carga e comportamento do piso. Mesmo equipamentos simples precisam de regra clara de operação. Cargas mal distribuídas, pallets danificados e curvas fechadas em velocidade inadequada estão entre as causas mais comuns de incidentes e avarias.
Do ponto de vista de gestão, segurança operacional deve ser tratada como variável de produtividade. Um corredor obstruído, por exemplo, não representa apenas risco de acidente; ele também interrompe o fluxo, cria espera e aumenta o número de manobras. O mesmo vale para materiais deixados fora da zona de armazenagem ou para equipamentos estacionados em áreas de passagem.
Treinamento prático faz diferença porque reduz erro de rotina. A equipe precisa saber avaliar condição do pallet, posicionar a carga, respeitar limite operacional e usar a rota adequada. Também deve compreender quando não utilizar determinado equipamento. Essa capacidade de decisão evita que a busca por rapidez leve a escolhas inadequadas que comprometem o processo inteiro.
Operações maduras monitoram quase incidentes, avarias e pontos de travamento com a mesma disciplina usada para medir tempo de ciclo. Isso permite corrigir layout, rever sinalização e ajustar procedimentos antes que o problema se repita em escala. Segurança, nesse contexto, deixa de ser apenas conformidade e passa a ser componente direto da fluidez operacional.
Checklist para ganhar eficiência em 30 dias
Melhorar a movimentação de materiais em até 30 dias é viável quando o foco está em ajustes de processo, não em mudanças estruturais complexas. O primeiro passo é escolher uma área piloto com volume representativo e problemas visíveis, como reposição lenta, congestionamento em horários específicos ou alto tempo de deslocamento. Trabalhar em escala controlada acelera aprendizado e reduz resistência interna.
Na primeira semana, o objetivo é medir a situação atual. Registre tempos médios de deslocamento, número de viagens por processo, pontos de espera, cruzamentos críticos e ocorrências de retrabalho. Use observação direta e planilhas simples, se necessário. O valor está na consistência do dado, não na sofisticação da ferramenta. Sem linha de base, qualquer percepção de melhora fica subjetiva.
Na segunda semana, reorganize zonas, defina rotas e ajuste o posicionamento dos itens de maior giro. Pequenas mudanças geram impacto rápido: liberar corredores, aproximar materiais críticos da área de uso, separar recebimento de separação e criar pontos visuais de identificação. Se houver uso de equipamentos de movimentação, revise onde cada um agrega mais valor e em quais tarefas está sendo subutilizado ou mal empregado.
Na terceira semana, concentre esforços em treinamento e padronização. A equipe deve praticar o novo fluxo em situações reais, com orientações objetivas sobre rota, prioridade, segurança e sequência das tarefas. O treinamento precisa incluir supervisores e líderes de turno, porque são eles que sustentam o padrão no dia a dia. Sem esse reforço, a operação tende a voltar aos atalhos antigos.
Checklist operacional de implementação
- Mapear origem, destino e frequência de cada fluxo principal.
- Identificar corredores com congestionamento e pontos de espera.
- Classificar itens por giro, peso e criticidade operacional.
- Separar fisicamente recebimento, armazenagem, picking e expedição.
- Definir rotas preferenciais e alternativas para horários de pico.
- Padronizar sinalização de circulação e áreas de apoio.
- Revisar adequação dos equipamentos ao tipo de carga e trajeto.
- Treinar operadores com base em cenários reais de movimentação.
- Medir tempo de ciclo antes e depois das mudanças.
- Corrigir desvios semanalmente com acompanhamento em campo.
Como treinar a equipe sem parar a operação
Treinamento eficaz em ambiente logístico precisa ser curto, aplicado e repetível. Sessões longas afastam a equipe da rotina e têm baixa retenção. O formato mais eficiente costuma combinar orientação de 15 a 20 minutos, demonstração prática e acompanhamento imediato no posto de trabalho. O operador aprende a regra dentro do contexto em que vai executá-la.
Também vale segmentar o conteúdo por função. Quem atua no recebimento precisa dominar triagem e transferência inicial. Quem faz reposição deve conhecer critérios de rota, prioridade e posicionamento da carga. Já líderes precisam interpretar desvios, cobrar padrão e remover obstáculos operacionais. Um treinamento genérico para todos tende a perder precisão e utilidade.
Outro recurso útil é o roteiro visual no próprio ambiente. Placas, marcações de piso e instruções resumidas perto das zonas críticas reduzem dependência de memória e ajudam novos colaboradores a se adaptar mais rápido. Em operações com rotatividade maior, esse suporte visual tem impacto relevante na manutenção do padrão.
Por fim, o treinamento deve ser validado por observação. Não basta comunicar o novo processo; é preciso verificar se ele está sendo seguido sob pressão real de volume e prazo. Acompanhamentos curtos ao longo da semana permitem corrigir desvios cedo, antes que a equipe normalize atalhos que recriam os gargalos anteriores.
Quais métricas acompanhar no primeiro mês
Os melhores indicadores para 30 dias são simples e ligados ao fluxo. Tempo médio por deslocamento, número de viagens por tarefa, taxa de ocupação de corredores críticos, tempo de reposição e volume de retrabalho já oferecem leitura suficiente para validar se a organização melhorou a operação. Métricas excessivas dispersam foco e atrasam a tomada de decisão.
Um bom critério é comparar antes e depois por processo, não apenas por percepção geral. Se o recebimento ficou mais rápido, mas a separação passou a esperar reposição, houve transferência de gargalo, não ganho líquido. A análise precisa acompanhar a cadeia curta do material dentro do estoque ou almoxarifado para evitar conclusões incompletas.
Também é recomendável monitorar indicadores de disciplina operacional, como uso correto das rotas, materiais fora de zona e ocorrências de bloqueio de passagem. Esses dados mostram se a melhoria depende apenas de esforço pontual ou se o padrão está realmente sendo incorporado pela rotina. Sem disciplina, o ganho inicial tende a perder força nas semanas seguintes.
Ao final do primeiro mês, a revisão deve responder a três perguntas objetivas: onde o tempo caiu, onde o risco diminuiu e onde ainda existe atrito entre processos. Com essa leitura, o gestor consegue decidir se amplia o modelo para outras áreas, se ajusta o layout ou se reforça treinamento. O avanço consistente vem de ciclos curtos de melhoria, não de mudanças isoladas sem acompanhamento.
Para saber mais sobre estratégias de movimentação de materiais que eliminam gargalos, recomendamos a leitura completa de nosso guia em Operação que flui: como redesenhar o fluxo do armazém.