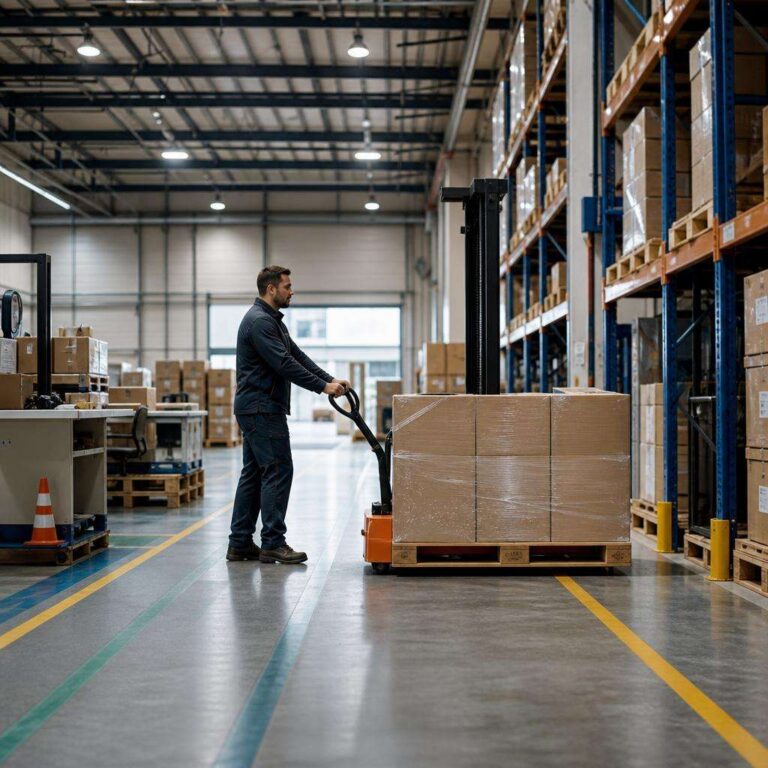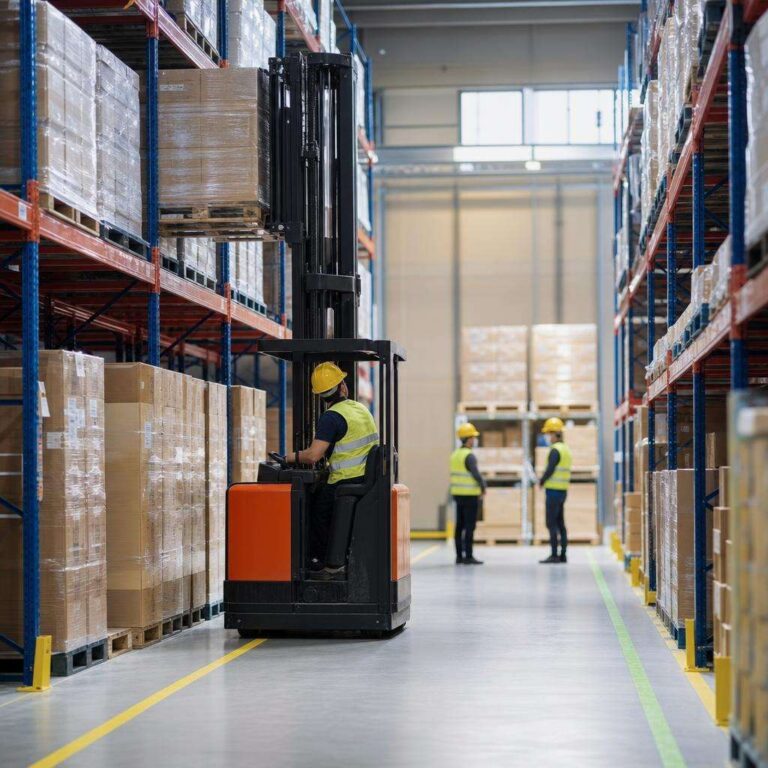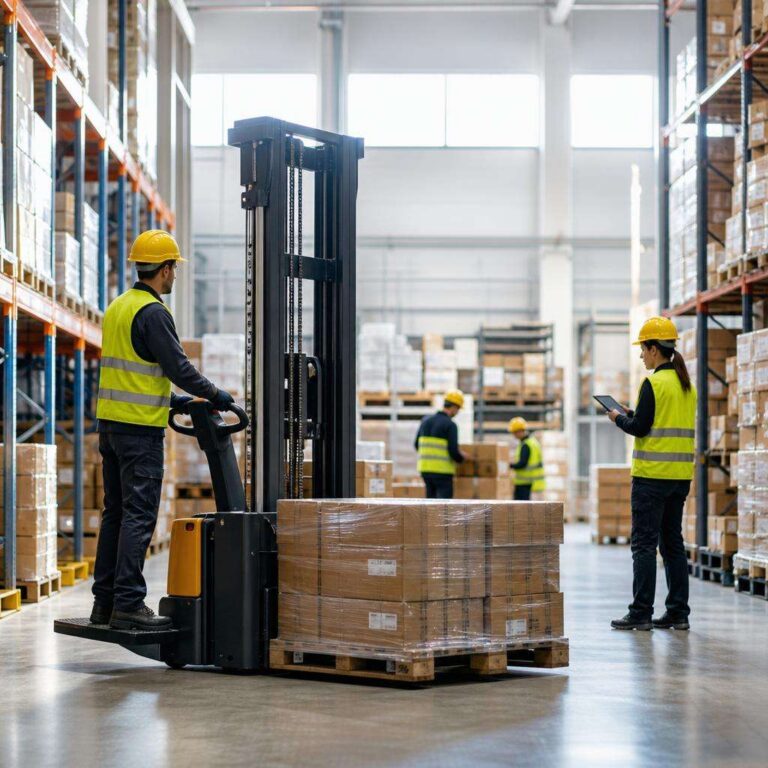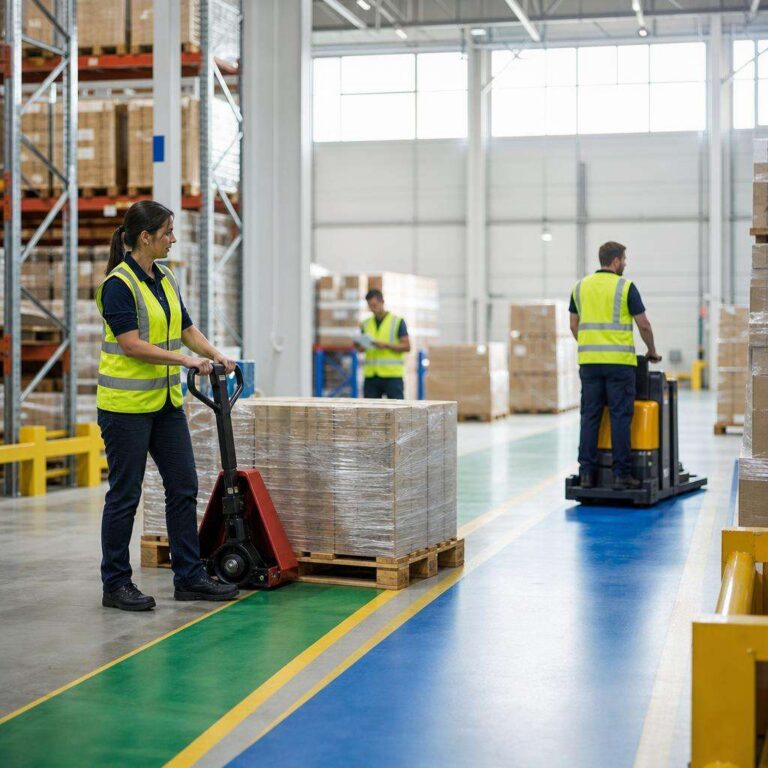
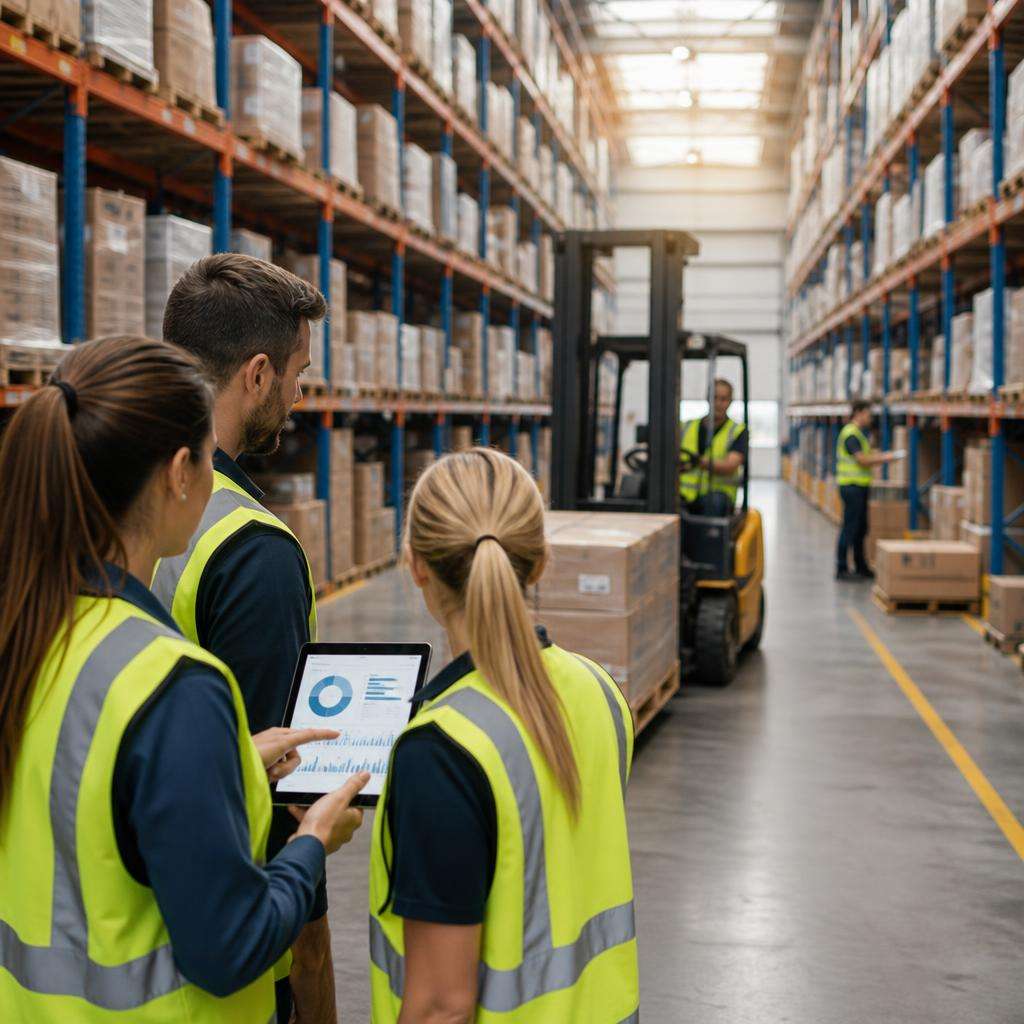
Armazéns que operam com layout improvisado, papéis sobrepostos e tecnologia desconectada quase sempre apresentam o mesmo sintoma: movimentam muito e produzem pouco. O custo aparece em horas extras, filas de abastecimento, picking lento, acidentes evitáveis e uso inadequado de equipamentos. A eficiência não depende apenas de trabalhar mais rápido. Depende de reduzir deslocamentos sem valor, padronizar decisões operacionais e criar um fluxo previsível entre recebimento, armazenagem, separação e expedição.
Dobrar a eficiência não significa, necessariamente, dobrar investimento. Em muitos cenários, o ganho vem da reorganização do espaço, da revisão de rotas internas e da definição clara de quem faz o quê em cada etapa. Quando o armazém deixa de operar por reação e passa a operar por método, o tempo de ciclo cai, a ocupação melhora e o gestor ganha visibilidade sobre gargalos que antes ficavam escondidos na rotina.
Na prática, três variáveis sustentam esse avanço: layout funcional, equipe treinada com rotinas objetivas e tecnologia aplicada ao ponto certo do processo. Se uma delas falha, as outras perdem efeito. Um WMS bem configurado não compensa corredores mal dimensionados. Uma equipe experiente não elimina o desperdício causado por endereçamento ruim. E um equipamento robusto perde produtividade quando o fluxo foi desenhado sem considerar raio de giro, altura de elevação e frequência de movimentação.
O caminho mais seguro é tratar a operação enxuta como um sistema. Isso envolve mapear fluxos, definir critérios técnicos para escolha de equipamentos, estabelecer KPIs operacionais e sustentar a disciplina diária com acompanhamento simples. A seguir, o foco está nos pontos que mais alteram velocidade, custo e segurança dentro do armazém.
Processos organizados definem o resultado
Velocidade logística não é apenas uma questão de ritmo. É resultado de sequência correta. Quando o recebimento descarrega sem janela definida, a conferência se acumula. Quando a armazenagem ocupa o primeiro espaço livre, sem regra de endereçamento, a separação futura fica mais lenta. Quando a expedição depende de busca manual de itens, o atraso se espalha para transporte, faturamento e atendimento ao cliente. O processo mal desenhado cria atrasos em cascata.
Do ponto de vista de custo, a desorganização aumenta consumo de recursos em três frentes. A primeira é mão de obra improdutiva, com operadores andando mais do que deveriam ou aguardando liberação de tarefas. A segunda é equipamento subutilizado, como empilhadeiras paradas em horários de pico por falta de coordenação de fluxo. A terceira é estoque mal posicionado, que ocupa áreas nobres com itens de baixa rotatividade e força reposições desnecessárias.
Segurança também está diretamente ligada à organização. Cruzamento entre pedestres e equipamentos, pallets fora de padrão, docas congestionadas e corredores com obstruções elevam o risco operacional. Em armazéns com alto giro, pequenas falhas de disciplina visual geram incidentes relevantes. Sinalização, segregação de áreas, rotas definidas e regras de circulação reduzem exposição ao risco sem depender apenas de fiscalização corretiva.
Um padrão mais eficiente começa pelo mapeamento do fluxo atual. O gestor precisa medir distância percorrida por tarefa, tempo médio de recebimento, tempo de put-away, taxa de ocupação por zona, acuracidade de endereço e produtividade por operador. Sem essa linha de base, qualquer mudança vira aposta. Com dados mínimos, já é possível identificar desperdícios clássicos: dupla movimentação, espera por conferência, reposição de picking fora de janela e armazenagem distante do ponto de consumo.
Onde o layout costuma falhar
O erro mais comum é desenhar o armazém por disponibilidade de espaço, e não por fluxo. Isso produz áreas extensas para estoque de baixa saída e espaços apertados para itens de alta movimentação. O resultado é previsível: congestionamento nas zonas mais críticas e ociosidade nas menos relevantes. Um layout eficiente aproxima itens A das áreas de separação e expedição, reserva posições mais altas ou remotas para itens C e protege corredores principais de interferências operacionais.
Outro problema recorrente é a ausência de zonas intermediárias. Recebimento, quarentena, conferência, cross-docking, picking e staging de expedição precisam ter fronteiras claras. Quando tudo acontece na mesma área, o armazém mistura materiais em estágios diferentes, dificulta rastreabilidade e cria retrabalho. A simples criação de áreas dedicadas, com metragem adequada e regras visuais, costuma reduzir erros de movimentação nas primeiras semanas.
Corredores também exigem cálculo técnico. Largura insuficiente reduz segurança e produtividade. Largura excessiva desperdiça capacidade cúbica. O dimensionamento deve considerar equipamento, carga, raio de giro, altura de elevação e frequência de tráfego. Em operações com mix variado, vale separar corredores por tipo de movimentação, evitando que equipamentos com características distintas disputem o mesmo espaço em horários de pico.
Há ainda o impacto do posicionamento de apoio operacional. Impressoras, bancadas, coletores, pontos de bateria, área de devolução e estações de conferência precisam estar próximos do fluxo real. Quando esses recursos ficam distantes, o operador acumula microdeslocamentos ao longo do turno. Somados, eles representam horas perdidas por semana. O layout enxuto elimina esses desvios silenciosos.
Layout, pessoas e tecnologia em conjunto
Redesenhar o armazém sem rever papéis da equipe costuma gerar frustração. A nova configuração física muda tempos, prioridades e interfaces entre setores. Se o operador de recebimento continua decidindo sozinho onde armazenar, mesmo com endereçamento definido, a disciplina do layout se perde. Por isso, toda mudança estrutural precisa vir acompanhada de instruções operacionais curtas, treinamento prático e supervisão próxima nas primeiras semanas.
Uma boa prática é transformar atividades críticas em rotinas padronizadas. Receber, conferir, etiquetar, armazenar, reabastecer picking, separar e expedir devem seguir sequência estável, com critérios claros de exceção. A padronização reduz dependência de memória individual e facilita integração de novos operadores. Em armazéns que sofrem com turnover, esse ponto é decisivo para sustentar produtividade sem queda abrupta de qualidade.
Tecnologia entra como amplificador da disciplina, não como substituto dela. Coletores de dados, WMS, dashboards de produtividade e checklists digitais funcionam melhor quando o processo já foi simplificado. Se o fluxo está confuso, a tecnologia apenas registra a confusão com mais precisão. O investimento mais rentável normalmente ocorre depois de uma revisão de layout e regras de operação, porque os dados passam a refletir um processo coerente.
Para o gestor, o ganho está na capacidade de decisão. Com tecnologia mínima bem aplicada, fica mais fácil enxergar ruptura de picking, atrasos por zona, produtividade por turno, erros de endereçamento e ocupação por família de produto. Isso permite atacar causas específicas, em vez de adotar medidas genéricas como aumentar equipe ou comprar equipamento sem diagnóstico.
Treinamento operacional que gera resultado
Treinamento eficaz não é palestra longa nem manual extenso. É instrução aplicada ao posto de trabalho, com simulação de tarefa, demonstração de risco e validação por execução. Operadores precisam entender o porquê das regras: rota definida reduz cruzamento, armazenagem correta evita dupla movimentação, conferência no ponto certo elimina divergência na expedição. Quando a equipe enxerga causa e efeito, a adesão aumenta.
Também vale separar treinamento por função. Quem opera equipamento precisa dominar inspeção pré-uso, limites de carga, circulação e manobra. Quem atua em picking precisa entender slotting, sequência de coleta, conferência e tratamento de faltas. Supervisores devem ser treinados para leitura de indicadores, gestão de fila de tarefas e intervenção rápida em desvios. O erro de tratar todos com o mesmo conteúdo reduz retenção e utilidade prática.
Rituais curtos ajudam a sustentar o padrão. Reuniões de 10 minutos no início do turno, com foco em metas, riscos e gargalos do dia, costumam ter efeito maior do que treinamentos esporádicos. O mesmo vale para auditorias rápidas de 5S, verificação de corredores e acompanhamento visual de KPIs. A consistência diária produz mais resultado do que ações intensas e raras.
Por fim, o desempenho precisa ser visível. Quadros simples com produtividade por área, taxa de erro, tempo de ciclo e incidentes operacionais criam referência comum. O objetivo não é expor pessoas, mas dar clareza sobre o padrão esperado. Sem visibilidade, a gestão fica baseada em percepção. Com visibilidade, a correção acontece no mesmo turno.
Escolha de equipamentos por tipo de fluxo
Equipamento de movimentação não deve ser escolhido por preferência do operador ou apenas por preço de aquisição. A decisão correta depende de carga, altura, largura de corredor, tipo de piso, frequência de uso, ambiente de operação e distância média percorrida. Quando esse alinhamento falha, o armazém paga duas vezes: perde produtividade e aumenta risco operacional.
Em operações enxutas, a regra é simples: cada equipamento precisa atender um padrão de tarefa com o menor número possível de movimentos. Se a atividade exige descarregar caminhão, transportar pallet, posicionar em porta-pallet e eventualmente apoiar abastecimento de área produtiva, é necessário avaliar versatilidade, estabilidade e raio de manobra. Já em operações de corredores estreitos e alta verticalização, a prioridade muda para alcance e compactação de espaço.
Outro ponto negligenciado é a combinação entre frota e layout. Não adianta adquirir equipamento adequado em teoria se a doca tem desnível incompatível, se o corredor não comporta a manobra ou se o piso apresenta irregularidade que compromete segurança e velocidade. Antes da compra ou locação, o ideal é validar percurso real, carga típica e picos de demanda. Essa etapa evita decisões baseadas em catálogo.
Além disso, o custo total de operação precisa entrar na conta. Consumo de energia ou combustível, manutenção, disponibilidade de peças, tempo de recarga, ergonomia e necessidade de treinamento alteram o resultado final. Um equipamento aparentemente mais barato pode custar mais ao longo de 24 meses se gerar paradas frequentes ou limitar o fluxo em horários críticos.
Quando a contrabalançada faz mais sentido
A empilhadeira contrabalançada costuma ser a escolha mais adequada quando a operação exige versatilidade em áreas de recebimento, expedição e movimentação geral de pallets. Ela trabalha bem em carga e descarga de caminhões, abastecimento de posições no nível do piso ou em estruturas convencionais e deslocamentos em áreas abertas ou semiabertas. Sua principal vantagem está na capacidade de lidar com diferentes tarefas sem necessidade de infraestrutura muito específica.
Comparada à retrátil, a contrabalançada tende a fazer mais sentido quando os corredores não são tão estreitos, a verticalização não é o principal fator de ganho e a operação demanda entradas e saídas frequentes em docas. A retrátil entrega melhor aproveitamento de altura e corredores mais compactos, mas perde em versatilidade externa e em certas manobras de carga e descarga. Em armazéns com fluxo intenso entre pátio, doca e estoque, a contrabalançada geralmente oferece melhor equilíbrio operacional.
Em relação à paleteira, a diferença está no tipo de tarefa. A paleteira é eficiente para deslocamentos horizontais curtos e movimentação no nível do chão, com menor custo e operação mais simples. Contudo, ela não substitui a necessidade de elevação e posicionamento estruturado de carga. Se o armazém precisa reduzir toques na mercadoria e integrar descarga, transporte e armazenagem com menos etapas, a contrabalançada ganha vantagem.
Frente ao stacker, o critério principal é intensidade e robustez. O stacker atende bem operações menores, com menor frequência de movimentação e cargas mais leves, especialmente em espaços reduzidos. Já a contrabalançada suporta rotinas mais pesadas, ciclos mais intensos e maior diversidade de aplicação. Para gestores que estão avaliando especificações e aplicações desse equipamento, vale consultar opções de empilhadeira contrabalançada como referência técnica de categoria.
Erros comuns na seleção da frota
O primeiro erro é dimensionar a frota pela média e ignorar picos. Um armazém pode operar bem 70% do mês e entrar em colapso nos últimos dias por falta de capacidade de movimentação. O correto é calcular demanda por janela crítica, considerando recebimento, reabastecimento e expedição simultâneos. Essa análise define não só quantidade de equipamentos, mas também a combinação ideal entre modelos.
O segundo erro é desconsiderar o operador. Ergonomia, visibilidade, facilidade de manobra e simplicidade de inspeção influenciam produtividade real. Equipamentos tecnicamente adequados, mas desconfortáveis ou pouco intuitivos, tendem a gerar menor aderência ao padrão e mais desgaste ao longo do turno. Em operações de múltiplos turnos, esse efeito é ainda maior.
O terceiro erro é ignorar manutenção planejada. Quando a frota opera no limite, qualquer parada cria gargalo imediato. O gestor precisa definir janela de manutenção, estoque mínimo de peças críticas e indicador de disponibilidade mecânica. Operação enxuta não combina com correção apenas quando falha acontece.
O quarto erro é não revisar a escolha após mudanças de layout ou mix. Um equipamento adequado hoje pode deixar de ser o melhor após aumento de SKU, alteração de corredor ou maior demanda de verticalização. A seleção de frota deve ser revista periodicamente, como parte do planejamento operacional.
Plano de ação em 30 dias
Uma transformação consistente pode começar em 30 dias, desde que o foco esteja nas alavancas certas. O primeiro passo é estabelecer diagnóstico rápido com dados suficientes para decisão. Em vez de mapear tudo em excesso, a prioridade deve ser medir tempos, fluxos, distâncias e gargalos nas áreas de maior impacto: recebimento, armazenagem, picking e expedição. O objetivo é identificar onde a operação perde mais minutos por tarefa.
Na primeira semana, o gestor deve observar o fluxo real no piso, registrar cruzamentos, filas, esperas e dupla movimentação. Também precisa classificar SKUs por giro, identificar endereços críticos e avaliar aderência entre layout e demanda. Essa etapa costuma revelar problemas simples com grande efeito, como itens de alto giro mal posicionados, staging insuficiente ou rotas de abastecimento que atravessam áreas de pedestres.
Na segunda semana, entra a reorganização física de baixo custo. Isso inclui redefinir zonas, ajustar endereçamento, reposicionar itens por curva ABC, demarcar corredores, separar áreas de exceção e revisar pontos de apoio operacional. Em paralelo, é recomendável padronizar tarefas por sequência e criar instruções curtas para operadores e líderes. O ganho inicial geralmente aparece antes mesmo de qualquer investimento em tecnologia.
Na terceira e quarta semanas, o foco passa a ser disciplina e medição. A equipe precisa operar no novo padrão, enquanto a liderança acompanha indicadores diários, corrige desvios e estabiliza a rotina. Só depois dessa fase faz sentido decidir por ajustes de frota, sistemas ou automação leve. Sem estabilização, o risco é investir sem capturar o ganho potencial.
KPIs para acompanhar a eficiência
Os indicadores precisam ser poucos, claros e acionáveis. Para recebimento, acompanhe tempo médio por veículo, percentual conferido sem divergência e tempo até disponibilização para estoque. Para armazenagem, meça tempo de put-away, taxa de ocupação por zona e acuracidade de endereço. Esses números mostram se o fluxo de entrada está fluindo ou apenas transferindo problema para frente.
No picking, os KPIs centrais são linhas separadas por hora, tempo de ciclo do pedido, taxa de erro e frequência de ruptura por endereço. Se o armazém trabalha com reposição dinâmica, inclua também percentual de picking interrompido por falta de abastecimento. Esse indicador expõe falha de sincronização entre estoque e separação.
Na expedição, vale acompanhar tempo de staging, tempo entre pedido faturado e embarcado, ocupação de docas e índice de carregamento dentro da janela. Quando esses dados são medidos por turno, o gestor identifica gargalos específicos de escala, equipe ou equipamento. Sem esse recorte, a média mensal costuma esconder picos de ineficiência.
Do ponto de vista global, dois indicadores merecem atenção constante: produtividade por operador e incidentes de segurança. O primeiro mostra se o novo padrão está gerando mais resultado com os mesmos recursos. O segundo protege a operação contra ganhos de velocidade obtidos à custa de risco elevado. Eficiência real precisa sustentar custo, prazo e segurança ao mesmo tempo.
Rotinas para manter a melhoria contínua
O principal risco após um redesenho operacional é a regressão. Para evitar esse efeito, a liderança precisa criar rotinas simples e inegociáveis. A primeira é a reunião diária de início de turno, com análise de metas, restrições, segurança e prioridades de fluxo. A segunda é a ronda operacional do supervisor nas áreas críticas, verificando aderência ao layout, ocupação de staging e disciplina de endereçamento.
Outra prática de alto impacto é a revisão semanal de indicadores com foco em causa, não em culpado. Se o tempo de picking subiu, a análise deve olhar slotting, reposição, volume do dia e disponibilidade de equipamento. Quando a reunião vira apenas cobrança, a equipe esconde problema. Quando vira análise estruturada, o problema aparece cedo e pode ser tratado com precisão.
Também é útil manter uma lista curta de melhorias em andamento, com responsável e prazo. Pode ser ajuste de endereço, mudança de rota, revisão de janela de recebimento ou treinamento adicional em determinada tarefa. O ganho operacional raramente vem de uma grande mudança isolada. Ele se sustenta por correções sucessivas, pequenas e bem executadas.
Se o objetivo é dobrar a eficiência, o critério não deve ser sensação de maior organização, mas evidência de melhor desempenho. Menos deslocamento, menos espera, mais previsibilidade e menor risco são sinais concretos de uma operação enxuta. Quando layout, pessoas e tecnologia passam a responder ao fluxo real do armazém, a produtividade deixa de depender de esforço extra e passa a ser consequência do método.
Para estratégias adicionais sobre como melhorar o fluxo e reduzir gargalos, recomendamos a leitura do artigo Operações sem Gargalos: Como Desenhar Fluxos e Métricas que Multiplicam a Produtividade.