Quando o fluxo interno de materiais falha, o efeito aparece rápido: deslocamentos desnecessários, filas entre etapas, operadores expostos a manobras improvisadas e equipamentos subutilizados. Em operações industriais, centros de distribuição e áreas de abastecimento interno, a intralogística funciona como infraestrutura de produtividade. Se o desenho do fluxo é ruim, o time compensa com esforço físico, retrabalho e tempo perdido. Se o desenho é consistente, a operação ganha previsibilidade, segurança e capacidade de resposta.
O ponto central não é apenas mover itens do ponto A ao ponto B. É definir como materiais, pessoas, equipamentos e informação circulam com o menor número possível de interrupções. Isso exige leitura do layout, análise de volumes, frequência de abastecimento, perfil das cargas e restrições de segurança. Em muitos casos, a economia de tempo não vem de grandes investimentos, mas da eliminação de microatrasos repetidos centenas de vezes por turno.
Na prática, um fluxo de materiais bem desenhado reduz três perdas recorrentes: excesso de movimentação, espera entre processos e risco operacional. Essas perdas costumam coexistir. Um corredor estreito demais, por exemplo, gera manobras adicionais, aumenta o tempo de deslocamento e eleva a chance de colisões. Já uma área de staging mal posicionada provoca acúmulo de paletes, bloqueio de passagem e abastecimento fora de sequência.
Por isso, a intralogística deve ser tratada como disciplina de projeto e gestão contínua, não como ajuste pontual do chão de fábrica. O desenho inicial precisa ser sustentado por indicadores, rotinas de treinamento e manutenção dos equipamentos. Sem esse ciclo, melhorias se perdem e a operação volta a depender de improviso.
Por que a intralogística sustenta a produtividade
A produtividade operacional depende menos de velocidade isolada e mais de fluidez. Uma linha pode ter máquinas eficientes e ainda assim perder desempenho porque o abastecimento chega fora do tempo, o material acabado demora a ser retirado ou o operador precisa caminhar demais para completar uma tarefa simples. A intralogística conecta essas pontas e transforma capacidade instalada em produção efetiva.
Em ambientes com mix alto de produtos, a relevância aumenta. Quanto maior a variedade de SKUs, embalagens e rotas internas, maior a necessidade de padronizar trajetos, pontos de coleta, endereçamento e regras de prioridade. Sem essa padronização, a variabilidade da operação cresce e o planejamento fica dependente de conhecimento informal. O resultado é baixa previsibilidade e dificuldade para escalar.
Há também impacto direto no custo. Cada movimentação interna consome minutos de operador, energia dos equipamentos, área de circulação e margem de segurança. Quando o fluxo é redesenhado para reduzir distâncias e cruzamentos, o ganho não aparece apenas em produtividade por hora. Ele surge em menos avarias, menor fadiga da equipe e melhor aproveitamento de espaço, fatores que afetam o custo total da operação.
Outro ponto técnico é a estabilidade do processo. Operações maduras tratam a intralogística como parte do takt interno. Isso significa sincronizar abastecimento, retirada, reposição e descarte com a cadência real das áreas atendidas. Quando essa sincronização existe, o chão de fábrica trabalha com menos urgências artificiais. Quando não existe, tarefas normais passam a ser executadas como exceção, o que aumenta risco e reduz qualidade.
Mapeamento de fluxo sem achismo
O primeiro passo para desenhar um fluxo de materiais eficiente é mapear o estado atual com dados observáveis. Isso inclui origem e destino de cada movimentação, frequência por turno, tipo de unidade movimentada, peso, volume, tempo médio de deslocamento, pontos de espera e interferências com pedestres ou outros equipamentos. O erro mais comum é redesenhar o layout com base em percepção geral, sem medir a operação real.
Um mapeamento útil combina observação em campo com registros simples. Planilhas de rotas, contagem de viagens, croquis do layout e marcação de hotspots já oferecem boa base para diagnóstico. Em operações mais estruturadas, vale usar espaguete de fluxo, time study e análise de ocupação de corredores. O objetivo é identificar onde o material para, volta, cruza rotas ou exige dupla manipulação.
Esse diagnóstico deve separar fluxos por criticidade. Matéria-prima, componentes, semiacabados, produto final, devoluções, resíduos e itens de manutenção não devem competir da mesma forma pelo mesmo espaço. Quando tudo compartilha a mesma lógica de circulação, a operação perde prioridade operacional. Uma prática recomendada é classificar fluxos em alta frequência, alta urgência e alta restrição, para definir regras específicas de abastecimento.
Depois de mapear, o desenho futuro precisa simplificar trajetos e reduzir interfaces. Em vez de criar atalhos informais, o projeto deve consolidar pontos de abastecimento, definir áreas pulmão com capacidade controlada e eliminar retornos vazios sempre que possível. Em muitos ambientes, uma alteração simples de posicionamento entre estoque intermediário e consumo já reduz dezenas de deslocamentos por dia.
Como identificar gargalos ocultos
Nem todo gargalo está na máquina ou no operador. Muitos estão na transição entre áreas. Portas estreitas, desníveis, cruzamentos sem visibilidade, docas compartilhadas e áreas de separação improvisadas geram perdas que raramente aparecem no sistema. Esses gargalos ocultos costumam ser percebidos apenas quando alguém acompanha a rota completa do material, do recebimento ao ponto de uso.
Outro sinal é a formação recorrente de filas em horários específicos. Se o abastecimento se concentra no início do turno ou perto das trocas de lote, a operação cria picos artificiais. O redesenho do fluxo deve distribuir essas atividades ao longo da janela operacional, com regras claras de reposição e gatilhos visuais. Isso reduz congestionamento e melhora a disponibilidade dos equipamentos de movimentação.
Também vale observar quantas vezes a mesma carga é tocada. Cada transbordo adicional aumenta tempo, risco de avaria e esforço físico. Um fluxo eficiente reduz manipulações intermediárias e aproxima o equipamento da necessidade real do processo. Se o material precisa sair do pallet, ir para um carrinho e depois voltar para outra base, há grande chance de que o desenho esteja compensando uma falha de layout.
Por fim, o gargalo pode estar na informação. Etiquetas pouco legíveis, endereçamento inconsistente e ausência de prioridade visual fazem a equipe perder tempo decidindo o que mover antes mesmo de iniciar o deslocamento. A intralogística melhora quando o fluxo físico e o fluxo de informação são tratados juntos.
Ergonomia e segurança no desenho do fluxo
Um bom fluxo não é apenas rápido. Ele precisa ser executável com segurança e baixo desgaste físico. Em operações com alta repetição, pequenas inadequações ergonômicas se acumulam ao longo do turno. Empurrar carga acima do necessário, fazer curvas fechadas em excesso ou trabalhar com visibilidade parcial aumenta a fadiga e reduz a consistência do desempenho.
O layout deve considerar largura útil de corredores, raio de giro dos equipamentos, distância de frenagem, áreas de ultrapassagem e segregação entre pedestres e movimentação motorizada. Faixas no piso ajudam, mas não resolvem conflito estrutural. Se o corredor obriga convivência apertada entre pessoas e cargas, a sinalização passa a atuar apenas como contenção de risco, não como solução.
A ergonomia também depende da altura de coleta e entrega, da estabilidade da unidade de carga e da frequência de manuseio. Materiais de alto giro devem ficar em posições de acesso simples, com menor necessidade de reposicionamento manual. Já itens pesados ou volumosos exigem rotas mais curtas e equipamentos compatíveis, para evitar compensações físicas pelo operador.
Segurança operacional exige padronização. Regras de velocidade, sentido de circulação, prioridade em cruzamentos, uso de buzina, inspeção pré-uso e bloqueio de áreas temporárias precisam ser objetivas. Quando cada turno adota práticas próprias, o risco cresce. A gestão da intralogística deve transformar comportamento seguro em rotina verificável.
Ferramentas que destravam o chão de fábrica
Escolher o equipamento certo de movimentação interna interfere diretamente no desenho do fluxo. Não basta adquirir um recurso mais moderno se ele não se encaixa no perfil da operação. A decisão deve considerar distância média percorrida, tipo de piso, inclinações, largura dos corredores, densidade de tráfego, peso das cargas e intensidade de uso por turno.
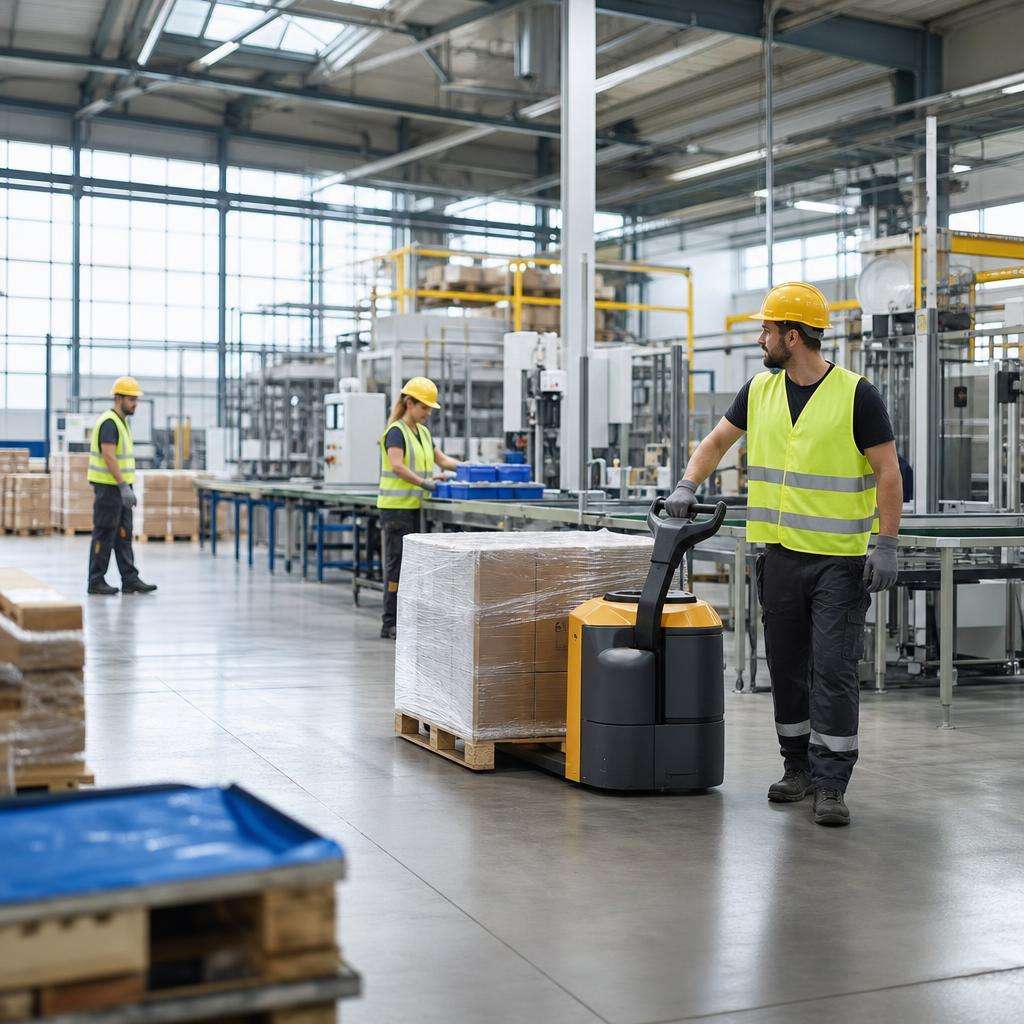
Entre os equipamentos mais relevantes para operações de abastecimento e movimentação horizontal, as transpaleteiras elétricas ganham espaço quando há necessidade de reduzir esforço físico, aumentar cadência de deslocamento e melhorar a estabilidade do fluxo em trajetos repetitivos. Elas são especialmente úteis em abastecimento de linhas, transferências entre áreas próximas, movimentação em docas e operações com alto volume de paletes.
O uso faz mais sentido quando a alternativa atual depende de esforço manual excessivo ou quando o equipamento maior, como a empilhadeira, está sendo usado em tarefas simples de deslocamento horizontal. Nesses cenários, a transpaleteira elétrica pode liberar ativos mais robustos para atividades de maior complexidade e ainda reduzir congestionamento em áreas internas.
Mas o ganho não é automático. Se o layout tem gargalos, piso irregular ou áreas de espera mal definidas, o equipamento apenas transporta a ineficiência mais rápido. Por isso, a adoção deve vir acompanhada de revisão de rotas, definição de pontos de recarga, regras de estacionamento, treinamento de operadores e ajuste da rotina de manutenção preventiva.
Quando usar e quando evitar
O melhor cenário de uso ocorre em trajetos frequentes, relativamente curtos a médios, com carga paletizada padronizada e necessidade de repetição ao longo do turno. Nesses casos, o equipamento reduz esforço, melhora o ritmo do abastecimento e tende a gerar operação mais estável. Também é indicado quando a empresa busca reduzir afastamentos relacionados a sobrecarga física em movimentação manual.
Já o uso pode ser inadequado em áreas com piso muito degradado, rampas incompatíveis, umidade constante sem especificação adequada do equipamento ou corredores que não comportam manobras seguras. Também perde eficiência quando a carga é muito heterogênea e exige ajustes frequentes fora do padrão operacional. Nesses casos, a análise técnica deve vir antes da compra.
Outro erro comum é usar o equipamento sem rever o balanceamento do trabalho. Se a equipe continua recebendo chamadas dispersas e urgentes, a transpaleteira elétrica vira resposta tática para um fluxo ainda desorganizado. O resultado é subaproveitamento do ativo. O ideal é vinculá-la a rotas, janelas de abastecimento ou circuitos internos bem definidos.
A decisão correta depende de teste controlado. Um piloto de duas a quatro semanas com coleta de tempos, incidentes, consumo de bateria e percepção dos operadores costuma revelar se o equipamento realmente melhora a operação ou apenas desloca o problema para outro ponto do processo.
Critérios de escolha e integração ao layout
Os critérios técnicos de escolha começam pela capacidade de carga nominal, mas não terminam nela. É preciso avaliar centro de carga, autonomia da bateria, tempo de recarga, ergonomia do timão, resposta em manobras, robustez para o tipo de piso e facilidade de manutenção. Em operações de múltiplos turnos, a estratégia de bateria influencia diretamente a disponibilidade do equipamento.
O layout precisa prever áreas de circulação compatíveis, pontos seguros de parada e espaço para recarga sem interferir no fluxo principal. Também convém definir onde o equipamento pode aguardar a próxima tarefa sem bloquear passagens. Quando esse detalhe é ignorado, o ganho de produtividade se perde em estacionamentos improvisados e desvios constantes.
A integração com o processo deve incluir regras de prioridade. Quem atende qual rota, em que frequência, com qual carga máxima e com quais horários de inspeção. Sem essa governança, o equipamento tende a ser capturado por urgências locais e deixa de cumprir o papel de estabilizar o fluxo. A gestão visual ajuda bastante: rotas no piso, quadros de sequência e checklists simples reduzem variabilidade.
Também é recomendável alinhar manutenção e operação desde o início. Equipamento parado por falha de bateria, roda desgastada ou sensor negligenciado afeta mais do que a disponibilidade do ativo. Ele quebra a rotina de abastecimento e força retorno a métodos menos seguros. Por isso, a escolha deve considerar rede de assistência, disponibilidade de peças e facilidade de inspeção diária.
Plano 30-60-90 dias para implementar
Nos primeiros 30 dias, o foco deve ser diagnóstico e padronização mínima. Mapeie rotas atuais, tempos de deslocamento, pontos de espera, conflitos de tráfego e incidentes. Defina um baseline com indicadores simples: tempo médio por viagem, número de viagens por turno, taxa de atraso no abastecimento, avarias internas e ocorrências de quase acidente. Sem baseline, não há como provar ganho.
Nessa fase inicial, também vale revisar o básico: sinalização, sentidos de circulação, áreas de staging, pontos de coleta e descarte. Pequenos ajustes de layout podem ser feitos rapidamente para remover bloqueios evidentes. Se houver introdução de equipamento novo, o piloto deve começar aqui, com critérios claros de medição e operadores previamente treinados.
Entre 31 e 60 dias, a prioridade passa a ser estabilizar o novo fluxo. Isso inclui consolidar rotas padrão, ajustar janelas de abastecimento, revisar posições de estoque intermediário e eliminar exceções recorrentes. É o momento de comparar o cenário piloto com o baseline e corrigir desvios. Se o tempo caiu, mas os incidentes subiram, o desenho ainda não está maduro.
De 61 a 90 dias, a operação deve entrar em ciclo de melhoria contínua. Formalize rotinas de inspeção, manutenção preventiva, reciclagem de operadores e reunião curta de performance. Nessa etapa, a intralogística deixa de ser projeto e passa a ser processo de gestão. O objetivo é sustentar ganho e criar capacidade para novos ajustes sem depender de intervenção extraordinária.
Checklist de implementação
- Mapear fluxos por origem, destino, frequência e criticidade.
- Medir tempos reais de deslocamento e espera por rota.
- Identificar cruzamentos entre pedestres e equipamentos.
- Definir áreas de staging com capacidade e função claras.
- Padronizar sentidos de circulação e regras de prioridade.
- Testar equipamentos em piloto com indicadores objetivos.
- Treinar operadores e líderes no novo desenho de fluxo.
- Estabelecer inspeção pré-uso e manutenção preventiva.
- Revisar layout após 30 e 60 dias com dados operacionais.
- Documentar padrão e rotina de auditoria no chão de fábrica.
KPIs que mostram se o fluxo funciona
Os melhores KPIs de intralogística combinam produtividade, serviço e segurança. Tempo médio de abastecimento, percentual de entregas internas no prazo e número de viagens por operador ajudam a medir eficiência. Já taxa de avaria, incidentes e quase acidentes mostram se o ganho foi construído de forma sustentável.
Outro indicador relevante é a distância percorrida por unidade movimentada. Quando esse número cai sem prejudicar o nível de serviço, há evidência de que o layout e as rotas ficaram mais racionais. Também vale medir tempo de equipamento indisponível por manutenção, porque falhas frequentes distorcem a leitura do fluxo.
Em operações com produção puxada, o índice de ruptura no ponto de uso é decisivo. Se o material falta mesmo com muitas viagens internas, o problema está no desenho de reposição, não no esforço da equipe. Nesse caso, aumentar movimentação apenas mascara a causa raiz.
O painel de indicadores deve ser curto e acionável. Muitos dados sem rotina de análise geram burocracia, não melhoria. O ideal é que supervisão e operação consigam entender o desempenho do fluxo em poucos minutos, com desdobramento claro de ações corretivas.
Treinamento e manutenção como rotina
Treinamento não deve ser evento isolado de implantação. Mudanças de turno, entrada de novos operadores e adaptações do layout exigem reciclagem periódica. O conteúdo precisa cobrir rota, prioridade, inspeção pré-uso, direção defensiva interna, resposta a desvios e conduta em áreas compartilhadas. Quanto mais simples e visual for o padrão, maior a aderência.
A liderança imediata tem papel central nesse processo. Supervisores e encarregados precisam observar execução real, corrigir desvios cedo e impedir que exceções virem prática. Quando a gestão tolera atalhos, o fluxo planejado se degrada em poucas semanas. Auditorias rápidas em campo funcionam melhor do que controles excessivamente burocráticos.
Na manutenção, a lógica é preventiva. Rodas, freios, bateria, comandos, garfos e sistemas de segurança devem seguir calendário compatível com intensidade de uso. Equipamento de movimentação interna trabalha em repetição elevada; pequenos sinais de desgaste rapidamente afetam estabilidade, tempo de resposta e segurança.
Para o leitor que precisa começar sem paralisar a operação, a recomendação prática é simples: escolha uma rota crítica, meça o estado atual por duas semanas, redesenhe o fluxo com base em dados e valide o resultado em 30 dias. A intralogística melhora quando o projeto sai do discurso e entra na rotina com padrão, indicador e disciplina de execução.