Pequenas empresas costumam perder produtividade no estoque por um motivo simples: o fluxo interno cresce mais rápido do que o método de operação. O resultado aparece em tarefas aparentemente banais, como separar pedidos, reabastecer posições, movimentar pallets e localizar itens com giro alto. Quando esses movimentos não seguem um desenho claro, a intralogística deixa de ser apoio e passa a consumir margem, tempo e energia da equipe.
O problema raramente está em um único ponto. Em geral, o gargalo surge da soma entre layout improvisado, rotas de deslocamento mal definidas, endereçamento inconsistente, picking sem critério e ausência de indicadores operacionais. Em empresas pequenas, isso é agravado pela multifunção da equipe: o mesmo colaborador recebe mercadoria, armazena, separa, embala e expede. Sem padrão, cada tarefa interrompe a outra.
Há um efeito financeiro direto nessa desorganização. Pedidos saem mais devagar, o tempo de permanência da mercadoria aumenta, a acuracidade do estoque cai e o retrabalho se torna recorrente. Além disso, a gestão passa a operar por urgência. Em vez de planejar fluxo, corrige-se atraso. Em vez de medir produtividade, responde-se a exceções. Esse ciclo reduz a capacidade de crescimento sem exigir, necessariamente, grande aumento de demanda para se tornar crítico.
Destravar gargalos na intralogística de pequenas empresas depende menos de grandes investimentos e mais de decisões técnicas bem aplicadas. Ajustes de layout, padronização de rotas, revisão da curva ABC, uso correto de equipamentos de movimentação e treinamento objetivo da equipe costumam gerar ganhos rápidos. O ponto central é transformar deslocamento em processo, e não em improviso.
Onde a intralogística trava primeiro
O primeiro foco de gargalo costuma ser o layout. Muitos estoques são montados com base no espaço disponível, e não no fluxo operacional. Isso cria corredores estreitos, áreas de staging insuficientes, posições de picking distantes da expedição e zonas de recebimento que disputam espaço com armazenagem. Na prática, o operador caminha mais, cruza trajetos e perde tempo em manobras simples.
Outro ponto crítico é a falta de separação entre fluxos. Recebimento, conferência, armazenagem, separação e expedição frequentemente ocupam a mesma área física sem regras claras de prioridade. Esse desenho gera filas internas. Um pallet recém-chegado pode bloquear o acesso a itens de alta saída. Um pedido urgente pode interromper a reposição. Em ambientes pequenos, alguns metros mal usados têm impacto relevante na produtividade diária.
O picking também concentra perdas operacionais. Quando os itens de maior giro ficam espalhados, o tempo por pedido aumenta. Quando o endereçamento não é padronizado, a separação depende da memória dos funcionários mais antigos. Quando a reposição não acompanha a demanda, o operador precisa interromper a coleta para buscar produto em posições de pulmão ou até em áreas improvisadas. Cada interrupção reduz ritmo e aumenta chance de erro.
As rotas internas merecem atenção específica. Pequenas empresas raramente formalizam percursos de coleta e abastecimento. Com isso, cada operador cria o próprio caminho. Em um turno, isso pode parecer irrelevante. Em uma semana, representa dezenas de quilômetros adicionais de deslocamento somados entre a equipe. Em um mês, o custo aparece em horas improdutivas, fadiga, avarias e menor capacidade de processamento.
Há ainda um problema de gestão: medir pouco ou medir errado. Muitas operações acompanham apenas o volume expedido, sem observar indicadores intermediários. O gestor sabe quantos pedidos saíram, mas não sabe quanto tempo foi gasto por pedido, quantas movimentações foram necessárias, qual área gera mais congestionamento ou qual categoria de produto consome mais esforço de separação. Sem esse nível de leitura, a melhoria contínua vira tentativa e erro.
Layout, picking, rotas e métricas
Layout orientado a fluxo
Um layout funcional precisa reduzir cruzamentos e encurtar distâncias entre etapas consecutivas. Recebimento deve estar conectado à conferência e à armazenagem. Picking deve estar próximo da consolidação e da expedição. Itens de alto giro precisam ocupar posições de fácil acesso, preferencialmente em níveis baixos e próximos da área de saída. Esse desenho diminui toques na mercadoria e reduz o tempo de ciclo.
Em operações pequenas, a solução mais eficaz nem sempre é expandir área, mas redistribuir zonas. Uma revisão simples pode criar corredor dedicado para abastecimento, área temporária para pedidos prontos e separação física entre devoluções e estoque disponível. Esse tipo de ajuste evita bloqueios e melhora a previsibilidade da operação, sobretudo em picos de demanda.
Também vale revisar largura de corredores e raio de manobra conforme o equipamento utilizado. Quando a empresa trabalha com pallets, mas organiza o espaço como se operasse apenas com caixas, surgem manobras inseguras e lentas. A operação passa a se adaptar ao erro de desenho. O custo aparece em tempo perdido e maior exposição a incidentes.
Um bom critério é mapear os dez trajetos mais frequentes do estoque e medir distância, tempo e obstáculos. Esse levantamento mostra onde o layout está obrigando a equipe a compensar falhas estruturais com esforço físico. A partir daí, a reorganização deixa de ser estética e passa a responder a dados do fluxo real.
Picking com lógica de giro
Separação eficiente depende de endereçamento, sequência e reposição. Produtos A, de maior giro, devem ficar mais perto da expedição. Produtos B podem ocupar áreas intermediárias. Produtos C, de baixa saída, podem ficar em posições mais distantes ou altas. Esse princípio de curva ABC reduz deslocamentos sem exigir tecnologia complexa.
Outro ajuste técnico é definir unidades de picking compatíveis com a demanda. Itens vendidos em caixa fechada não devem ocupar o mesmo desenho operacional de itens fracionados. Quando tudo é tratado da mesma forma, o operador executa movimentos desnecessários. Em estoques pequenos, a mistura entre fracionado e pallet completo costuma ser uma fonte silenciosa de atraso.
A reposição também precisa seguir gatilhos claros. Se a posição de picking esvazia no meio do turno, a equipe perde ritmo para reabastecer em caráter de urgência. O ideal é programar reposições por janela de horário ou por nível mínimo visível. Isso reduz interrupções e evita que o separador abandone o pedido para buscar produto.
Uma prática útil é padronizar a sequência de coleta por rua, módulo e nível. Mesmo sem WMS, uma lista de separação ordenada por rota reduz zigue-zague no estoque. O ganho não está apenas no tempo. A organização da rota diminui omissões, repetições de endereço e erros de conferência.
Rotas padrão e menos deslocamento
Rotas padrão funcionam como procedimento operacional. Elas definem por onde o material entra, onde aguarda conferência, como segue para armazenagem e qual caminho faz até a expedição. Quando esse percurso é conhecido por todos, a operação depende menos da interpretação individual e responde melhor a variações de volume.
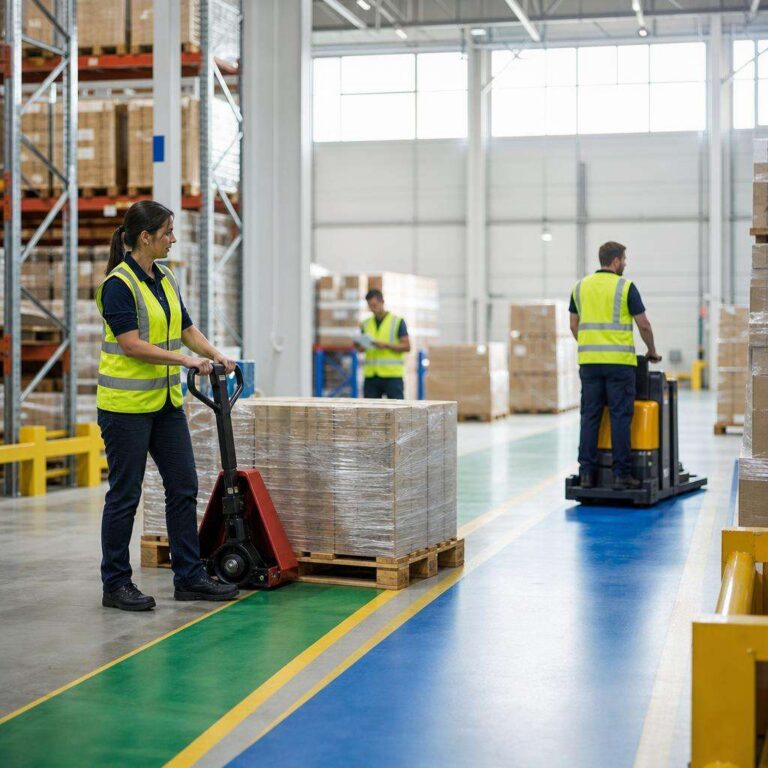
Em empresas pequenas, a criação de rotas padrão pode ser feita com marcação simples de solo, sinalização visual e regras por tipo de movimentação. Um trajeto pode ser exclusivo para abastecimento. Outro, para retirada de pedidos prontos. Essa separação reduz cruzamentos e torna o fluxo mais seguro para pedestres e operadores de equipamentos.
O erro comum é tratar rota apenas como deslocamento físico. Na prática, rota é também prioridade operacional. Se a empresa não define em que ordem recebe, armazena, separa e expede, o estoque passa a responder ao pedido mais ruidoso, não ao mais estratégico. Rotas padrão ajudam a manter cadência e a proteger a produtividade em dias de maior pressão.
Quando bem desenhadas, elas ainda facilitam treinamento. Um novo colaborador aprende mais rápido em um ambiente com caminhos e regras visíveis. Isso reduz curva de adaptação e diminui a dependência de funcionários-chave, um risco frequente em operações pequenas.
Métricas que mostram o gargalo real
Os indicadores mais úteis para pequenas empresas são os que conectam esforço operacional a resultado. Tempo médio de separação por pedido, linhas separadas por hora, taxa de erro de picking, tempo de recebimento até armazenagem, ocupação de área útil e número de movimentações por pallet são exemplos práticos. Eles mostram onde o fluxo perde eficiência.
Outro indicador relevante é a distância média percorrida por tarefa. Embora nem sempre seja medido formalmente, ele pode ser estimado por amostragem. Se um pedido simples exige múltiplos deslocamentos entre áreas distantes, o problema está no desenho do fluxo, não no desempenho individual da equipe.
Acuracidade de estoque também deve entrar no painel. Baixa acuracidade gera buscas adicionais, recontagens e separações incorretas. Em muitos casos, o gargalo percebido na expedição nasce de falhas anteriores de armazenagem e registro. Sem esse dado, a empresa corrige o sintoma e preserva a causa.
O ponto decisivo é usar poucos indicadores, mas com rotina. Um quadro semanal com metas realistas já permite identificar desvios, testar mudanças e validar ganhos. Sem acompanhamento contínuo, qualquer melhoria operacional corre o risco de regredir em poucas semanas.
Microautomação no estoque
Microautomação não significa implantar sistemas caros ou robotização avançada. Em pequenas empresas, o conceito é mais pragmático: usar equipamentos, sinalização, padrões visuais e rotinas mecanizadas para reduzir esforço manual, tempo de deslocamento e risco operacional. O melhor projeto é aquele que aumenta a capacidade do time sem elevar desnecessariamente a complexidade da operação.
Na prática, isso inclui desde coletores simples e etiquetas de endereçamento até carrinhos padronizados, mesas de conferência bem posicionadas e equipamentos de movimentação ajustados ao tipo de carga. O objetivo é diminuir toques na mercadoria. Cada toque extra representa tempo, risco de dano e custo invisível.
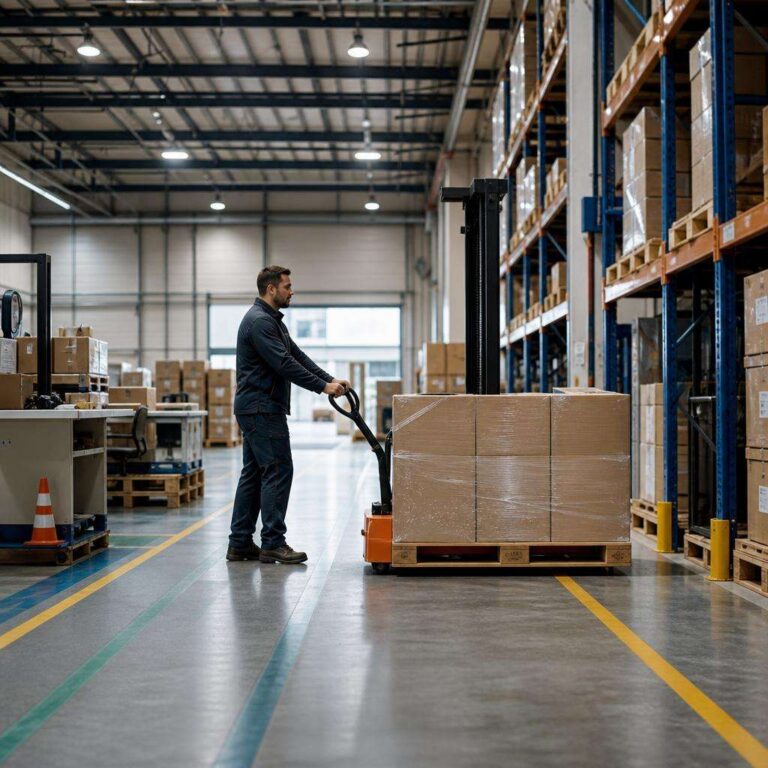
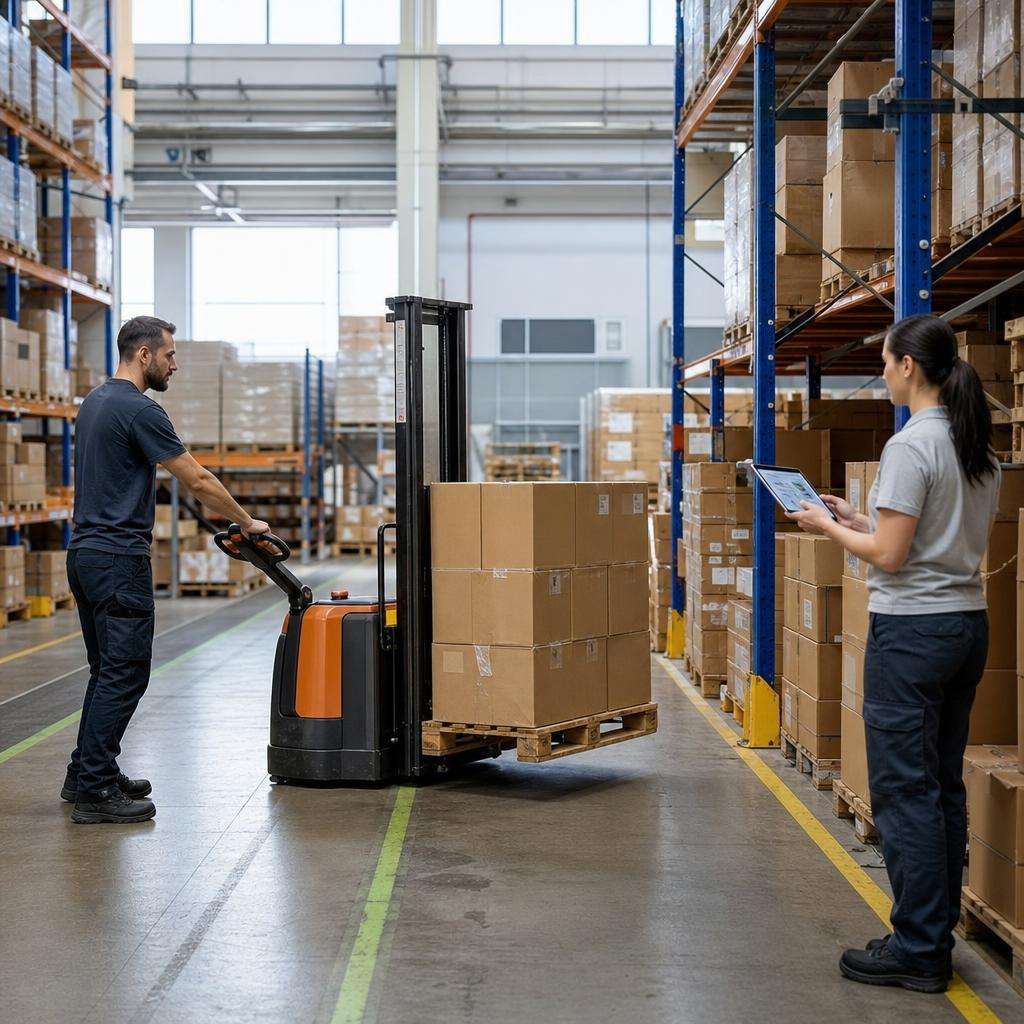
Uma das aplicações mais eficientes está na movimentação de pallets em distâncias curtas e médias dentro do armazém. Quando a equipe depende de esforço manual ou de soluções improvisadas para abastecer posições, consolidar pedidos ou reorganizar áreas, o estoque perde ritmo. A operação fica lenta, mais cansativa e mais sujeita a acidentes por postura, tração inadequada e circulação desordenada.
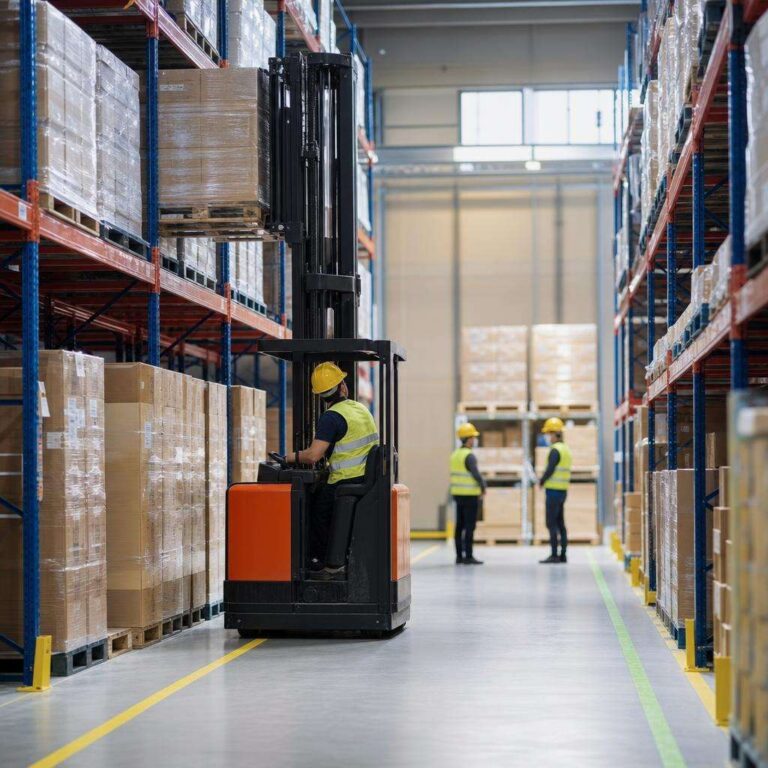
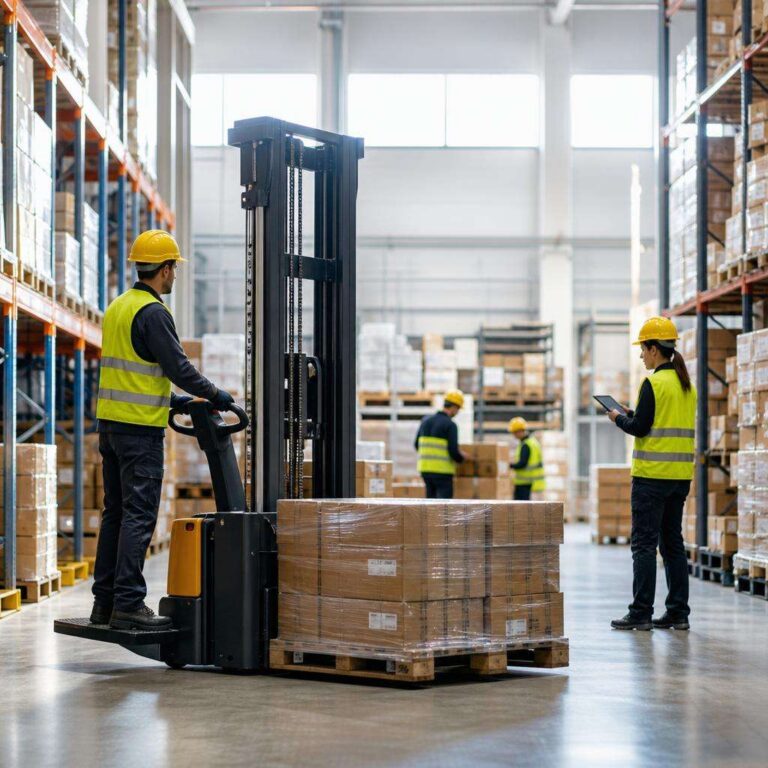
Nesse cenário, a empilhadeira patolada tende a gerar ganho prático ao reduzir deslocamentos desnecessários, facilitar a elevação e movimentação de pallets e trazer mais controle para tarefas repetitivas. Em estoques com corredores compatíveis e volume regular de carga paletizada, esse tipo de equipamento melhora o abastecimento, acelera a transferência interna e reduz o uso de força manual em operações críticas.
O impacto aparece em três frentes. A primeira é tempo. Movimentar pallets com equipamento adequado reduz minutos em cada ciclo, e esses minutos se acumulam rapidamente ao longo do dia. A segunda é segurança. Com menos improviso na movimentação, cai a exposição a quedas de carga, lesões por esforço e bloqueios de corredor. A terceira é giro. Se o reabastecimento acontece com mais fluidez, a posição de picking permanece disponível e o pedido sai mais rápido.
Um exemplo prático ajuda a dimensionar. Considere uma distribuidora de pequeno porte com 120 pedidos por dia e 40 SKUs de alto giro em pallets fracionados. Se cada reposição manual consome 6 a 8 minutos entre busca, deslocamento e ajuste de posição, pequenas interrupções já comprometem o turno. Com equipamento adequado e rota definida, esse ciclo pode cair de forma relevante, liberando horas úteis para separação e conferência.
Microautomação eficiente exige critério. Antes de adquirir qualquer recurso, a empresa deve avaliar volume de pallets movimentados por dia, altura de armazenagem, largura de corredores, tipo de piso, frequência de reposição e perfil de carga. O equipamento certo acelera o fluxo; o equipamento inadequado cria novas restrições e eleva custo de operação.
Como otimizar o fluxo hoje
1. Mapeie o fluxo real
O primeiro passo é observar o percurso da mercadoria do recebimento à expedição. Não basta usar o organograma da operação. É preciso registrar o fluxo real: onde a carga para, onde espera, onde volta, onde cruza com outras atividades e onde depende de decisão informal. Um mapa simples em papel ou planilha já revela gargalos que a rotina normalizou.
Faça esse mapeamento por família de produto e por tipo de pedido. Um item fracionado tem comportamento diferente de um pallet fechado. Um pedido unitário exige outra lógica de separação em comparação com um pedido misto. Essa distinção evita soluções genéricas que melhoram um fluxo e pioram outro.
Durante o levantamento, meça tempos de ciclo e pontos de espera. Em operações pequenas, filas internas costumam ser mais críticas do que a execução em si. A mercadoria não demora apenas para ser movimentada; ela demora para começar a ser movimentada. Identificar esperas é fundamental para atacar o gargalo correto.
Ao final, priorize os três maiores desperdícios observados. Tentar corrigir tudo ao mesmo tempo dispersa esforço. O melhor caminho é remover primeiro os bloqueios que afetam maior volume ou maior frequência de tarefa.
2. Reorganize por curva ABC
Com o fluxo mapeado, reorganize o estoque com base em giro, não em conveniência histórica. Itens A devem ocupar endereços mais próximos da expedição e de fácil acesso. Itens B ficam em zonas intermediárias. Itens C podem ir para áreas menos nobres. Esse ajuste reduz deslocamento sem alterar mix nem equipe.
Use dados dos últimos 90 dias para construir a curva ABC. Em empresas pequenas, um período muito curto distorce sazonalidade; um período muito longo preserva padrões já superados. O ideal é revisar a classificação regularmente, especialmente quando há mudança de portfólio ou canal de vendas.
Também vale separar a análise por volume e por frequência. Um item pode não representar grande faturamento, mas gerar muitas linhas de pedido. Para a intralogística, frequência de manuseio pesa tanto quanto valor. Essa leitura mais operacional evita que o estoque privilegie apenas critério comercial.
Ao reorganizar, preserve lógica visual. Ruas, módulos e níveis devem seguir padrão simples. Se o endereço é difícil de entender, o ganho da curva ABC se perde na execução.
3. Defina rotas e padrões
Padronize o caminho de recebimento, armazenagem, reposição, picking e expedição. Se possível, sinalize o piso e estabeleça sentidos de circulação. Isso reduz cruzamentos, acelera treinamento e melhora a previsibilidade do turno.
Crie regras objetivas para prioridades. Por exemplo: recebimentos até determinado horário entram no mesmo dia; reposição de itens A ocorre antes do início da segunda janela de picking; pedidos urgentes seguem critério formal, não interrupção aleatória. Padrão operacional reduz o custo da urgência improvisada.
Documente esses fluxos em instruções curtas. Uma página por processo costuma ser suficiente. O objetivo não é burocratizar, mas garantir repetibilidade. Quando o método está claro, fica mais fácil cobrar execução e corrigir desvios.
Revise as rotas após duas semanas de uso. Ajustes finos quase sempre são necessários, porque o comportamento real da operação expõe detalhes que o desenho inicial não capturou.
4. Acompanhe poucos indicadores
Escolha um conjunto enxuto de métricas: tempo de separação por pedido, taxa de erro, tempo de reposição, pedidos expedidos no prazo e acuracidade de estoque. Esses indicadores cobrem velocidade, qualidade e confiabilidade do fluxo.
Defina responsável, frequência e meta para cada um. Indicador sem dono vira dado morto. Em empresas pequenas, a simplicidade favorece a disciplina: um painel visual no estoque ou uma planilha compartilhada já atende bem, desde que haja revisão semanal.
Use os números para testar mudanças. Se a reorganização por ABC reduziu o tempo médio de picking, mantenha. Se a nova rota aumentou congestionamento em certo corredor, ajuste. A melhoria operacional precisa ser validada por evidência, não por percepção isolada.
Evite excesso de métricas. O foco deve estar nos indicadores que orientam decisão rápida. Medir demais consome tempo e confunde prioridade.
5. Capacite a equipe para o novo fluxo
Nenhuma mudança sustenta resultado sem treinamento. A equipe precisa entender não apenas o que fazer, mas por que o processo mudou. Quando o operador compreende o impacto do novo fluxo em tempo, segurança e erro, a adesão tende a ser maior.
O treinamento deve ser prático e curto, com demonstração no local de trabalho. Simulações de recebimento, reposição e picking ajudam mais do que explicações genéricas. Em operações pequenas, aprender fazendo costuma ter melhor retenção.
Inclua orientações de segurança na movimentação de cargas, uso correto de equipamentos e conduta em áreas compartilhadas. Parte relevante dos gargalos surge quando a equipe adapta o processo para ganhar velocidade no curto prazo e, com isso, cria risco ou retrabalho.
Por fim, estabeleça rotina de reciclagem. Uma revisão quinzenal nos primeiros dois meses ajuda a consolidar padrão e corrigir desvios antes que virem hábito. O ganho operacional aparece quando método e execução passam a caminhar juntos.
Próximo passo para destravar o estoque
Se a sua operação já sofre com deslocamentos longos, reposições lentas e baixa fluidez entre armazenagem e expedição, o melhor próximo passo é revisar o fluxo real e avaliar quais recursos de movimentação podem reduzir esforço e tempo por ciclo. Em estoques com carga paletizada recorrente, consultar opções de empilhadeira patolada e comparar a adequação ao layout, ao volume e à rotina da equipe ajuda a tomar uma decisão técnica mais segura. Para expandir sua compreensão sobre como otimizar esses processos e evitar gargalos, leia nosso guia sobre operações sem gargalos.