Quando o estoque perde ritmo, o problema raramente está em um único ponto. Na prática, a lentidão costuma surgir da soma entre layout mal resolvido, rotas improvisadas, excesso de manuseio e falta de padrão operacional. Em pequenas e médias empresas, esse conjunto pesa mais porque a operação depende de equipes enxutas, menos folga de espaço e pouca margem para retrabalho.
O efeito aparece rápido: pallets parados em áreas de passagem, separação mais lenta, recebimento sem janela definida e abastecimento interno feito por prioridade informal. O resultado não é apenas atraso. Há aumento de avarias, risco de acidente, perda de acuracidade e uso ineficiente da mão de obra. Em muitos casos, a empresa acredita ter um problema de capacidade, quando na verdade enfrenta um problema de fluxo.
Resolver isso exige olhar para a movimentação interna como processo, não como tarefa isolada. O foco precisa sair do “tirar da frente” e ir para “fazer o material andar com menos toque, menos espera e menos cruzamento”. Esse ajuste muda decisões simples, como a posição de itens de alto giro, o sentido das rotas e o tipo de equipamento usado em cada trecho.
Para empresas que não podem investir de imediato em automação ou frota motorizada, há espaço para ganhos relevantes com métodos operacionais e equipamentos acessíveis. O ponto central é combinar organização física, disciplina de execução e meios adequados de transporte interno para reduzir o tempo entre recebimento, armazenagem, separação e expedição.
Por que o fluxo de materiais trava
O primeiro gargalo costuma ser invisível para quem observa apenas indicadores finais. O estoque parece cheio, a equipe parece ocupada e os pedidos continuam saindo. Ainda assim, o tempo total de movimentação cresce porque o material percorre distâncias maiores do que deveria, espera por liberação em pontos intermediários e muda de lugar mais vezes que o necessário. Esse excesso de movimentação não agrega valor e consome a capacidade da operação.
Um padrão recorrente em PMEs é a expansão do estoque sem revisão do layout. A empresa cresce, cria novos SKUs, aumenta o volume de entrada e saída, mas mantém corredores, zonas de recebimento e áreas de picking desenhados para uma realidade menor. O efeito técnico é previsível: mais cruzamentos entre fluxos, mais disputas por espaço e maior tempo de ciclo por tarefa. Quando o layout não acompanha a demanda, o chão de operação vira um sistema reativo.
Outro fator crítico é a ausência de endereçamento funcional. Não basta ter um código de posição; é preciso que o endereço faça sentido para a lógica de giro, peso, cubagem e frequência de acesso. Itens de alto giro armazenados longe da expedição ou acima da altura ideal de manuseio geram desperdício diário. Em operações pequenas, poucos minutos perdidos por ordem se transformam em horas ao fim da semana.
Também há travas ligadas à forma como as prioridades são definidas. Sem regra clara de reposição, abastecimento e separação, a equipe trabalha por interrupção. Quem grita mais alto ou quem está mais próximo do operador recebe atendimento primeiro. Esse modelo aumenta a sensação de urgência permanente, mas reduz a produtividade real. O operador troca de tarefa antes de concluir a anterior, multiplica deslocamentos e deixa filas ocultas se formando.
Gargalos comuns no estoque
O recebimento é um dos pontos mais subestimados. Quando a descarga ocorre sem janela, sem conferência padronizada e sem área de pré-triagem, os materiais entram no estoque de forma irregular. Parte segue para armazenagem sem identificação adequada; outra parte fica parada aguardando decisão. Esse acúmulo inicial contamina o restante do fluxo, porque ocupa espaço operacional que deveria estar livre para circulação.
Na armazenagem, o erro mais frequente é tratar todo item da mesma forma. Produtos com giro semanal, mensal e sazonal recebem a mesma prioridade de localização. Isso eleva o esforço de busca e reposição. Um critério ABC simples, revisado periodicamente, já permite reposicionar os itens mais movimentados para áreas de acesso rápido e reduzir a distância média percorrida pela equipe.
Na separação, a falta de sequência lógica pesa muito. Ordens de picking sem agrupamento por rota, família ou zona fazem o operador andar em zigue-zague. Em operações com poucos corredores, isso gera congestionamento; em áreas menores, causa interrupções constantes. O problema não é apenas o tempo de deslocamento, mas a perda de foco operacional e o aumento da chance de erro de coleta.
Na expedição, a ausência de staging organizado cria um gargalo clássico. Pedidos prontos ocupam corredores, misturam-se com cargas em preparação e bloqueiam o abastecimento interno. A empresa passa a usar áreas de circulação como área de espera. Quando isso acontece, o estoque deixa de ser um sistema de fluxo e passa a funcionar como estacionamento temporário de materiais.
Gargalos no chão de operação
Fora do estoque principal, o chão de fábrica ou a área de apoio também concentra perdas relevantes. Muitas PMEs mantêm abastecimento de linhas, bancadas ou setores produtivos sem rota fixa e sem frequência definida. O material é levado “quando falta”, o que obriga deslocamentos emergenciais e quebra o ritmo tanto da logística interna quanto da produção. O abastecimento puxado pela urgência quase sempre custa mais caro do que o abastecimento programado.
Outro gargalo está no excesso de manuseio. Um pallet é recebido, movido para uma área temporária, depois levado para armazenagem, mais tarde transferido para separação e, por fim, reposicionado para expedição. Cada toque adicional amplia o tempo de ciclo e o risco de dano. Em termos operacionais, reduzir toques costuma gerar ganho mais rápido do que aumentar equipe.
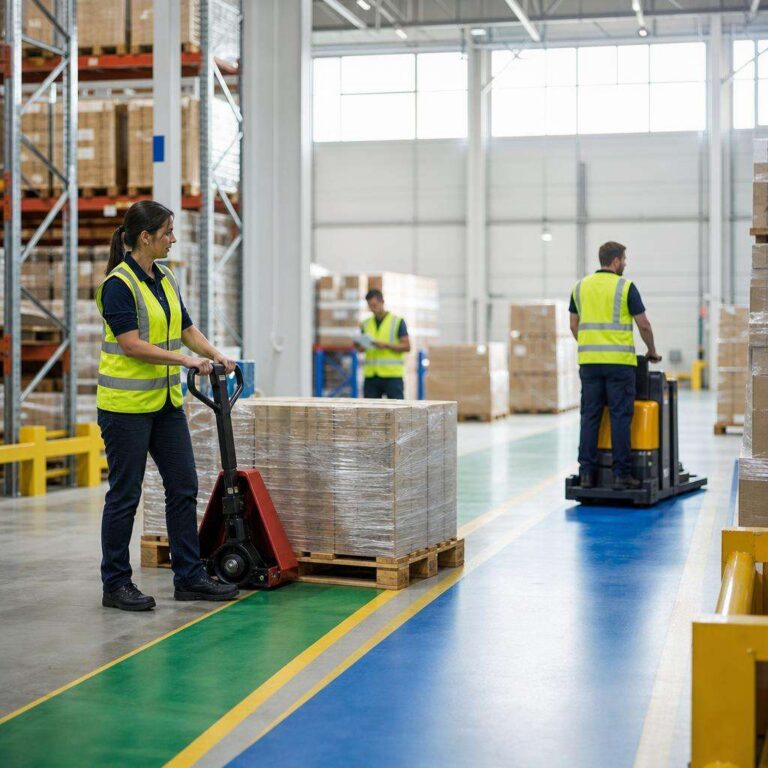
A falta de padronização visual agrava o cenário. Sem marcação clara de corredores, áreas de espera, posições de picking e zonas de segurança, cada operador cria seu próprio critério. Isso dificulta treinamento, reduz previsibilidade e torna a operação dependente de pessoas específicas. Quando um colaborador experiente falta, o desempenho cai porque o conhecimento não está no processo, mas na memória individual.
Há ainda o problema da incompatibilidade entre carga, percurso e equipamento. Materiais leves em grandes volumes, pallets em curtas distâncias, caixas fracionadas e abastecimento entre setores exigem meios diferentes de movimentação. Quando a empresa usa a mesma solução para tudo, o fluxo perde eficiência. A seleção correta do equipamento precisa considerar piso, distância, frequência, largura de corredor e peso movimentado por turno.
Ferramentas acessíveis para destravar o fluxo
Antes de pensar em tecnologia complexa, vale atacar as causas estruturais com ferramentas de baixo custo e alto impacto. O primeiro grupo inclui gestão visual, endereçamento padronizado, classificação ABC, mapa de fluxo interno e definição de rotas. Essas medidas não dependem de grandes investimentos, mas exigem disciplina. Quando bem aplicadas, reduzem tempo de procura, evitam cruzamentos e melhoram a previsibilidade da operação.
O segundo grupo envolve checklists operacionais. Recebimento, armazenagem, reposição, separação e expedição precisam de critérios mínimos de execução. Um checklist simples reduz variação entre turnos e pessoas. Em vez de cada operador decidir como movimentar, a empresa define o método. Esse padrão é o que permite medir produtividade real e corrigir desvios com base em fatos.
O terceiro grupo é formado por indicadores básicos, porém úteis. Tempo médio de descarga, tempo de put-away, distância média de picking, taxa de ocupação por zona, número de toques por unidade movimentada e incidência de bloqueio de corredor já oferecem leitura suficiente para priorizar melhorias. PMEs não precisam começar com dashboards complexos. Precisam começar com métricas que expliquem por que o material demora a andar.
Por fim, entram os equipamentos de apoio à movimentação. Carrinhos, paleteiras, mesas elevatórias e soluções manuais de transporte interno cumprem papel estratégico quando escolhidos com critério. O erro comum é tratar esses itens como acessórios. Na prática, eles determinam velocidade, ergonomia, segurança e capacidade de resposta da equipe em tarefas repetitivas.
Onde a empilhadeira manual entra na estratégia
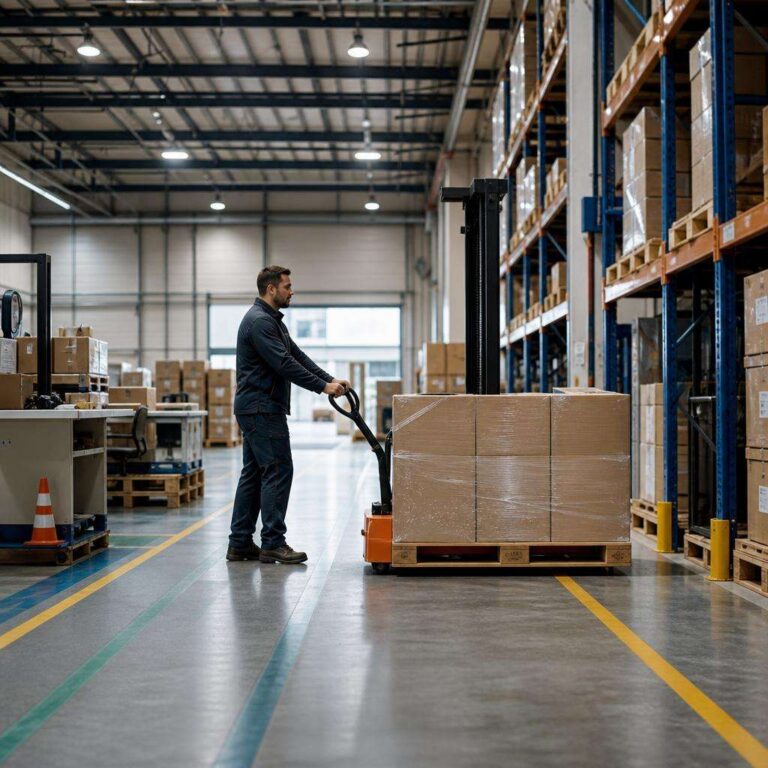
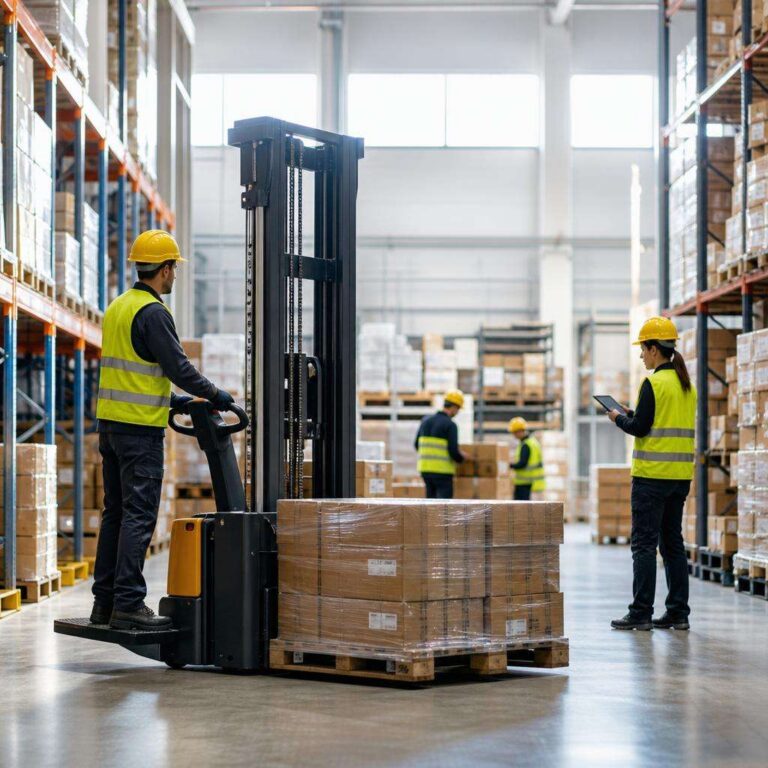
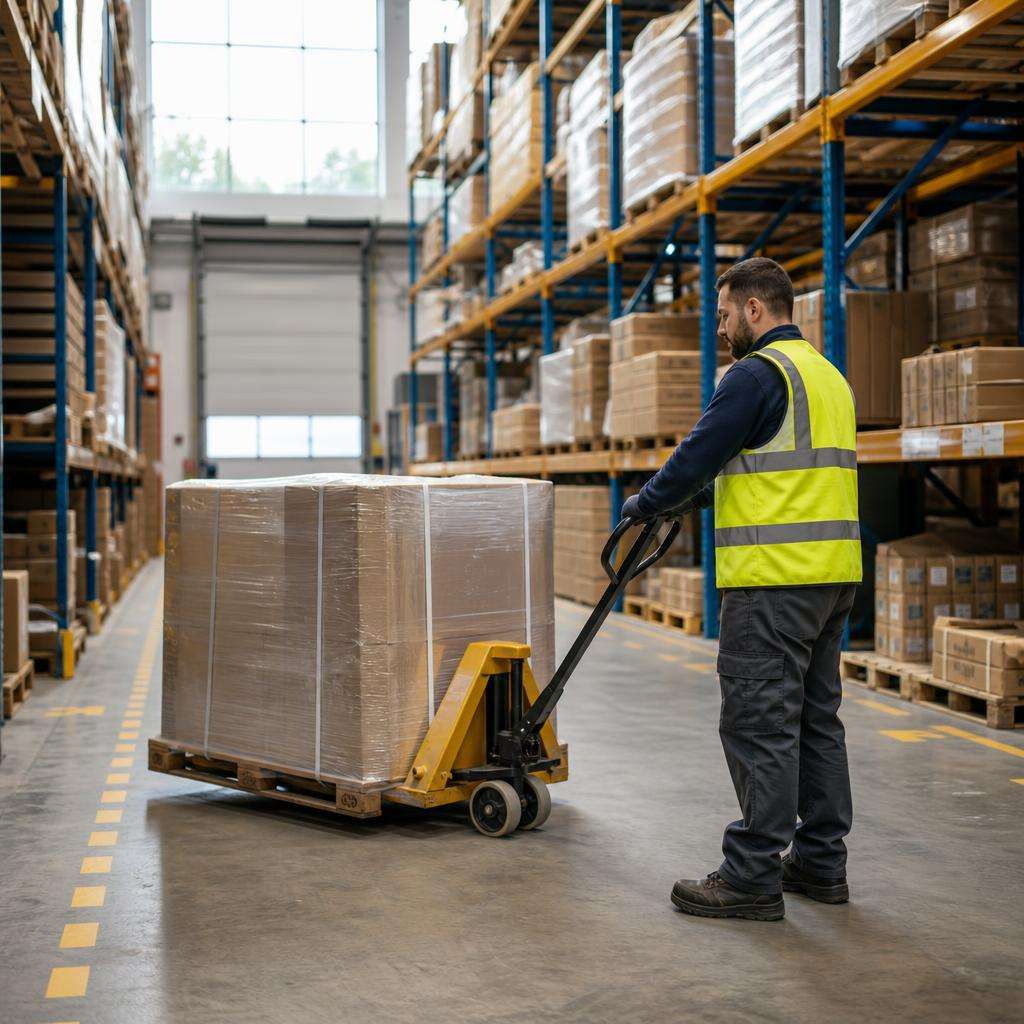
Em operações com orçamento controlado e necessidade de ganho rápido, a empilhadeira manual ocupa um espaço técnico relevante. Ela atende bem cenários de movimentação vertical e horizontal de cargas em curtas distâncias, especialmente em estoques compactos, áreas de apoio e rotinas de abastecimento interno. Seu valor está menos na substituição de equipamentos motorizados e mais na cobertura de tarefas que não justificam soluções mais caras.
Esse tipo de equipamento faz sentido quando a empresa precisa armazenar ou reposicionar pallets em níveis baixos e médios, organizar staging, apoiar recebimento e liberar áreas de circulação com agilidade. Para PMEs, a vantagem operacional está no baixo custo de aquisição e manutenção, na simplicidade de uso e na possibilidade de aumentar a autonomia da equipe sem ampliar demais a estrutura.
Há ainda um ganho de flexibilidade. Em vez de depender de um único recurso motorizado para toda a operação, a empresa distribui a movimentação por tipo de tarefa. Isso reduz filas de espera por equipamento e evita que pequenas transferências consumam tempo de ativos mais robustos. Em termos de produtividade, o melhor uso do equipamento não é o mais sofisticado, mas o mais adequado ao trecho e à frequência da atividade.
O ponto de atenção está na especificação. Capacidade de carga, altura de elevação, raio de manobra, condição do piso e largura dos corredores precisam ser avaliados antes da compra. Sem esse cuidado, o equipamento entra na operação, mas não resolve o gargalo principal. A decisão correta parte do fluxo real: quantos pallets são movidos por turno, entre quais pontos, com que peso e em qual janela de tempo.
Critérios para escolher a solução certa
O primeiro critério é o perfil da carga. Peso, dimensão, tipo de pallet e estabilidade influenciam diretamente a escolha. Cargas homogêneas e percursos curtos favorecem soluções manuais. Já operações com alto volume contínuo, rampas ou grandes distâncias exigem outra análise. O objetivo é alinhar esforço operacional e capacidade do equipamento sem criar risco ergonômico.
O segundo critério é o desenho do espaço. Corredores estreitos, áreas de giro reduzidas e zonas compartilhadas com pedestres pedem equipamentos compactos e rotas bem definidas. Em muitos estoques pequenos, a limitação não é a carga, mas a geometria do ambiente. Por isso, medir o espaço real antes da aquisição evita erros de dimensionamento.
O terceiro critério é a frequência de uso. Um equipamento utilizado dezenas de vezes por dia precisa suportar rotina intensa sem comprometer segurança e ritmo. Nesses casos, manutenção preventiva e treinamento de operação deixam de ser detalhe. Ganho de produtividade só se sustenta quando o equipamento está disponível e a equipe sabe utilizá-lo dentro do procedimento.
O quarto critério é o impacto no processo completo. A pergunta correta não é apenas “quanto custa”, mas “quanto tempo economiza por ciclo” e “quantos toques elimina”. Equipamentos acessíveis geram retorno quando reduzem deslocamentos, liberam espaço e encurtam o tempo entre uma etapa e outra. Esse cálculo é mais útil do que comparar somente preço de compra.
Plano de ação em 30 dias
Um plano de 30 dias precisa priorizar mudanças de alto impacto e baixa complexidade. O primeiro passo é mapear o fluxo atual com observação direta. Durante uma semana, registre por onde o material entra, onde espera, quantas vezes é tocado e quais pontos geram fila. Não basta ouvir percepções da equipe. É necessário medir tempos, distâncias e interrupções reais para separar sintoma de causa.
Na segunda etapa, redesenhe o layout com foco em fluxo contínuo. Itens de maior giro devem ficar mais próximos das áreas de separação e expedição. Materiais de abastecimento frequente precisam estar em posições de acesso simples. Áreas temporárias devem ter limite físico e função definida para não virarem depósitos improvisados. Pequenas mudanças de posição costumam gerar redução imediata de deslocamento.
Em paralelo, estabeleça rotas internas por tipo de movimento. Recebimento para triagem, triagem para armazenagem, armazenagem para picking e picking para expedição devem seguir trajetos claros. Quando possível, separe fluxo de pedestres e fluxo de carga. Essa medida reduz cruzamentos, melhora segurança e diminui paradas desnecessárias. Operações pequenas ganham muito quando eliminam o improviso de circulação.
Por fim, feche o ciclo com padrão operacional e indicadores. Defina quem movimenta, quando movimenta, com qual equipamento e em qual ordem de prioridade. Depois acompanhe poucos indicadores por semana. Sem controle visual e rotina de revisão, a operação tende a voltar ao estado anterior mesmo após um bom redesenho inicial.
Semana 1: diagnóstico técnico
Nos primeiros sete dias, faça um levantamento físico do estoque e das áreas de apoio. Meça corredores, identifique pontos de bloqueio, verifique ocupação real e classifique os itens por giro. Registre também tarefas repetitivas que exigem mais deslocamento ou mais esforço. Esse diagnóstico precisa ser visual e numérico.
Monte um mapa simples com origem, destino e frequência das movimentações. Não é necessário software especializado para começar. Uma planilha com horários, volumes e tempos já mostra onde estão as filas e quais percursos concentram desperdício. O objetivo é descobrir quais movimentos são essenciais e quais existem apenas porque o processo foi mal desenhado.
Converse com operadores, conferentes e responsáveis pelo abastecimento. A equipe de chão costuma apontar gargalos que não aparecem em relatórios. Ainda assim, valide cada percepção com observação prática. A combinação entre experiência operacional e dado de campo produz decisões mais consistentes.
Ao final da semana, liste os três maiores gargalos por impacto em tempo e os três por risco de segurança. Essa priorização impede que a empresa disperse energia em melhorias cosméticas e ajuda a concentrar esforço no que realmente destrava o fluxo.
Semana 2: layout e rotas
Na segunda semana, reorganize posições com base no giro dos itens. Produtos mais movimentados devem migrar para áreas mais acessíveis. Itens de baixo giro podem ocupar zonas periféricas ou níveis menos nobres. Esse ajuste reduz distância média de coleta e melhora o uso do espaço operacional.
Defina áreas formais para recebimento, triagem, staging e expedição. Cada área precisa ter limite visual e regra de permanência. Material sem destino definido não pode ficar em corredor. Essa disciplina evita que a operação use circulação como área de armazenagem temporária.
Desenhe rotas preferenciais para abastecimento e separação. Se o espaço permitir, adote sentido único em trechos críticos para evitar cruzamentos. Quando o ambiente for muito compacto, estabeleça janelas de movimentação por atividade. O importante é reduzir disputa simultânea pelo mesmo espaço.
Teste o novo desenho por alguns dias e ajuste rapidamente o que não funcionar. Layout eficiente não nasce apenas da teoria. Ele precisa ser validado pelo comportamento real da operação, com atenção a tempos de manobra, visibilidade e segurança.
Semana 3: segurança e padronização
Na terceira semana, transforme o novo fluxo em rotina formal. Sinalize corredores, áreas de espera, pontos de carga e zonas de pedestres. Reforce limites de empilhamento, regras de travamento de pallets e critérios de inspeção visual. Segurança bem aplicada não reduz velocidade; ela evita interrupções e perdas.
Crie instruções curtas para recebimento, armazenagem, reposição e expedição. O documento deve ser operacional, não burocrático. Em vez de texto extenso, use sequência objetiva de passos e critérios de verificação. Isso facilita treinamento e reduz variação entre operadores.
Treine a equipe no uso correto dos equipamentos de movimentação, inclusive nos limites de carga e nas condições de piso. Parte dos gargalos nasce do uso inadequado do recurso disponível. Quando o operador entende o método e o equipamento, o fluxo ganha consistência.
Implemente uma rotina diária de 10 a 15 minutos para checagem do ambiente. Corredores livres, materiais fora de posição, pallets danificados e desvios de rota precisam ser corrigidos no mesmo dia. Pequenas anomalias acumuladas recriam o caos com rapidez.
Semana 4: métricas e ajuste fino
Na quarta semana, acompanhe indicadores simples: tempo de recebimento, tempo de armazenagem, tempo de separação, número de bloqueios de corredor e percentual de pedidos preparados sem retrabalho. Se possível, compare com a linha de base da primeira semana. Melhorar exige medir antes e depois.
Analise também a produtividade por trecho, não apenas o resultado final. Às vezes o pedido sai no prazo, mas o esforço interno para isso continua alto. O objetivo do plano não é mascarar gargalos com horas extras ou atalhos, e sim reduzir desperdício estrutural.
Revise o posicionamento dos itens e a utilização dos equipamentos. Se uma área continua congestionada, reavalie frequência de abastecimento, sequência de picking ou distribuição de tarefas. Ajuste fino é parte do processo, não sinal de falha do projeto.
Ao final dos 30 dias, consolide um padrão mínimo para sustentar o ganho. Sem revisão semanal e responsabilidade definida, o estoque volta a operar por exceção. O avanço real aparece quando layout, rota, segurança e medição passam a fazer parte da rotina, e não de um esforço pontual.
Próximo passo para destravar a movimentação
Se o fluxo interno da sua empresa depende de improviso, o melhor próximo passo é revisar layout, rotas e meios de movimentação com base em dados simples de operação. Em cenários de orçamento controlado, avaliar soluções como a empilhadeira manual dentro de um plano de 30 dias ajuda a reduzir toques, liberar corredores e dar ritmo ao estoque com mais segurança. O ganho vem da combinação entre método, equipamento adequado e disciplina de execução.