Ruptura de estoque e expedição lenta raramente são problemas isolados. Na prática, quase sempre surgem da combinação entre processo mal desenhado, baixa visibilidade operacional e movimentação interna sem padrão. Quando o fluxo depende de decisões improvisadas, o resultado aparece em três frentes: aumento do tempo de separação, erro de abastecimento e uso ineficiente da equipe.
Um estoque ágil opera com regras claras para entrada, armazenagem, reposição, picking e saída. Isso reduz deslocamentos desnecessários, melhora a acuracidade e cria previsibilidade. O ganho não está apenas em “fazer mais rápido”, mas em reduzir variabilidade. Em operações de pequeno e médio porte, essa consistência costuma gerar mais impacto do que investimentos complexos em automação.
O desenho do fluxo precisa considerar o chão de estoque como sistema. Layout, endereçamento, equipamentos de movimentação, cadência de reposição e indicadores devem funcionar de forma integrada. Se uma dessas partes falha, a operação compensa com horas extras, retrabalho ou excesso de estoque de segurança, o que corrói margem e nível de serviço.
O caminho mais eficiente é estruturar processos simples, mensuráveis e replicáveis. A partir disso, é possível atacar os dois objetivos centrais deste tema: reduzir rupturas e acelerar a expedição sem ampliar desnecessariamente o quadro de pessoas ou a área ocupada.
O que faz um estoque performar
Mapeamento de processos sem pontos cegos
O primeiro passo é mapear o fluxo real, e não o fluxo descrito em procedimento antigo. Em muitas empresas, o recebimento formal termina no sistema, mas fisicamente o material ainda aguarda conferência, etiquetagem ou definição de endereço. Esse intervalo cria estoque “invisível”, que distorce saldo disponível e alimenta ruptura artificial.
Um mapeamento técnico precisa registrar cada etapa com início, fim, responsável, tempo médio e condição de liberação. Recebimento, conferência, armazenamento, reabastecimento, separação, embalagem e expedição devem ser analisados como elos dependentes. Quando a empresa mede apenas o prazo final do pedido, perde a chance de localizar gargalos específicos.
Vale observar também as exceções. Produtos sem etiqueta, divergência de nota, avaria, devolução e urgência comercial costumam consumir atenção desproporcional da equipe. Se essas ocorrências não entram no desenho do processo, o estoque opera em estado permanente de interrupção. O efeito prático é a queda de produtividade por homem-hora.
Uma forma eficiente de iniciar esse diagnóstico é acompanhar por um turno completo o percurso de 10 a 20 pedidos de perfis diferentes. Registre quantos toques cada item recebe, quanto tempo fica parado entre etapas e quantos deslocamentos são feitos sem carga. Esse levantamento simples costuma revelar desperdícios que não aparecem em relatórios de ERP.
Endereçamento inteligente reduz busca e erro
Endereçamento inteligente não significa apenas numerar ruas e posições. Significa posicionar o item certo no local certo, de acordo com giro, volume, peso, frequência de reposição e afinidade de separação. Produtos de alta saída precisam estar mais próximos da área de picking e expedição. Itens de baixo giro podem ocupar zonas secundárias sem comprometer o serviço.
Quando o endereço é criado sem critério ABC, a equipe percorre distâncias maiores para coletar itens críticos. Em operações com muitos SKUs, poucos segundos adicionais por linha separada geram horas perdidas ao longo da semana. Além disso, a falta de lógica no posicionamento aumenta a chance de troca entre produtos visualmente parecidos.
O ideal é combinar endereçamento fixo para itens estratégicos com áreas flexíveis para volumes sazonais. Categorias com alta previsibilidade de demanda funcionam melhor com posições estáveis. Já campanhas, picos promocionais ou materiais de entrada temporária exigem regras de overflow bem definidas para não contaminar a organização principal.
Outro ponto técnico é separar endereço de armazenagem e endereço de picking quando o volume justificar. O estoque-reserva alimenta a frente de separação em horários programados, evitando ruptura na coleta. Essa distinção reduz congestionamento, melhora a ergonomia e impede que o separador perca tempo buscando caixas em posições altas ou inadequadas para coleta unitária.
Métricas de giro que orientam decisão
Sem indicadores operacionais, o estoque reage tarde. Giro, cobertura, taxa de ruptura, acuracidade, tempo de separação e lead time interno precisam ser acompanhados em conjunto. Giro alto, por exemplo, pode parecer positivo, mas se vier acompanhado de ruptura frequente indica política de reposição insuficiente. Cobertura elevada, por outro lado, pode esconder capital parado.
Para reduzir ruptura, a métrica mais útil é a combinação entre consumo médio, variabilidade da demanda e tempo de reposição. Esse cálculo orienta ponto de pedido e estoque de segurança com base em comportamento real, não em percepção. Em operações com forte sazonalidade, revisar esses parâmetros mensalmente costuma ser mais eficaz do que manter regras fixas por trimestre.
Na expedição, dois indicadores merecem atenção diária: tempo entre liberação do pedido e início da separação, e tempo entre fim da separação e embarque. Em muitos centros de estoque, o gargalo não está no picking, mas na fila criada antes ou depois dele. O pedido fica pronto, porém aguarda conferência, embalagem ou doca disponível.
Uma rotina enxuta de gestão visual ajuda a transformar dado em ação. Painéis simples com metas por turno, ruptura por família, pedidos em atraso e produtividade por zona permitem correção rápida. O objetivo não é vigiar a equipe, mas tornar anomalias visíveis cedo o suficiente para intervenção operacional.
Do papel ao chão de estoque
Recebimento com fluxo contínuo
O recebimento é o ponto em que muitas operações perdem ritmo antes mesmo de iniciar. Quando a descarga, a conferência e a definição de destino não seguem sequência padronizada, o material se acumula em áreas intermediárias. Isso ocupa espaço, dificulta circulação e atrasa a entrada efetiva do item no saldo disponível.
No fluxo ideal, a mercadoria recebida passa por triagem rápida: conferência documental, inspeção visual, identificação e encaminhamento imediato para armazenagem ou área de cross-docking. Esse desenho reduz manuseios e evita que produtos urgentes fiquem misturados com itens sem prioridade. A triagem deve ser apoiada por checklists curtos e critérios objetivos de exceção.
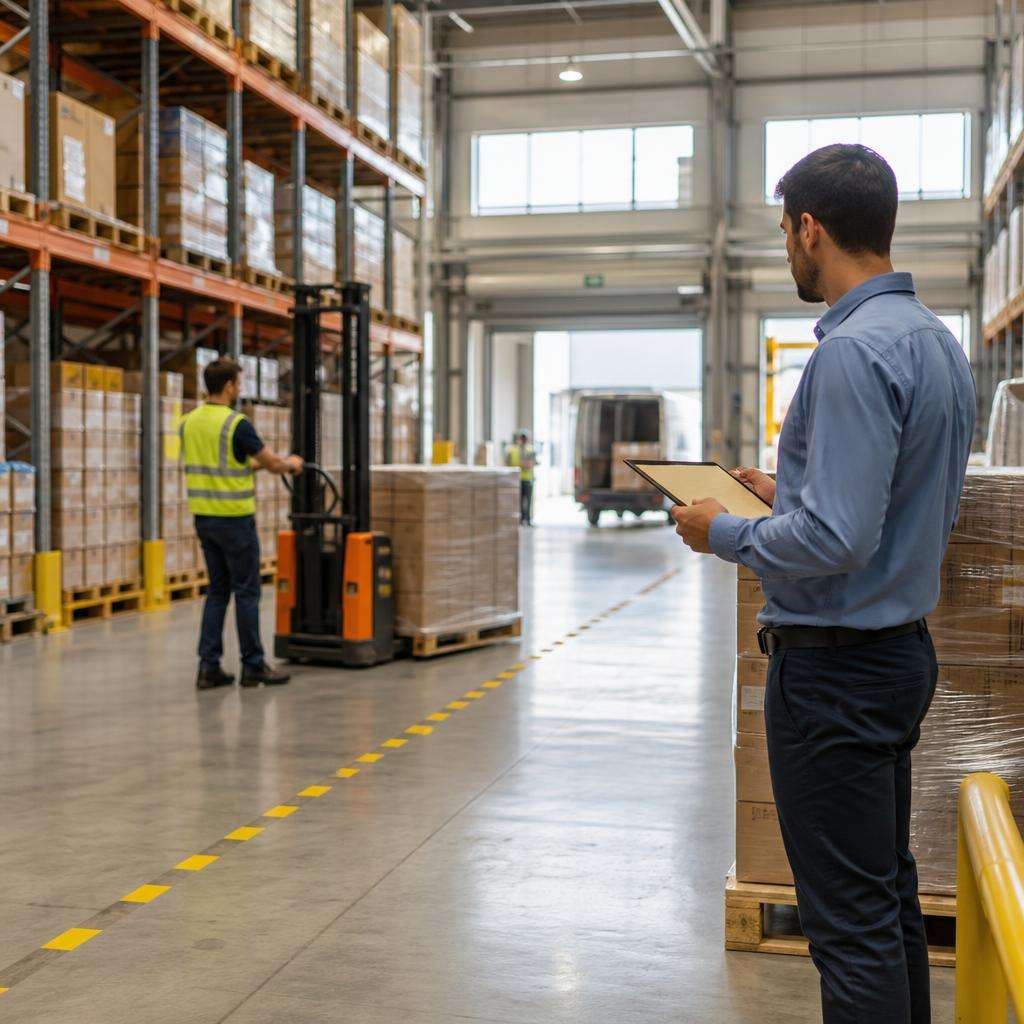
É nessa etapa que a movimentação manual bem planejada faz diferença. Em operações com volumes moderados, corredores compactos ou orçamento controlado, a empilhadeira manual atende com eficiência a transferência entre doca, área de conferência e posições de armazenagem. O ganho está na padronização do transporte interno com menor esforço físico e melhor controle do fluxo.
O ponto técnico é encaixar o equipamento no processo, e não apenas disponibilizá-lo no ambiente. Defina rotas, prioridades de uso, janelas de reabastecimento e regras de estacionamento. Sem isso, até um recurso simples vira fonte de espera, disputa entre operadores e bloqueio de passagem.
Movimentação interna sem retrabalho
Movimentação interna representa custo direto e indireto. Direto, porque consome tempo da equipe. Indireto, porque cada toque adicional aumenta risco de dano, erro de endereço e divergência sistêmica. Um estoque ágil trabalha para reduzir deslocamentos sem carga e reposicionamentos motivados por falta de planejamento.
Uma prática eficiente é classificar os movimentos em três grupos: essenciais, evitáveis e emergenciais. Essenciais são aqueles ligados ao fluxo principal, como armazenagem e reabastecimento. Evitáveis incluem mudanças de posição por falta de espaço ou por endereço mal definido. Emergenciais surgem quando um pedido urgente força interrupção da rotina. Essa classificação ajuda a medir desperdício operacional com clareza.
No dia a dia, a movimentação deve respeitar horários e prioridades. Reabastecer área de picking durante pico de separação tende a gerar cruzamento de fluxo e queda de produtividade. Em contrapartida, abastecimentos programados no início do turno ou em janelas de menor demanda estabilizam a operação. O mesmo vale para devoluções, que precisam de tratamento rápido para não ocuparem áreas nobres.
Equipamentos manuais e semi-elétricos têm bom desempenho nesse contexto quando a distância percorrida, o peso movimentado e a frequência de uso são compatíveis com a operação. O erro mais comum é exigir do recurso uma intensidade maior do que ele foi pensado para suportar. Por isso, a análise deve considerar volume diário, perfil de carga e largura dos corredores.
Picking rápido depende de reposição confiável
A separação de pedidos costuma receber toda a atenção porque é a etapa mais visível para o cliente. Porém, o picking só acelera de forma consistente quando a área de coleta está abastecida, identificada e organizada. Separador eficiente não compensa endereço confuso nem falta de reposição na frente de picking.
Uma boa prática é dividir itens por curva ABC e desenhar métodos de coleta diferentes. Itens A podem operar com posições de fácil acesso e reposição frequente. Itens B ficam em zonas intermediárias. Itens C, de baixa saída, podem ser agrupados em áreas mais densas. Esse arranjo reduz percurso médio por pedido e melhora a cadência da equipe.
Também vale revisar a unidade de separação. Há operações que insistem em abrir caixas em excesso porque o cadastro não diferencia venda unitária e venda por embalagem. Esse detalhe afeta tempo de picking, acuracidade e reposição. Ajustar o cadastro e a forma de armazenagem traz ganho operacional imediato.
Se o estoque trabalha com ondas de separação, o abastecimento da área de picking deve anteceder a liberação dessas ondas. Caso contrário, a equipe inicia a coleta e para no meio do processo por falta de produto na posição. Esse tipo de interrupção é um dos fatores mais recorrentes de atraso em expedição de pequeno e médio porte.
Plano de 7 dias para implementar
Dia 1 e 2: diagnóstico e ajuste de layout
Nos dois primeiros dias, o foco deve ser observar o fluxo real e corrigir barreiras físicas evidentes. Meça distâncias percorridas, identifique pontos de congestionamento, registre áreas de espera e localize produtos de alto giro mal posicionados. Não tente redesenhar todo o estoque de uma vez. Priorize o que mais afeta ruptura e tempo de expedição.
Comece reposicionando itens de maior saída para zonas próximas da separação e da expedição. Libere corredores obstruídos e elimine áreas improvisadas que viraram depósito permanente. Se houver mistura entre recebimento, devolução e produto liberado, estabeleça demarcações simples e visuais já nesse estágio.
Revise também a largura útil dos corredores, o acesso às posições de picking e a distância entre reserva e frente de coleta. Pequenos ajustes de layout costumam reduzir cruzamentos entre operadores e encurtar o tempo de reabastecimento. O objetivo é facilitar o fluxo contínuo, não apenas “arrumar” a aparência do estoque.
Ao final do segundo dia, documente o novo mapa de zonas: recebimento, conferência, armazenagem, picking, devolução, expedição e exceções. Esse desenho servirá de base para os checklists e treinamentos dos dias seguintes.
Dia 3 e 4: checklists operacionais
Checklists curtos reduzem variabilidade. Para recebimento, inclua conferência documental, inspeção visual, etiquetagem, definição de endereço e registro de divergência. Para armazenagem, valide endereço, integridade da carga e atualização sistêmica. Para picking, confirme leitura do pedido, coleta, conferência e encaminhamento à expedição.
O erro aqui é criar formulários extensos que ninguém usa. Um checklist operacional eficaz cabe em uma página ou em poucos campos no coletor. Ele deve funcionar como padrão mínimo de execução e não como burocracia. Sempre que possível, relacione cada item do checklist a uma falha recorrente já observada na operação.
Inclua também um checklist de abertura e fechamento de turno. Na abertura, verifique áreas bloqueadas, pedidos pendentes, posições vazias críticas e equipamentos disponíveis. No fechamento, registre divergências, devoluções sem tratamento e itens com risco de ruptura para o dia seguinte. Essa disciplina melhora a passagem de turno e reduz perda de contexto.
Se a operação utiliza equipamentos de movimentação, adote uma verificação rápida de condição de uso, rodas, garfos, freios e estado geral. Isso reduz parada inesperada e reforça segurança sem adicionar complexidade desnecessária.
Dia 5: treinamento rápido e orientado a tarefa
Treinamento eficiente em estoque precisa ser específico. Em vez de uma apresentação genérica sobre “organização”, faça sessões curtas por atividade: recebimento, endereçamento, reabastecimento, picking e expedição. Cada bloco deve mostrar o padrão esperado, os erros mais comuns e o impacto operacional de cada desvio.
Use exemplos reais da própria operação. Mostre um endereço incorreto que gerou atraso, uma reposição tardia que causou ruptura ou um recebimento sem identificação que travou o fluxo. Esse formato aumenta aderência porque a equipe reconhece o problema e entende a consequência prática.
Defina também responsáveis por zona ou etapa. Quando todos respondem por tudo, ninguém corrige desvios com rapidez. Atribuir dono para recebimento, picking e expedição melhora o acompanhamento e facilita a resolução de exceções sem depender sempre da liderança direta.
Ao final do treinamento, valide o entendimento com simulações curtas no chão de estoque. A meta não é testar teoria, mas confirmar se o padrão foi incorporado ao movimento real da operação.
Dia 6 e 7: KPIs e rotina de acompanhamento
Nos dois últimos dias, consolide uma rotina mínima de indicadores. Comece com cinco KPIs: taxa de ruptura, tempo médio de separação, pedidos expedidos no prazo, acuracidade de estoque e produtividade por operador ou por zona. Esses indicadores já oferecem visão suficiente para ajustes rápidos.
Estabeleça metas realistas para as primeiras semanas. Reduções abruptas e metas desconectadas da capacidade atual tendem a produzir atalho operacional, não melhoria estrutural. Melhor trabalhar com evolução progressiva, revisando a meta conforme o processo estabiliza.
Crie uma reunião diária de 10 a 15 minutos no início do turno. Revise o desempenho do dia anterior, destaque pendências críticas e confirme prioridades do dia. Se houver ruptura recorrente em determinada família de produtos, investigue causa raiz: erro de saldo, reposição tardia, compra insuficiente ou endereço inadequado.
Ao fim do sétimo dia, o estoque não estará “transformado”, mas já terá padrão operacional, visibilidade e base de medição. Esse é o ponto em que a melhoria contínua deixa de depender de esforço individual e passa a fazer parte do método de trabalho.
Próximo passo para ganhar velocidade
Se o objetivo é reduzir rupturas e acelerar a expedição, o melhor próximo passo é revisar o fluxo completo do recebimento à saída e ajustar os pontos de maior atrito antes de ampliar estrutura. Em operações que dependem de movimentação interna constante, vale comparar soluções adequadas ao porte do estoque e ao perfil de carga, incluindo opções de empilhadeira manual no fornecedor de referência. Isso permite alinhar processo, layout e equipamento com critérios operacionais concretos.