Gargalos em operações físicas raramente surgem por um único erro. Na maioria dos casos, eles são resultado de microdecisões acumuladas: layout improvisado, rotas mal definidas, excesso de manuseio, estoques mal posicionados e padrões de trabalho inconsistentes. Quando isso acontece, a produtividade cai não apenas pelo tempo perdido, mas pela variabilidade do processo. A equipe passa a depender de improviso, e improviso custa caro em prazo, segurança e qualidade.
Redesenhar fluxos de trabalho exige observar o processo como uma sequência integrada, não como tarefas isoladas. Recebimento, conferência, armazenagem, separação e expedição formam uma cadeia em que cada atraso se propaga. Se a doca recebe mais rápido do que o estoque absorve, forma-se fila. Se o picking exige deslocamentos longos, a expedição atrasa. Se a reposição não acompanha o consumo, o operador interrompe a execução para corrigir falhas do sistema.
O ganho real aparece quando a operação reduz deslocamentos desnecessários, diminui toques por item e estabiliza o ritmo entre etapas. Esse trabalho combina princípios Lean, análise de layout, ergonomia, padronização e disciplina operacional. O objetivo não é apenas acelerar. É criar um fluxo previsível, seguro e escalável, com menos dependência de esforço extra da equipe.
Por que fluxos físicos travam a produtividade
Fluxos de trabalho físicos são o conjunto de atividades que movem materiais, pessoas e informações dentro de uma operação. Em armazéns, centros de distribuição, fábricas e áreas de apoio logístico, esse fluxo define como um item entra, é armazenado, separado, reabastecido e sai. Quando o desenho é ruim, o tempo de processamento deixa de ser o principal problema. O maior desperdício passa a ser o intervalo entre uma etapa e outra.
Um sintoma clássico é a existência de áreas congestionadas convivendo com recursos ociosos. A doca opera no limite por duas horas, enquanto a armazenagem não consegue absorver o volume recebido. Em seguida, o recebimento para por falta de espaço, e a equipe da expedição aguarda liberação de corredores. Esse tipo de desbalanceamento indica que o fluxo foi montado por conveniência local, sem coordenação sistêmica.
Outro fator recorrente é o excesso de manuseio. Um produto é descarregado, levado para uma área temporária, depois movido para conferência, em seguida para armazenagem e mais tarde novamente deslocado para separação. Cada toque adicional aumenta tempo, risco de avaria e custo operacional. Em operações de maior volume, reduzir de quatro para dois toques por item pode gerar impacto maior do que investir em mais mão de obra.
Há também um problema de visibilidade. Muitas empresas medem produtividade por pedidos expedidos no fim do dia, mas não enxergam onde o fluxo perde eficiência. Sem indicadores por etapa, gargalos são tratados como eventos pontuais. Na prática, eles são previsíveis e repetitivos. O redesenho começa quando a operação troca percepção por evidência.
Lean aplicado ao fluxo físico
Os princípios Lean ajudam a identificar desperdícios que passam despercebidos em rotinas antigas. No ambiente físico, os desperdícios mais comuns são transporte excessivo, movimentação desnecessária, espera, excesso de estoque, retrabalho e processamento além do necessário. O ponto central não é cortar atividades de forma indiscriminada, mas separar o que agrega valor do que apenas consome recurso.
Em uma operação de armazenagem, por exemplo, deslocar um item do ponto A para o B não agrega valor para o cliente final. É uma atividade necessária, mas que deve ser minimizada. Se o layout obriga a cruzar corredores longos para itens de alto giro, o sistema está impondo desperdício estrutural. Lean, nesse contexto, orienta a reorganização do ambiente para encurtar o caminho do material.
Outro conceito relevante é fluxo contínuo. Embora nem toda operação consiga trabalhar sem interrupções, é possível reduzir lotes intermediários e esperas entre etapas. Isso vale para conferência, endereçamento, reposição e picking. Quanto menor o acúmulo entre processos, mais rápido a operação detecta falhas e corrige desvios. Grandes filas mascaram problemas; fluxo mais enxuto os expõe cedo, o que favorece a melhoria.
Lean também exige padronização. Sem padrão, não existe base confiável para medir melhoria. Se cada operador define sua própria rota, sua forma de organizar pallets ou seu critério de separação, a operação perde repetibilidade. O resultado é uma produtividade instável, difícil de escalar e vulnerável à ausência de pessoas-chave.
Mapeamento de fluxo de valor na prática
O mapeamento de fluxo de valor é uma ferramenta útil para visualizar o caminho completo do material e da informação. Em vez de olhar setores isolados, ele mostra como o item percorre a operação, quanto tempo permanece em movimento e quanto tempo fica parado. Essa distinção é decisiva. Em muitos ambientes, o tempo efetivo de processamento representa uma fração pequena do lead time total.
Para aplicar o método, o primeiro passo é escolher uma família de produtos ou um fluxo representativo. Mapear tudo de uma vez tende a gerar excesso de complexidade. O ideal é começar por uma rota crítica: produtos de maior giro, itens com maior incidência de atraso ou linhas com maior esforço de movimentação. A partir daí, registra-se o estado atual com tempos, distâncias, filas, pontos de espera e transferências.
Esse mapa costuma revelar padrões que relatórios tradicionais não mostram. Um item pode levar cinco minutos para ser descarregado e conferido, mas esperar quarenta minutos até ganhar endereço. Ou pode ser separado em três minutos, mas percorrer 300 metros até a área de consolidação. O problema, nesse caso, não está na execução da tarefa, e sim no desenho do fluxo.
Com o estado atual documentado, define-se o estado futuro. Isso envolve reduzir transferências, aproximar estoques de alto giro das áreas de consumo, ajustar frequência de reposição e eliminar etapas temporárias que viraram permanentes. O mapa deixa de ser um desenho descritivo e passa a ser um plano de mudança operacional.
5S e ergonomia como base de desempenho
Operações que ignoram 5S costumam pagar por isso em forma de tempo perdido. Ferramentas fora do lugar, materiais sem identificação clara, áreas de staging improvisadas e corredores parcialmente obstruídos criam uma rotina de pequenas interrupções. Cada busca de etiqueta, cada pallet mal posicionado e cada dúvida sobre local de armazenagem adiciona segundos ao processo. Em grande escala, esses segundos se transformam em horas.
O 5S não deve ser tratado como ação estética ou campanha pontual. Seu valor está em criar previsibilidade visual. Quando posições estão demarcadas, excessos são removidos e critérios de organização são mantidos, o operador executa mais rápido e com menos erro. Além disso, anomalias ficam evidentes. Um pallet fora da área padrão deixa de ser detalhe e passa a ser sinal de desvio.
Ergonomia entra no mesmo nível de prioridade. Um fluxo mal desenhado obriga o trabalhador a girar o tronco repetidamente, abaixar além do necessário, alcançar produtos em posições inadequadas ou empurrar cargas em trajetos mal planejados. Isso reduz ritmo, aumenta fadiga e eleva o risco de afastamentos. Em operações físicas, produtividade sustentável depende de esforço compatível com a tarefa.
Ajustes ergonômicos simples geram retorno rápido: alturas adequadas de bancadas, itens de maior giro na faixa de alcance ideal, redução de levantamento manual e uso correto de equipamentos de apoio. O resultado aparece em menor variabilidade de tempo por tarefa e menor incidência de erros no fim do turno, quando o cansaço pesa mais.
Da doca ao estoque: redesenho orientado pelo fluxo
O trecho entre recebimento e armazenagem concentra decisões que afetam toda a cadeia interna. Se a doca opera sem janelas definidas, o pico de entrada desorganiza a conferência. Se a área de staging é pequena ou mal sinalizada, os materiais se misturam. Se o endereçamento demora, o material ocupa espaço de passagem. O redesenho precisa começar nesse ponto porque a entrada desordenada contamina as etapas seguintes.
Uma prática eficaz é separar fisicamente fluxos por natureza operacional: recebimento, devolução, cross-docking e abastecimento interno não devem competir pelo mesmo espaço sem regra clara. Quando tudo entra no mesmo funil, a prioridade muda a cada urgência. O operador perde referência e a gestão passa a atuar por exceção permanente.
Também vale revisar a lógica de endereçamento. Produtos de alto giro, grande volume ou alta frequência de reposição não devem ocupar posições distantes apenas porque há espaço disponível. O endereço precisa refletir a criticidade do item no fluxo. Em muitos armazéns, uma simples reclassificação ABC com realocação física reduz deslocamento diário de forma significativa.
O estoque, por sua vez, não pode ser visto como destino final do recebimento. Ele é um ponto intermediário do fluxo. Seu desenho deve facilitar acesso, reposição e separação. Quando a armazenagem privilegia ocupação máxima sem considerar a dinâmica de saída, a operação ganha densidade e perde velocidade.
Movimentação de materiais como eixo do redesenho
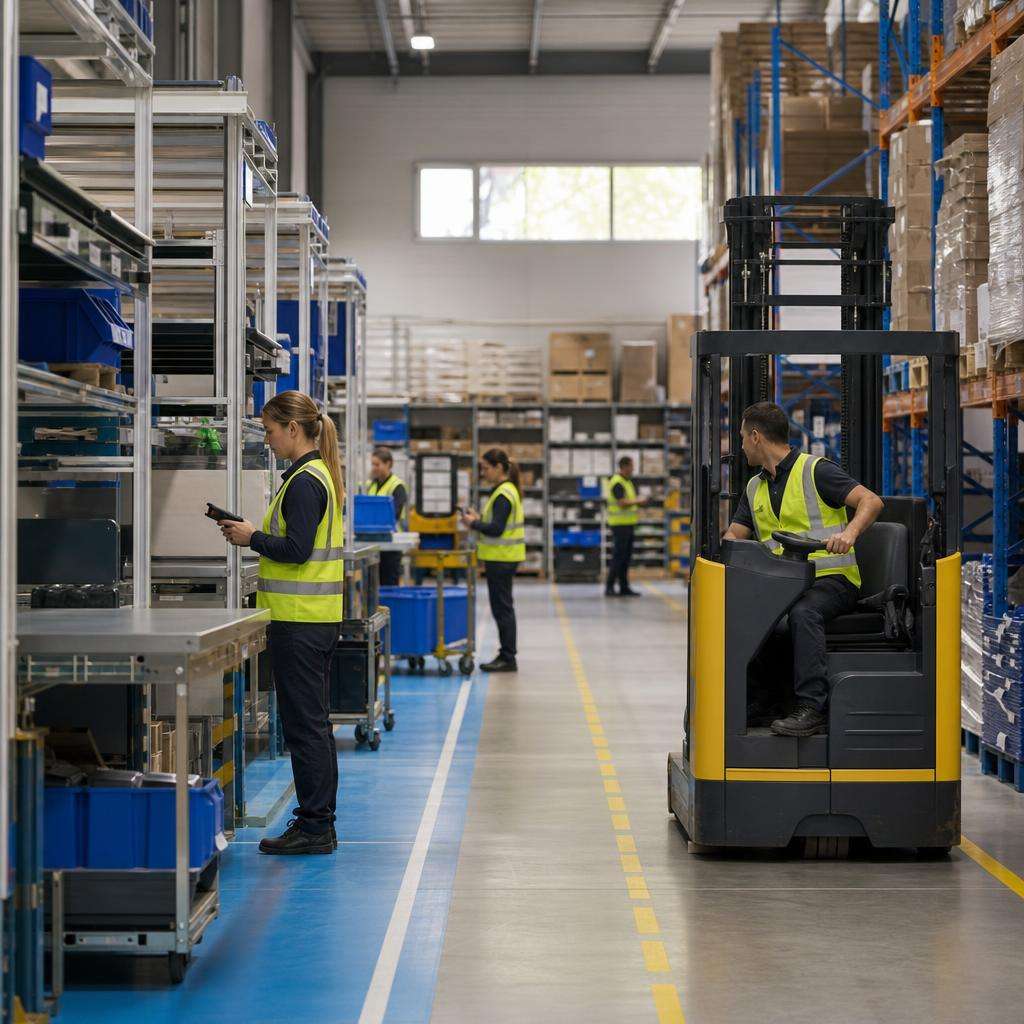
O ponto mais sensível de um fluxo físico é a movimentação de materiais. Ela conecta layout, equipamentos, segurança e produtividade. Quando mal planejada, cria cruzamentos perigosos, esperas por recursos, retrabalho de transporte e uso excessivo de empilhadeiras para tarefas que poderiam ser absorvidas por uma lógica melhor de abastecimento e posicionamento.
O primeiro critério técnico é reduzir distância percorrida por unidade movimentada. Isso exige estudar origem, destino, frequência e volume de cada deslocamento. Nem todo percurso longo é problema, mas percursos longos e repetitivos para itens críticos quase sempre indicam oportunidade de redesenho. O foco deve estar nos fluxos mais recorrentes, porque são eles que acumulam custo operacional.
O segundo critério é compatibilizar equipamento e tarefa. Usar o mesmo recurso para abastecimento, armazenagem, reposição e atendimento emergencial costuma gerar fila oculta. Em horários de pico, uma empilhadeira vira gargalo ambulante. O ideal é definir prioridades, janelas de uso e, quando o volume justificar, separar funções por tipo de atividade ou área.
O terceiro critério é segurança integrada ao fluxo. Não se trata apenas de atender norma. Corredores mal dimensionados, tráfego cruzado entre pedestres e máquinas, curvas cegas e áreas de espera improvisadas reduzem velocidade operacional porque obrigam a compensações constantes. Um fluxo seguro tende a ser mais rápido justamente por ser mais previsível.
Layout, rotas e picking por zonas
Layout eficiente não é o que acomoda mais posições, e sim o que reduz conflito entre atividades. Recebimento, armazenagem, separação, consolidação e expedição precisam ter proximidade funcional, não apenas proximidade física. Se a separação de alto giro fica distante da expedição, o processo carrega metros desnecessários em cada pedido. Ao longo do mês, isso representa horas de trabalho improdutivo.
Rotas de empilhadeiras devem ser desenhadas com lógica de fluxo, não por hábito. Um erro comum é permitir circulação livre em qualquer corredor, o que multiplica cruzamentos e reduz previsibilidade. Rotas preferenciais, sentidos definidos em áreas críticas e zonas exclusivas para manobra diminuem espera e melhoram segurança. Em operações maiores, a simples marcação visual já produz ganho perceptível.
O picking por zonas é outra alavanca relevante. Em vez de um operador percorrer toda a área para completar um pedido, cada zona assume uma faixa de SKUs e o pedido é consolidado ao final. Esse modelo reduz deslocamento individual e facilita especialização por perfil de item. Funciona especialmente bem quando há grande variedade de produtos com padrões distintos de giro, peso ou acondicionamento.
Para dar resultado, o picking por zonas precisa de regras claras de balanceamento. Se uma zona concentra itens muito demandados e outra tem baixa atividade, o gargalo apenas muda de lugar. Por isso, o desenho deve considerar número de linhas por pedido, frequência de reposição, volume cúbico e tempo médio de coleta. Zonear sem medir leva a um arranjo bonito no papel e ineficiente na prática.
Padronização e segurança operacional
Padronização transforma boas práticas em rotina. Sem isso, melhorias dependem de memória individual e se perdem na troca de turno, férias ou crescimento da equipe. Um padrão operacional útil descreve sequência de execução, critérios de priorização, forma correta de movimentar, pontos de checagem e tempo esperado por atividade. Ele não precisa ser burocrático; precisa ser aplicável.
Na movimentação interna, padrões reduzem variação. Definir como paletizar, onde posicionar materiais temporários, qual rota seguir em cada faixa de operação e quando acionar reposição evita decisões improvisadas. Em operações com maior pressão por prazo, a ausência de padrão cria atalhos que parecem eficientes no curto prazo, mas ampliam risco e desorganização.
Segurança deve ser incorporada ao método de trabalho, não tratada como camada paralela. Sinalização horizontal, segregação de pedestres, limites de velocidade, checklists de equipamentos e regras de visibilidade em cruzamentos precisam fazer parte do desenho do fluxo. Quando a segurança entra apenas como fiscalização, a adesão cai e o processo volta a depender de atenção individual.
Há também um efeito econômico direto. Incidentes e quase-acidentes geram paradas, investigação, retrabalho e perda de confiança operacional. Mesmo quando não resultam em lesão, desorganizam o ritmo da operação. Processos seguros sustentam produtividade porque reduzem interrupções não planejadas.
Checklist para redesenhar o fluxo
O redesenho de fluxo funciona melhor com um roteiro objetivo. O primeiro item do checklist é mapear o estado atual com dados observados em campo: distâncias, tempos, filas, toques por item, ocupação de área e pontos de cruzamento. Sem gemba, o projeto corre o risco de corrigir sintomas e preservar a causa.
O segundo item é classificar os fluxos por criticidade. Nem toda ineficiência merece intervenção imediata. Priorize etapas com maior volume, maior frequência de atraso, maior esforço de movimentação ou maior exposição a risco. Essa seleção evita dispersão e aumenta a chance de capturar ganhos rápidos com relevância operacional.
O terceiro item é desenhar mudanças em pequena escala antes de expandir. Isso inclui testar novo posicionamento de SKUs, ajustar rotas, redefinir áreas de staging, implantar zoneamento e revisar janelas de abastecimento. Mudanças físicas afetam comportamento da equipe; por isso, precisam ser validadas com operação real, não apenas em reunião.
O quarto item é formalizar padrão, treinar equipe e acompanhar aderência. Melhorias sem sustentação voltam ao estado anterior em poucas semanas. O fluxo muda de forma durável quando o novo método fica visível, treinado e monitorado por liderança de rotina.
Métricas que mostram se o gargalo caiu
Tempo de ciclo é a métrica mais direta para avaliar ganho. Ele mede quanto tempo uma atividade ou fluxo leva do início ao fim. O ideal é quebrar esse indicador por etapa, como recebimento até endereçamento, pedido liberado até separação concluída e separação até expedição. Quando o tempo total cai, mas uma etapa piora, a operação apenas deslocou o problema.
Toques por item são outro indicador valioso. Cada manuseio adicional representa custo e risco. Medir quantas vezes o material é tocado entre entrada e saída ajuda a identificar redundâncias escondidas em áreas temporárias ou transferências desnecessárias. Em operações maduras, essa métrica costuma orientar decisões de layout com alto impacto.
Distância percorrida por pedido, por pallet ou por operador também merece acompanhamento. Com apoio de observação em campo ou sistemas de rastreamento, é possível comparar cenários antes e depois da mudança. Muitas vezes, a produtividade cresce sem aumento de velocidade individual; ela cresce porque o processo exige menos deslocamento.
Outras métricas úteis incluem taxa de ocupação de docas, tempo de espera por equipamento, acuracidade de separação, incidentes de segurança e produtividade por hora trabalhada. O ponto-chave é evitar excesso de indicadores. Um painel enxuto, ligado às causas do gargalo, é mais útil do que dezenas de números sem decisão associada.
Teste-piloto e rotina de kaizen
Implementar tudo de uma vez eleva risco operacional. O teste-piloto permite validar hipóteses com impacto controlado. Escolha uma área, uma família de produtos ou um turno específico e aplique o novo desenho. Observe tempos, adesão do time, conflitos imprevistos e efeito sobre segurança. O piloto serve para aprender antes de escalar.
Durante o teste, registre desvios com precisão. Se a nova rota reduziu distância, mas aumentou fila em um ponto de cruzamento, esse ajuste precisa ser incorporado antes da expansão. O mesmo vale para zoneamento de picking, reposição programada e mudança de endereçamento. O objetivo não é provar que a ideia inicial estava certa, e sim construir uma solução operacionalmente estável.
Depois da implantação, entra a rotina de kaizen. Melhorar fluxo não é projeto com data fixa de término. Mudam mix de produtos, volume de pedidos, perfil de clientes e janela de recebimento. Sem revisões periódicas, o layout ideal de hoje vira o gargalo de amanhã. Kaizen, nesse caso, significa revisar indicadores, fazer caminhadas de processo e atacar desvios pequenos antes que cresçam.
Uma prática consistente é estabelecer reuniões curtas de rotina com supervisão e operação para revisar métricas-chave, anomalias do dia e sugestões de ajuste. Quando a melhoria contínua entra no calendário da área, o fluxo deixa de depender de grandes intervenções esporádicas. Ele passa a evoluir por manutenção disciplinada do desempenho.
Se a operação apresenta filas recorrentes, excesso de deslocamento ou baixa previsibilidade, o próximo passo não é cobrar mais velocidade da equipe. É mapear o fluxo atual, medir toques por item e testar uma mudança de layout ou rota em escala controlada. Gargalo físico se resolve com desenho melhor, padrão claro e acompanhamento diário.
Saiba mais sobre operações sem gargalos explorando as técnicas e práticas que podem transformar sua operação logística.