Fluxo de estoque eficiente depende menos de softwares caros e mais de decisões operacionais consistentes. Em operações de pequeno e médio porte, os maiores atrasos no recebimento, no picking e na expedição costumam surgir de três falhas recorrentes: layout mal dimensionado, endereçamento inconsistente e execução sem trabalho padrão. Quando esses pontos não são tratados, a equipe anda mais do que movimenta, procura itens em vez de separá-los e cria filas internas que comprometem prazo, acuracidade e custo por pedido.
Na prática, melhorar o fluxo de estoque significa reduzir tempo improdutivo entre etapas. Isso inclui encurtar deslocamentos, diminuir toques desnecessários na mercadoria, organizar zonas por giro e criar rotinas visuais para que qualquer operador consiga entender rapidamente onde receber, armazenar, separar e expedir. O ganho aparece em indicadores objetivos: menos tempo por linha separada, menor índice de reentrega interna, menos avarias e melhor ocupação do espaço útil.
Há também um efeito financeiro direto. Estoque lento exige mais horas de mão de obra para produzir o mesmo volume operacional. Além disso, falhas de fluxo elevam perdas por divergência, aumentam o tempo de doca ocupada e reduzem a capacidade de absorver picos de demanda. Em centros de distribuição compactos, um ajuste simples de rota interna ou de posição de SKUs de alto giro pode gerar impacto maior do que investimentos mais complexos em automação.
O ponto central é tratar recebimento, picking e expedição como partes de um sistema contínuo. Se o recebimento congestiona, a armazenagem atrasa. Se a reposição falha, o picking quebra. Se a conferência final é lenta, a expedição vira gargalo. A seguir, o foco está em estratégias simples, replicáveis e de rápida implementação para acelerar esse fluxo sem perder controle operacional.
Os pilares de um estoque ágil
Layout orientado por fluxo real
Layout eficiente não é o mais bonito no papel, mas o que reduz cruzamentos, esperas e deslocamentos vazios. O primeiro critério deve ser o fluxo real de materiais: entrada, conferência, armazenagem, reposição, separação, consolidação e saída. Quando essas etapas são distribuídas sem lógica sequencial, surgem idas e voltas que consomem minutos em cada ordem. Multiplique isso por dezenas ou centenas de pedidos diários e o custo oculto fica evidente.
Uma abordagem técnica útil é mapear o percurso médio dos operadores por processo. Em muitos estoques, itens de alto giro ficam longe da área de picking, enquanto materiais de baixa rotatividade ocupam posições nobres. O resultado é previsível: mais deslocamento para atender a maior parte da demanda. A correção passa por classificação ABC, análise de frequência de coleta e reposicionamento físico com base em giro, volume e criticidade.
Outro ponto é separar claramente áreas de trânsito e áreas de operação. Corredores congestionados por paletes temporários, devoluções ou mercadorias aguardando conferência reduzem produtividade e elevam risco de acidente. Um layout funcional reserva zonas específicas para staging, quarentena, devolução e consolidação. Isso evita que exceções virem regra e ocupem espaços que deveriam estar liberados para o fluxo principal.
Em operações com mix variado, vale adotar microzonas. Itens leves e fracionados podem ficar próximos das bancadas de separação. Produtos volumosos devem ter rota direta para expedição ou para áreas de baixa manipulação. Essa segmentação reduz manipulação desnecessária e melhora a previsibilidade do processo. Em termos operacionais, previsibilidade é um dos principais motores de velocidade.
Endereçamento que elimina busca
Endereçamento mal definido é uma das causas mais comuns de lentidão no estoque. Quando o operador depende de memória, apelidos informais ou orientação verbal para localizar um item, o processo perde escala. O endereço precisa ser único, legível e lógico. Estruturas simples como rua, módulo, nível e posição já resolvem grande parte do problema, desde que sejam aplicadas com disciplina.
O erro mais frequente está em implantar endereços sem governança. O sistema mostra uma posição, mas o item foi deslocado para outra sem atualização. Em poucos dias, a confiança no cadastro cai e a equipe volta a procurar visualmente. A consequência é dupla: tempo maior de separação e aumento de divergências de inventário. Por isso, endereçamento eficiente depende de rotina de manutenção, auditoria e bloqueio de improvisos.
Uma prática de alto retorno é diferenciar endereço de armazenagem do endereço de picking. O estoque pulmão pode ficar em posições mais altas ou mais distantes, enquanto o picking deve priorizar acesso rápido. Isso reduz o tempo por coleta e facilita a reposição planejada. Em operações com muitos SKUs, essa separação ajuda a evitar que o separador dispute espaço com o repositor no mesmo corredor e no mesmo horário.
A sinalização também precisa funcionar em ambiente operacional, não apenas em auditorias. Placas grandes, contraste visual, etiquetas resistentes e padronização de leitura reduzem erro humano. Se o operador precisa parar para decifrar um código, o endereçamento está falhando. Um bom teste é cronometrar quanto tempo um colaborador recém-treinado leva para encontrar dez itens em sequência. Se houver hesitação frequente, a estrutura deve ser revista.
Trabalho padrão para reduzir variação
Estoque lento raramente é consequência apenas de esforço insuficiente da equipe. Em geral, o problema está na variação do método. Cada operador recebe, separa ou expede de um jeito. Sem trabalho padrão, o desempenho depende de experiência individual, e não de processo. Isso dificulta treinamento, amplia retrabalho e torna os resultados instáveis entre turnos.
O trabalho padrão deve definir sequência, tempo esperado, pontos de controle e critérios de exceção. No recebimento, por exemplo, vale padronizar descarga, conferência documental, inspeção visual, identificação e direcionamento para armazenagem ou quarentena. No picking, a rotina precisa especificar leitura da ordem, coleta, conferência, acondicionamento e baixa. Na expedição, o padrão deve cobrir consolidação, checagem final, etiquetagem e liberação de doca.
Esse tipo de padronização não exige documentos longos. Instruções visuais, checklists curtos e treinamentos objetivos costumam funcionar melhor no piso operacional. O ganho aparece quando a operação cresce ou precisa absorver temporários. Com padrão claro, o tempo de ramp-up cai e o gestor consegue identificar desvios com mais rapidez. Sem isso, qualquer problema vira discussão de percepção.
Outro benefício é a comparação entre equipes e turnos. Quando o método é o mesmo, os indicadores passam a revelar gargalos reais. Se um turno separa 25% menos pedidos, o gestor pode investigar causa concreta: falta de reposição, congestionamento em corredor, erro de slotting ou baixa aderência ao padrão. Esse nível de leitura é essencial para acelerar o fluxo de estoque com consistência.
Movimentação eficiente na prática
Quando o transpalete melhora picking e reposição
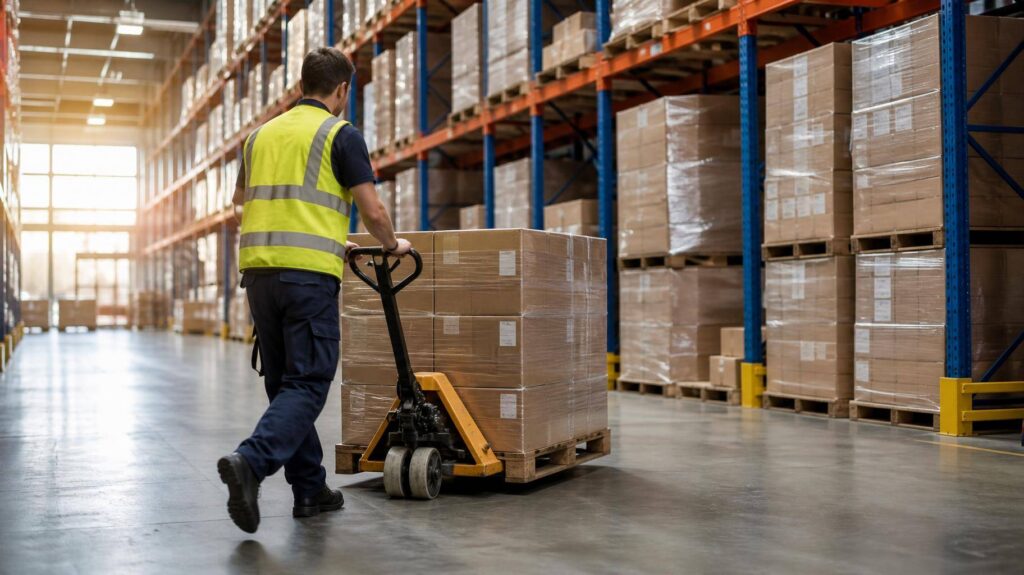
A movimentação interna precisa ser compatível com a densidade da operação e com o perfil da carga. Em estoques com pallets, caixas pesadas ou reposição frequente no nível de solo, o uso correto de equipamentos simples reduz esforço, tempo de deslocamento e risco ergonômico. É nesse contexto que o transpalete se destaca como solução funcional para operações que precisam ganhar velocidade sem elevar complexidade.
No picking, o benefício aparece quando há coleta de múltiplos volumes em rotas curtas e repetitivas. Em vez de movimentar manualmente cargas fracionadas ou improvisar o transporte em carrinhos inadequados, o operador consegue consolidar melhor os itens e reduzir viagens. Isso é especialmente útil em áreas de separação de produtos pesados, bebidas, materiais de construção, autopeças e insumos industriais.
Na reposição, o ganho é ainda mais visível. Quando o estoque pulmão abastece posições de picking com frequência, qualquer atraso nessa etapa afeta diretamente o nível de serviço. Um equipamento de movimentação adequado encurta o ciclo entre retirada do pallet, deslocamento e posicionamento na área de abastecimento. O efeito prático é menor ruptura no picking e menos interrupções de separadores esperando produto.
Há também um aspecto de padronização operacional. Equipamentos corretos ajudam a definir rotas, limites de carga, janelas de reposição e regras de circulação. Isso reduz improviso e melhora segurança. Em operações com corredores estreitos ou fluxo misto entre pessoas e carga, a movimentação precisa ser desenhada com regras simples, visuais e repetíveis. Sem esse desenho, o equipamento vira apenas um recurso isolado, e não um acelerador do fluxo.
Critérios para usar bem o equipamento
O primeiro critério é compatibilidade entre carga, piso e distância percorrida. Se o pallet está fora de padrão, o deslocamento é longo ou o piso apresenta irregularidades, o rendimento cai e o desgaste físico aumenta. Por isso, antes de ampliar o uso do equipamento, vale revisar largura de corredores, condição do solo, pontos de giro e áreas de espera. Boa parte dos problemas atribuídos ao operador nasce, na verdade, de ambiente mal preparado.
O segundo critério é encaixar o equipamento no processo, não apenas disponibilizá-lo. Em muitos estoques, há recurso de movimentação, mas sem regra de prioridade. O resultado é fila em horários de pico e ociosidade em outras janelas. Uma solução simples é programar reposição fora do pico de separação, definir zonas de uso e estabelecer responsáveis por turno. Isso melhora disponibilidade sem exigir aumento imediato da frota.
Treinamento também pesa. Mesmo em equipamentos simples, postura incorreta, excesso de carga e manobras inadequadas reduzem produtividade e aumentam avarias. A capacitação deve incluir não só operação, mas leitura do fluxo: onde coletar, por onde circular, onde estacionar e quando sinalizar bloqueio temporário. O objetivo não é apenas mover mais rápido, mas mover com regularidade e sem criar novos gargalos.
Por fim, a manutenção preventiva merece atenção. Rodas desgastadas, desalinhamento e falhas hidráulicas afetam o ciclo operacional de forma silenciosa. O operador compensa com mais esforço, o tempo por tarefa sobe e a gestão muitas vezes interpreta isso como queda de desempenho da equipe. Checklist diário e inspeções programadas evitam esse erro de diagnóstico e preservam a eficiência da movimentação interna.
Integração com recebimento e expedição
No recebimento, a movimentação eficiente reduz o tempo de permanência da carga na doca. Isso é decisivo em operações com janelas curtas de descarga ou espaço limitado para staging. Se o pallet demora a sair da doca para conferência ou armazenagem, o veículo seguinte espera e o gargalo cresce em cascata. Equipamentos simples, quando bem alocados, ajudam a manter o fluxo contínuo e a liberar área crítica com mais rapidez.
Na expedição, o efeito está na consolidação e no sequenciamento de embarque. Pedidos prontos, mas mal posicionados, geram retrabalho na hora de carregar. A equipe precisa reorganizar volumes, localizar pallets e ajustar a ordem de saída sob pressão de horário. Quando a movimentação interna está alinhada ao plano de embarque, a carga já chega à expedição na sequência adequada, reduzindo toques e tempo de doca.
Outro ponto técnico é a sincronização entre conferência e deslocamento. Não adianta acelerar a retirada do pallet se a área seguinte não tem capacidade para absorver o volume. Por isso, movimentação eficiente depende de cadência entre setores. O gestor deve observar tempos de espera entre etapas e não apenas velocidade isolada de transporte. Em muitos casos, o gargalo não está em mover a carga, mas em liberá-la para a próxima atividade.
Esse raciocínio reforça uma premissa importante: produtividade em estoque é resultado de fluxo balanceado. Equipamentos ajudam, mas só entregam retorno quando layout, endereçamento e método já foram minimamente organizados. O erro comum é tentar compensar desordem estrutural com mais esforço operacional. A curto prazo, isso parece funcionar. A médio prazo, o custo cresce e a velocidade volta a cair.
Plano de 30 dias para melhorias rápidas
Semana 1: mapear gargalos com dados simples
O primeiro passo é observar a operação com métricas básicas e frequência diária. Meça tempo de recebimento por veículo, tempo médio de separação por pedido, taxa de ruptura no picking, tempo de permanência na doca e percentual de pedidos expedidos no prazo. Não é necessário iniciar com painel complexo. O importante é criar visibilidade sobre onde o fluxo para, desacelera ou gera retrabalho.
Entrevistar líderes e operadores ajuda a validar causas. Pergunte onde há espera recorrente, quais itens geram mais busca, em que horários a reposição interfere no picking e quais etapas mais produzem retrabalho. O objetivo não é coletar opinião genérica, mas identificar padrões observáveis. Quando diferentes pessoas apontam o mesmo ponto de atrito, há forte indício de gargalo estrutural.
Ao fim da primeira semana, consolide os achados em uma lista curta de problemas prioritários. Limite a três ou cinco frentes. Tentar corrigir tudo ao mesmo tempo dilui energia e dificulta medir resultado. Em operações enxutas, foco é fator de execução.
Semana 2: corrigir o que trava o fluxo
Com prioridades definidas, ataque primeiro os bloqueios de alto impacto e baixa complexidade. Reorganizar staging, liberar corredores, reposicionar SKUs A para áreas mais acessíveis e corrigir sinalização de endereços costumam gerar retorno rápido. Essas ações reduzem tempo de deslocamento e busca sem exigir investimento alto.
Nesta fase, vale redesenhar rotas internas. Separe entrada e saída quando possível, crie sentidos preferenciais em corredores críticos e defina pontos de espera para cargas temporárias. Pequenas regras de circulação reduzem conflito entre recebimento, reposição e separação. Em ambientes compactos, esse ajuste operacional pode elevar significativamente a fluidez.
Padronize também critérios de armazenagem temporária. Mercadorias sem conferência, devoluções e itens em quarentena precisam ter local fixo. Quando exceções ficam espalhadas, o estoque perde legibilidade. A equipe gasta tempo decidindo onde colocar cada caso, e a chance de mistura aumenta. Local fixo reduz decisão operacional desnecessária.
Ao final da segunda semana, repita medições básicas e compare com a linha inicial. Mesmo que o ganho ainda seja parcial, já deve haver melhora perceptível em tempos de percurso, ocupação de doca e facilidade de localização. Sem medir, a empresa corre o risco de achar que melhorou mais do que realmente melhorou.
Semanas 3 e 4: consolidar padrão e sustentar ganho
Na terceira semana, transforme as melhorias em rotina. Crie checklists de abertura de turno, reposição, conferência e fechamento de expedição. Defina responsáveis por auditoria rápida de endereços, organização de corredores e disponibilidade de equipamentos. A lógica é simples: o que não entra na rotina volta a se deteriorar.
Treine a equipe com base nos novos padrões. O treinamento deve ocorrer no local de trabalho, com demonstração prática e validação de entendimento. Evite excesso de teoria. Em estoque, a aderência cresce quando o colaborador vê claramente como o método reduz esforço, erro e retrabalho. Esse vínculo entre padrão e benefício operacional ajuda a sustentar disciplina.
Na quarta semana, estabeleça um rito de acompanhamento. Uma reunião curta diária ou três vezes por semana já basta para revisar indicadores, apontar desvios e definir ações corretivas. O foco deve permanecer em poucos números: produtividade, prazo, acuracidade e bloqueios do fluxo. Reuniões longas demais tendem a virar relato de problemas sem decisão.
Fechado o ciclo de 30 dias, a operação deve sair de um estado reativo para um modelo mais previsível. O ganho mais valioso não é apenas acelerar recebimento, picking e expedição, mas criar capacidade de melhoria contínua. Quando layout, endereçamento, movimentação e trabalho padrão passam a ser geridos como sistema, o fluxo de estoque deixa de depender de esforço extraordinário e começa a responder a método.
Checklist prático de implementação
- Mapear tempos de recebimento, picking e expedição por etapa.
- Classificar SKUs por giro e reposicionar itens de alta frequência.
- Separar áreas de staging, quarentena, devolução e consolidação.
- Revisar endereçamento com lógica única e sinalização legível.
- Criar endereço distinto para estoque pulmão e picking.
- Definir janelas de reposição para não competir com separação.
- Padronizar rotas internas e regras de circulação.
- Inspecionar condição de piso e corredores para movimentação.
- Implantar checklists operacionais por turno.
- Medir semanalmente produtividade, acuracidade e tempo de doca.