Estoque lento raramente é consequência de um único problema. Na prática, a perda de produtividade costuma surgir da soma de trajetos mal definidos, áreas de picking congestionadas, equipamentos inadequados e rotinas operacionais sem padrão. Quando o fluxo interno falha, o impacto aparece em três frentes ao mesmo tempo: mais tempo por movimentação, maior risco de avarias e aumento da fadiga da equipe. Ajustes simples no layout e na rotina corrigem boa parte desses gargalos sem exigir reforma completa ou investimento elevado.
Em operações pequenas e médias, o erro mais comum é organizar o estoque por conveniência histórica, não por lógica de movimentação. Produtos de alto giro ficam distantes da expedição, corredores são usados como área temporária de espera e o abastecimento interno compete com a separação de pedidos. O resultado é previsível: cruzamento de fluxos, retrabalho e baixa previsibilidade no tempo de ciclo. Um estoque eficiente precisa ser desenhado com base em frequência de acesso, volume movimentado, tipo de carga e restrições de segurança.
Também há um ponto de gestão que costuma ser subestimado. Sem indicadores simples, líderes operacionais tomam decisões por percepção. A equipe sente que o processo está lento, mas não consegue identificar com precisão se a causa está no deslocamento, na conferência, no reabastecimento ou na falta de padronização. Medir percurso, tempo por tarefa, taxa de reprocesso e incidentes operacionais transforma a rotina do estoque em um sistema ajustável, e não em uma sequência de improvisos.
O ganho real vem quando layout, equipamentos e rotina passam a trabalhar juntos. Isso significa encurtar percursos, reduzir manuseios desnecessários, separar zonas por função e definir regras claras para circulação e armazenamento. O objetivo não é apenas acelerar a operação. É criar um fluxo estável, seguro e replicável, capaz de sustentar crescimento sem aumentar o caos interno.
Por que o fluxo importa
Desperdícios ocultos no dia a dia
O estoque perde eficiência muito antes de surgir um atraso visível na expedição. Um operador que caminha dezenas de metros extras por coleta, uma paleteira aguardando passagem em corredor estreito ou uma carga reposicionada duas vezes antes do embarque são exemplos de desperdício operacional. Isoladamente, parecem pequenos desvios. Acumulados ao longo de uma semana, representam horas improdutivas, uso excessivo de mão de obra e menor capacidade de atendimento.
Há cinco desperdícios recorrentes em fluxos de estoque: deslocamento excessivo, espera, retrabalho, movimentação redundante e ocupação incorreta de espaço. Em centros de distribuição compactos, o deslocamento excessivo costuma ser o principal vilão. Itens de alto giro mal posicionados obrigam a equipe a repetir percursos longos várias vezes ao dia. Em operações com grande variedade de SKUs, a falta de endereçamento lógico amplia o tempo de busca e aumenta erros de separação.
Outro ponto crítico é o uso de áreas intermediárias sem critério. Quando produtos ficam “temporariamente” em corredores ou zonas de transição, o estoque cria obstáculos para si mesmo. Isso reduz a fluidez da circulação, dificulta a visualização e amplia o risco de colisões e avarias. O espaço físico deixa de funcionar como ativo operacional e passa a operar como gargalo permanente.
Mapear esses desperdícios exige observação direta. Um levantamento simples, feito por amostragem durante alguns dias, já ajuda a identificar quantas etapas uma carga percorre, onde ela espera e quantas vezes é manipulada até sair do estoque. Essa leitura operacional é mais útil do que qualquer reorganização baseada apenas em opinião. Sem diagnóstico, mudanças de layout tendem a apenas deslocar o problema de lugar.
Ergonomia e segurança como parte da produtividade
Ergonomia não é um tema paralelo à produtividade. No estoque, ela influencia ritmo, precisão e continuidade operacional. Quando a equipe trabalha com posturas inadequadas, faz força excessiva ou lida com equipamentos incompatíveis com a carga, a velocidade cai e o risco sobe. O custo aparece em afastamentos, redução de desempenho, aumento de falhas e maior rotatividade em funções operacionais.
Uma rotina com muitas elevações manuais, giros repetitivos de tronco e deslocamentos com carga sem apoio mecânico tende a se deteriorar rápido. O operador compensa o esforço reduzindo cadência, improvisando formas de transporte ou evitando seguir o percurso ideal. Em pouco tempo, o processo deixa de ser padrão e passa a depender da resistência física de cada pessoa. Isso é ruim para a gestão e pior para a segurança.
O layout interfere diretamente nesse cenário. Corredores estreitos demais, áreas de manobra insuficientes e docas sem zona clara de preparação geram movimentos bruscos e improvisados. O correto é dimensionar o espaço a partir do equipamento utilizado, do raio de giro necessário e do volume médio das cargas.
Além disso, itens pesados e de alto giro devem ficar em posições de fácil acesso, reduzindo esforço e frequência de manuseio em níveis inadequados.
Segurança operacional também depende de rotina visual. Sinalização de circulação, demarcação de áreas, padronização de sentido de fluxo e regras de estacionamento de equipamentos reduzem conflito entre pessoas e cargas. Em operações mais simples, essas medidas costumam trazer efeito rápido porque atacam a desorganização cotidiana, que é uma das maiores fontes de quase acidentes e perdas silenciosas.
Tempo de ciclo e capacidade real do estoque
Tempo de ciclo é a métrica que conecta layout, equipe e equipamentos ao resultado operacional. No estoque, ele pode ser medido por tarefa, por pedido, por rota de separação ou por movimentação interna. Quanto menor e mais estável esse tempo, maior a previsibilidade da operação. Isso permite prometer prazos com mais segurança, planejar turnos e absorver picos de demanda sem colapso.
Quando o tempo de ciclo varia demais, o problema geralmente está no fluxo. Um pedido simples leva 8 minutos em um turno e 18 em outro porque depende de corredor livre, disponibilidade de equipamento ou memória do operador mais experiente. Esse tipo de variabilidade indica ausência de padrão. E sem padrão, não há escala operacional consistente.
Reduzir tempo de ciclo não significa pressionar a equipe a trabalhar mais rápido. Significa remover barreiras do processo. Um exemplo comum: separar itens A, B e C em extremos opostos do armazém obriga o operador a executar um roteiro ineficiente. Ao reendereçar os SKUs por curva de giro e afinidade de pedido, o percurso encurta e o ganho de tempo aparece sem aumento de esforço físico.
Além disso, o tempo de ciclo deve ser lido junto com indicadores de qualidade. Acelerar a expedição com mais erros de picking ou mais avarias não representa evolução real. O estoque eficiente combina velocidade com estabilidade. Por isso, qualquer ajuste no fluxo precisa considerar a operação como um sistema, e não como uma corrida por movimentos mais rápidos.
Ferramentas certas para o percurso
Escolha do equipamento conforme a operação
Equipamento de movimentação não deve ser escolhido por hábito ou preço isolado. A decisão correta depende de distância percorrida, peso médio das cargas, tipo de piso, largura dos corredores, frequência de uso e altura de armazenamento. Em muitos estoques, o problema não é falta de equipamento, mas incompatibilidade entre ferramenta e tarefa. Isso força adaptações operacionais que reduzem produtividade e ampliam risco.
Carrinhos simples funcionam bem para volumes leves, fracionados e rotinas de abastecimento interno de baixa intensidade. Paleteiras são adequadas para deslocamento horizontal de pallets em curtas distâncias, especialmente em áreas de recebimento e expedição. Já operações com necessidade de empilhamento, organização vertical e reposição em porta-pallets demandam outro nível de recurso mecânico.
Nesse contexto, a empilahdeira manual se destaca em operações que precisam ganhar capacidade de elevação sem partir imediatamente para soluções motorizadas. Ela atende bem estoques com volume moderado, corredores compatíveis e rotinas de movimentação em que o ganho vem da redução de esforço físico e da melhor ocupação vertical. Como fonte complementar, vale consultar fornecedores especializados para comparar capacidades, aplicações e limites operacionais antes da compra.
O erro mais frequente está em usar um único tipo de equipamento para todas as etapas. Isso gera filas internas e ociosidade alternada. Um estoque mais ágil distribui o trabalho entre ferramentas adequadas a cada trecho do percurso. Recebimento, armazenagem, separação e expedição têm exigências diferentes. Quando o equipamento acompanha essa lógica, o fluxo ganha continuidade.
Quando carrinhos e paleteiras resolvem
Nem toda operação precisa avançar para equipamentos mais complexos. Em muitos casos, carrinhos plataforma e paleteiras manuais resolvem grande parte da movimentação com baixo custo de aquisição e manutenção. O ponto central é delimitar corretamente onde eles entregam eficiência e onde passam a limitar a operação. Essa fronteira costuma ser ignorada, o que leva a expectativas erradas sobre desempenho.
Carrinhos são eficientes em rotas curtas, abastecimento de picking, movimentação de caixas e transferências internas com baixa densidade de carga. Seu desempenho cai quando o percurso inclui rampas, pisos irregulares, volumes pesados ou necessidade de manobras frequentes em áreas congestionadas. Já a paleteira manual é excelente para deslocamento horizontal de pallets em pisos regulares, mas perde eficiência quando a distância aumenta ou quando o fluxo exige elevação além do nível básico.
Para extrair o máximo dessas ferramentas, o layout precisa colaborar. Corredores desobstruídos, áreas de staging definidas e piso em boas condições fazem diferença direta. Uma paleteira operando em piso danificado ou em corredor usado como área de espera vai consumir mais tempo e mais energia física do operador. O equipamento não compensa um percurso mal desenhado.
Outro fator é a padronização de carga. Pallets fora de medida, embalagens instáveis e excesso de peso comprometem a segurança e reduzem a vida útil dos equipamentos. Antes de atribuir lentidão à ferramenta, vale revisar se a unidade de movimentação está padronizada. Em muitos estoques, a melhoria vem mais da organização da carga do que da troca imediata do equipamento.
Quando investir em automação
Automação faz sentido quando o processo já está minimamente organizado e os gargalos são recorrentes, mensuráveis e economicamente relevantes. Automatizar um fluxo desordenado apenas acelera erros. Por isso, o momento correto de investir surge quando a operação conhece seus tempos, limitações de capacidade, frequência de movimentação e custo por tarefa.
Alguns sinais indicam maturidade para esse passo: alto volume diário de pallets, necessidade de operação em múltiplos turnos, crescimento constante de SKUs, pressão por acuracidade e dificuldade para manter produtividade com expansão da equipe. Nesses cenários, soluções motorizadas, coletores integrados, WMS e sistemas de endereçamento mais inteligentes deixam de ser luxo e passam a ser alavancas operacionais.
O retorno sobre investimento deve considerar mais do que velocidade. É preciso calcular redução de avarias, menor fadiga, melhor aproveitamento de espaço, queda em retrabalho e aumento de capacidade sem expansão proporcional da área física. Um equipamento mais sofisticado pode parecer caro na compra, mas barato no custo total quando elimina gargalos estruturais.
Mesmo assim, a transição deve ser gradual. Testes por área, pilotos em turnos específicos e revisão dos procedimentos operacionais evitam implantações mal sucedidas. Automação eficiente depende de processo claro, treinamento consistente e indicadores de acompanhamento desde o primeiro dia. Sem isso, o estoque troca improviso manual por improviso tecnológico.
Plano de ação em 30 dias
Mapear percursos e pontos de atrito
Nos primeiros 10 dias, o foco deve ser observação estruturada. A equipe de liderança precisa mapear os percursos reais, não os percursos previstos no papel. Isso inclui acompanhar recebimento, put-away, reabastecimento, separação e expedição em horários diferentes. O objetivo é identificar cruzamentos, esperas, retornos desnecessários e pontos onde a operação desacelera.
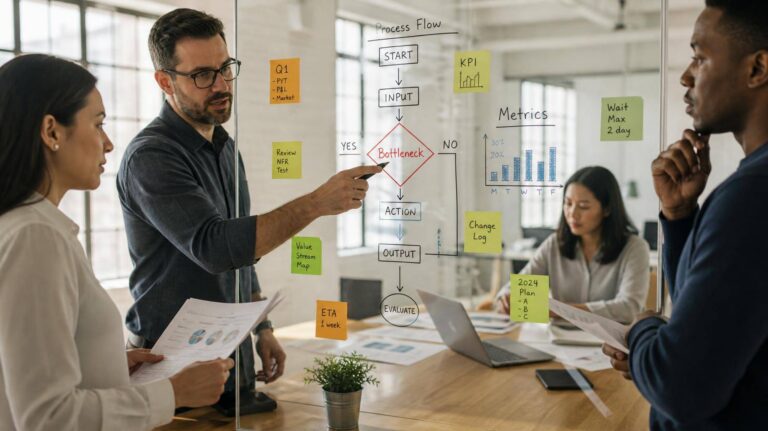
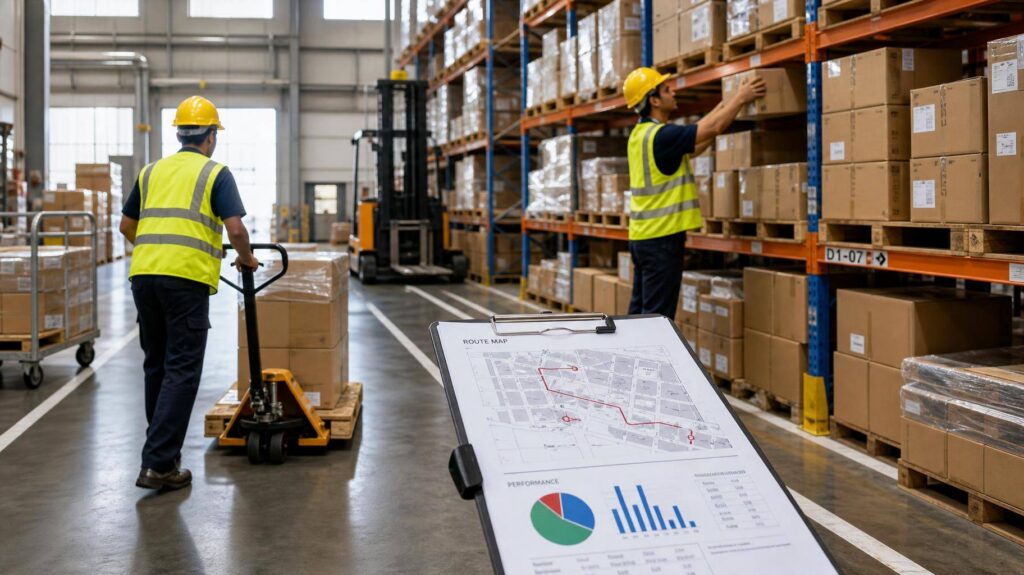
Uma prática útil é desenhar o fluxo em planta simples e marcar, com cores diferentes, o caminho de pessoas, pallets e equipamentos. Esse exercício costuma revelar conflitos invisíveis na rotina, como um corredor usado ao mesmo tempo para separação e abastecimento. Também ajuda a localizar áreas de acúmulo temporário que, na prática, se tornaram permanentes.
Em paralelo, vale classificar os itens por curva ABC e posicionar os de maior giro mais próximos das zonas de saída ou picking principal. O ganho costuma ser rápido porque reduz deslocamentos repetidos. Produtos de baixo giro, por outro lado, podem ocupar áreas menos nobres sem comprometer a operação diária.
Ao final dessa etapa, a empresa deve ter uma lista objetiva de problemas: corredores obstruídos, posições mal endereçadas, falta de área de staging, excesso de manuseio e incompatibilidade entre equipamento e tarefa. Sem esse inventário, o plano de melhoria fica genérico e perde força na execução.
Definir indicadores de desempenho
Entre os dias 11 e 20, a prioridade é transformar percepção em medição. Os indicadores iniciais não precisam ser numerosos. Quatro ou cinco métricas bem acompanhadas já oferecem base suficiente para decisões melhores. Entre as mais úteis estão tempo médio de separação por pedido, distância média percorrida por rota, taxa de erro de picking, número de movimentações por pallet e incidentes de segurança.
Também vale monitorar ocupação de área e tempo de permanência em zonas temporárias. Quando uma área de staging vira depósito informal, o fluxo se degrada rapidamente. Medir esse comportamento ajuda a corrigir desvios antes que se consolidem. Em operações com maior maturidade, é possível incluir produtividade por operador e por turno, desde que o dado seja usado para melhorar processo, não para punir variações isoladas.
Os indicadores precisam ter definição clara. Se cada líder mede o tempo de ciclo de um jeito, o número perde utilidade. Padronize início e fim de cada tarefa, frequência de coleta e forma de registro. Planilhas simples podem funcionar no começo, desde que haja disciplina na alimentação e análise semanal.
Com dados em mãos, a gestão consegue priorizar ações de maior impacto. Às vezes, o maior gargalo não está onde todos imaginavam. Um estoque pode descobrir que o problema principal não é a separação, mas o tempo perdido para reposição mal programada. É esse tipo de clareza que evita investimentos errados.
Para mais detalhes sobre como otimizar seu armazém, confira este artigo completo sobre fluxos e métricas.
Criar rotinas de segurança e disciplina operacional
Nos últimos 10 dias do plano, a meta é consolidar regras simples que sustentem o novo fluxo. Segurança e disciplina operacional precisam sair do discurso e entrar na rotina visível do estoque. Isso envolve definir áreas de circulação, pontos de parada, locais permitidos para staging, regras de uso dos equipamentos e critérios para armazenagem temporária.
Um checklist diário de abertura ajuda a manter o padrão. Ele pode incluir verificação de corredores livres, condição do piso, disponibilidade dos equipamentos, integridade dos pallets e sinalização visível. Essa prática reduz a dependência de memória individual e antecipa problemas antes do pico operacional do dia.
Treinamento curto e frequente funciona melhor do que ações esporádicas longas. Reuniões de 10 a 15 minutos por turno, focadas em uma regra específica, melhoram adesão e fixação. O conteúdo deve ser prático: como posicionar carga, como evitar cruzamento de fluxo, quando retirar material de corredor, quem autoriza exceções. Processo bom é processo entendido por quem executa.
Ao fim de 30 dias, o estoque não estará perfeito, mas já deve operar com mais previsibilidade. O resultado esperado é redução de percurso, menos improviso, melhor uso do espaço e queda em riscos operacionais. A partir daí, o trabalho passa a ser de melhoria contínua: revisar endereçamento, ajustar equipamentos, acompanhar indicadores e corrigir desvios antes que se transformem em rotina.