Fluxo de estoque sem fricção depende menos de velocidade isolada e mais de previsibilidade operacional. Quando materiais circulam com rota definida, endereçamento consistente e regras claras de movimentação, o resultado aparece em três frentes: menos tempo de procura, menos retrabalho e menor exposição a avarias e acidentes. Em operações de pequeno e médio porte, esses ganhos costumam vir de ajustes simples, mas tecnicamente bem executados.
O erro mais comum é tratar o estoque como área de apoio, quando ele funciona como elo entre compras, recebimento, armazenagem, separação e expedição. Se esse elo falha, o impacto se espalha: pedidos saem atrasados, operadores percorrem distâncias desnecessárias, inventários perdem confiabilidade e a gestão passa a decidir com base em números distorcidos. Controle e agilidade não competem entre si; na prática, um sustenta o outro.
Há também um ponto financeiro direto. Cada minuto gasto em deslocamentos improdutivos aumenta custo por pedido, reduz capacidade diária e pressiona horas extras. Em armazéns com layout improvisado, é comum encontrar itens de alto giro longe da área de separação, corredores obstruídos e posições sem padrão visual. Isso cria uma operação reativa, dependente de pessoas experientes para “saber onde está tudo”, em vez de um processo replicável.
A solução começa com diagnóstico objetivo: onde ocorrem filas, quantos toques cada item recebe, quanto tempo se perde em conferência, qual é a taxa de ocupação útil e onde estão os riscos de segurança. A partir daí, o fluxo de materiais deixa de ser um conjunto de tarefas soltas e passa a ser desenhado como processo. Esse redesenho é o que acelera operações sem abrir mão do controle.
Por que o fluxo de materiais define a produtividade
Produtividade em estoque não se mede apenas por volume movimentado. O indicador mais relevante é a relação entre recursos consumidos e saídas geradas com qualidade. Dois almoxarifados podem processar a mesma quantidade de pedidos por dia, mas aquele que exige menos deslocamento, menos correção de erro e menos intervenção gerencial opera em nível superior. O fluxo de materiais é a estrutura invisível que determina essa diferença.
Gargalos surgem, em geral, em pontos previsíveis: recebimento sem janela de descarga, conferência feita em área insuficiente, itens sem endereçamento fixo, separação cruzando rotas de reposição e expedição acumulando volumes sem sequência de carregamento. Quando esses pontos não são medidos, a equipe tenta compensar com esforço. O problema é que esforço extra não escala; processo bem desenhado, sim.
Um sinal técnico de fluxo ruim é o excesso de movimentação sem agregação de valor. Se um item é descarregado, colocado em área temporária, movido para outra zona, depois armazenado e mais tarde reposicionado por falta de espaço, a operação está pagando várias vezes pela mesma unidade. Esse fenômeno, conhecido em gestão lean como movimentação desnecessária, corrói produtividade e aumenta risco de avaria.
Outro fator decisivo é a variabilidade. Estoques que dependem de decisões individuais para definir onde guardar, como separar ou qual rota seguir tendem a oscilar muito de turno para turno. Essa irregularidade dificulta previsões, treinamento e gestão por indicadores. Em contraste, um fluxo padronizado reduz dispersão de tempo por tarefa e permite identificar desvios com rapidez.
Gargalos que travam a operação
O primeiro gargalo costuma estar no recebimento. Sem agendamento de doca ou prioridade por tipo de carga, caminhões chegam em sequência aleatória e a equipe alterna entre descarregar, conferir e liberar espaço. Isso gera filas físicas e digitais: notas pendentes, materiais sem entrada no sistema e pallets ocupando corredores. O efeito posterior aparece na armazenagem, que perde ritmo porque a área de staging vira depósito improvisado.
Na separação de pedidos, o gargalo mais recorrente é a rota mal planejada. Operadores caminham em zigue-zague, retornam ao mesmo corredor e disputam espaço com abastecimento interno. Em operações com mix amplo, a ausência de classificação ABC agrava o quadro. Itens de alto giro deveriam estar próximos da área de picking; quando isso não acontece, o tempo por pedido cresce sem que o gestor perceba a causa estrutural.
Há ainda o gargalo informacional. Endereços desatualizados, etiquetas ilegíveis e cadastros inconsistentes forçam conferências manuais repetidas. O operador para, consulta, pergunta, valida e só então move o material. Esse ciclo parece pequeno unitariamente, mas se repete dezenas ou centenas de vezes por turno. O resultado é perda de fluidez e aumento da dependência de colaboradores mais antigos.
Por fim, gargalos de segurança também reduzem produtividade. Corredores estreitos, carga fora do padrão, piso irregular e áreas sem segregação entre pedestres e equipamentos obrigam a operação a trabalhar em ritmo defensivo. Segurança mal resolvida nunca é neutra; ela desacelera, gera interrupções e eleva custo com incidentes e afastamentos.
Layout, endereçamento e distância percorrida
Layout eficiente é aquele que reduz cruzamentos e encurta deslocamentos entre etapas consecutivas. Recebimento deve conversar com conferência; conferência com armazenagem; itens de maior giro com zonas de separação; expedição com staging de carregamento. Quando o desenho físico respeita a sequência do processo, o estoque ganha cadência. Quando não respeita, a equipe passa o dia compensando a arquitetura com esforço operacional.
O endereçamento precisa ser lógico e legível. Modelos alfanuméricos simples, como rua-módulo-nível-posição, funcionam bem desde que sejam visíveis e consistentes em sistema e campo. O objetivo é eliminar ambiguidade. Se dois operadores interpretam um endereço de maneiras diferentes, o estoque já perdeu confiabilidade. Além disso, endereços temporários devem ser exceção controlada, nunca prática permanente.
A distância percorrida por tarefa é um KPI subestimado. Em muitos armazéns, ela pode ser reduzida em 15% a 30% apenas com realocação de SKUs conforme giro e frequência de acesso. Um item de baixo giro armazenado em posição nobre ocupa espaço caro. Já um item muito demandado no fundo do estoque consome tempo todos os dias. O layout deve refletir comportamento real de consumo, não conveniência histórica.
Também vale revisar áreas de apoio. Bancadas de conferência, impressoras, embalagens, coletores e insumos operacionais precisam estar posicionados de forma coerente com o fluxo. Pequenas caminhadas repetidas para buscar etiqueta, stretch ou documento somam horas ao fim da semana. Em gestão de estoque, detalhes físicos têm impacto acumulado relevante.
Métricas que realmente importam
Entre os indicadores mais úteis está o tempo de ciclo por processo: recebimento, put-away, separação, conferência e expedição. Medir apenas o total diário mascara perdas internas. Quando o gestor acompanha o tempo de cada etapa, consegue localizar atrasos com precisão e agir sobre causa, não apenas sobre sintoma. Esse recorte também ajuda a comparar turnos e avaliar treinamento.
Outro KPI central é a acuracidade de estoque. Sem ela, qualquer tentativa de acelerar a operação vira aposta. Acuracidade baixa provoca ruptura falsa, compras desnecessárias, separação frustrada e inventário corretivo. O ideal é cruzar contagem cíclica com análise por classe de item, criticidade e recorrência de erro. Assim, a empresa deixa de tratar divergências como evento isolado e passa a enxergar padrão.
Taxa de ocupação útil merece leitura cuidadosa. Armazém cheio não significa armazém eficiente. Quando a ocupação ultrapassa níveis saudáveis, faltam posições de manobra, aumentam armazenagens temporárias e cresce a chance de bloqueio de corredores. Dependendo do perfil da operação, trabalhar com folga operacional é mais produtivo do que buscar ocupação máxima contínua.
Por fim, monitore produtividade por hora, taxa de erro por pedido, avarias por mil movimentações e incidentes de segurança. Esses indicadores formam um painel equilibrado. Se a produtividade sobe enquanto erros e incidentes também sobem, não houve melhoria real; houve transferência de custo para outra etapa. O objetivo é fluxo estável, rápido e seguro ao mesmo tempo.
Movimentação eficiente no dia a dia
Na rotina do almoxarifado, eficiência não significa usar o equipamento mais robusto disponível, e sim o recurso adequado para cada tarefa. Operações de baixa e média intensidade, com percursos curtos, pallets padronizados e áreas internas controladas, podem ganhar agilidade com soluções simples de movimentação. Nesses cenários, a escolha correta do equipamento reduz tempo de resposta e melhora a organização do trabalho.
Quando a movimentação é frequente, mas não exige grandes elevações ou longas distâncias, a padronização de rotas e equipamentos tem efeito imediato. A equipe deixa de improvisar, as áreas de passagem ficam mais previsíveis e o abastecimento interno passa a ocorrer sem interromper outras atividades. Essa previsibilidade é especialmente útil em almoxarifados que atendem produção, manutenção ou separação fracionada.
O ponto técnico central é alinhar capacidade de carga, tipo de piso, largura de corredores e volume diário de movimentações. Equipamento incompatível com o ambiente gera lentidão e risco. Equipamento superdimensionado aumenta custo e ocupa espaço. A análise precisa considerar o fluxo real, não apenas a especificação nominal do item movimentado.
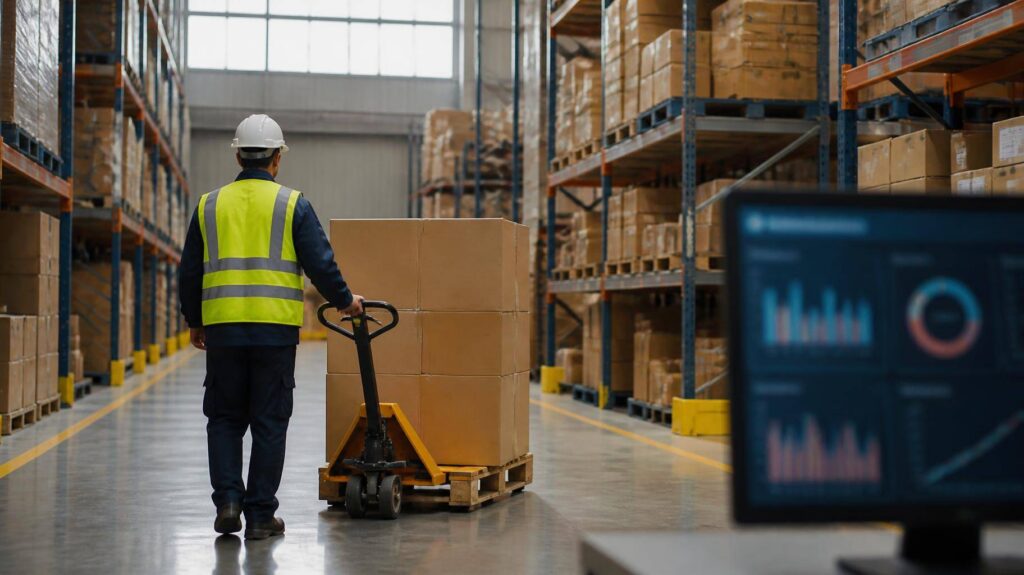
Nesse contexto, a empilhadeira manual costuma ser uma alternativa funcional para operações que precisam deslocar pallets com controle, baixo custo operacional e manutenção simplificada. Ela faz sentido quando o desenho do processo favorece trajetos curtos, boa ergonomia e baixa complexidade de elevação, servindo como apoio eficiente em recebimento, abastecimento interno e organização de áreas de estoque.
Quando o equipamento certo reduz atrito
A principal vantagem de um equipamento manual está na disponibilidade imediata. Em muitas operações, o operador perde mais tempo esperando recurso livre do que executando a tarefa em si. Quando há um equipamento simples, dedicado a rotinas de curta distância, o fluxo ganha continuidade. Isso reduz microparadas e evita acúmulo de volumes em pontos intermediários.
Outro benefício é a facilidade de treinamento. Em ambientes com rotatividade moderada ou equipes multifuncionais, equipamentos de operação direta ajudam a acelerar a curva de aprendizado. Isso não elimina a necessidade de orientação formal sobre uso seguro, capacidade e inspeção prévia, mas reduz a complexidade operacional comparada a alternativas motorizadas em tarefas básicas.
Há também ganho de organização visual. Quando a operação define quais tipos de movimentação serão feitos com cada recurso, fica mais fácil desenhar rotas, áreas de espera e prioridades. O equipamento deixa de ser um item genérico disponível no pátio e passa a integrar o método de trabalho. Essa clareza reduz conflitos de uso e melhora a disciplina operacional.
Do ponto de vista econômico, a análise deve ir além do preço de aquisição. Considere manutenção, disponibilidade, tempo de parada, consumo energético quando aplicável e aderência ao processo. Em muitos almoxarifados, um recurso simples e bem encaixado no fluxo entrega retorno mais rápido do que soluções mais sofisticadas, porém subutilizadas.
Segurança operacional sem perder ritmo
Velocidade sem padrão de segurança cria interrupções, danos e retrabalho. Por isso, a movimentação diária precisa obedecer a regras objetivas: limite de carga, inspeção visual no início do turno, verificação de rodas e garfos, rotas desobstruídas e segregação de pedestres. O ganho de produtividade aparece justamente porque a operação para menos por falhas evitáveis.
A ergonomia também merece atenção. Força excessiva para iniciar deslocamento, pisos com desnível e pallets danificados aumentam esforço físico e reduzem cadência ao longo do turno. Em vez de cobrar rapidez do operador, o gestor deve atacar a causa mecânica do atrito. Ajustes de piso, padronização de pallets e revisão de corredores entregam resultado mais consistente.
Checklist diário funciona como barreira simples e eficaz. Em menos de dois minutos, a equipe pode validar condição do equipamento, estado da área e eventuais restrições de uso. Quando esse ritual é incorporado à rotina, a empresa reduz improviso e melhora rastreabilidade. Se ocorrer falha, há histórico para análise e correção.
Outro ponto crítico é a convivência entre movimentação e separação. Sempre que possível, defina janelas ou corredores prioritários para cada atividade. Misturar tarefas concorrentes no mesmo espaço aumenta risco de colisão e reduz produtividade de ambos os lados. Segurança operacional, nesse caso, é também desenho inteligente de fluxo.
Plano de ação em 7 dias
Melhorar fluxo de estoque não exige projeto longo para começar. Em sete dias, já é possível criar base sólida de controle e ganho operacional, desde que o plano foque observação de campo, padronização mínima e KPIs simples. O objetivo não é transformar toda a operação em uma semana, mas remover fontes evidentes de atrito e criar disciplina de acompanhamento.
O primeiro princípio do plano é trabalhar com evidência visual. Mapas de rota, etiquetas de endereço, áreas demarcadas e checklists expostos tornam o processo mais fácil de seguir e de auditar. O segundo princípio é limitar mudanças por vez. Alterar layout, WMS, equipe e critérios de armazenagem simultaneamente dificulta medir resultado e aumenta resistência interna.
Também é essencial envolver quem opera. Supervisores e analistas podem desenhar o fluxo no papel, mas só a observação do trabalho real revela desvios, atalhos e perdas recorrentes. Em geral, os melhores ajustes surgem quando a equipe aponta onde perde tempo, onde falta espaço e onde a regra atual não funciona na prática.
A seguir, um roteiro de sete dias que combina diagnóstico rápido com implementação inicial. Ele é adequado para almoxarifados, estoques de apoio à produção e operações de distribuição de menor complexidade, podendo ser expandido depois para projetos mais amplos.
Dia 1 e 2: mapear rotas e pontos de espera
Nos dois primeiros dias, acompanhe fisicamente o trajeto dos materiais desde o recebimento até a expedição ou consumo interno. Registre cruzamentos, retornos, áreas de acúmulo, espera por conferência e deslocamentos sem valor agregado. Faça isso por tipo de item e por faixa de giro, porque o fluxo de um SKU A raramente é igual ao de um SKU C.
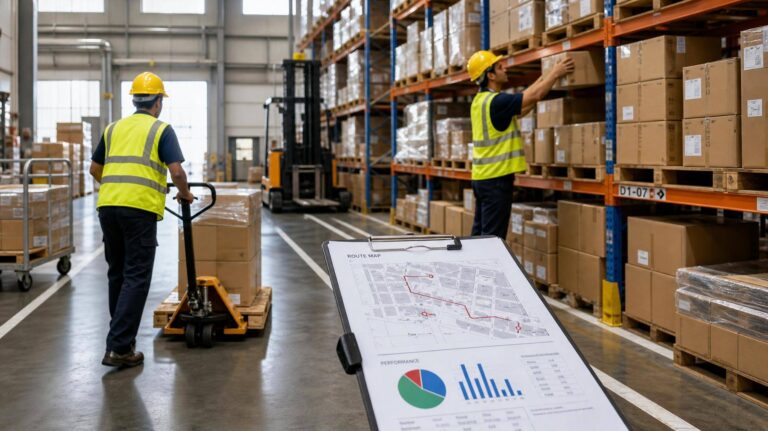
Use um mapa simples da planta e marque as rotas reais, não as rotas teóricas. Em muitos casos, a equipe cria atalhos para contornar obstáculos, e esses atalhos denunciam problemas de layout. Se possível, meça distância média por tarefa e tempo de ciclo observado. Mesmo uma amostra pequena já ajuda a priorizar correções com maior impacto.
Nesse estágio, identifique também pontos de espera. Material parado é sinal de restrição em alguma etapa: falta de espaço, conferência lenta, endereço indefinido ou recurso indisponível. O objetivo não é culpar uma área, e sim localizar onde o fluxo perde continuidade. Cada ponto de espera deve ter causa nomeada e ação correspondente.
Ao fim do segundo dia, consolide uma lista curta de gargalos prioritários. Três a cinco problemas bem definidos são suficientes para iniciar. Exemplo: itens de alto giro longe do picking, falta de padrão para armazenagem temporária, cruzamento entre reposição e separação, ou ausência de identificação visível em determinadas ruas.
Dia 3 e 4: endereçar prateleiras e padronizar
Com os gargalos mapeados, avance para o endereçamento físico. Toda posição utilizável precisa de identificação clara, legível à distância e coerente com o cadastro. Evite códigos longos demais ou lógicas difíceis de memorizar. A simplicidade aumenta adesão e reduz erro de leitura. Se houver áreas temporárias, elas também devem ser nomeadas e controladas.
Em paralelo, reorganize itens por curva de giro e frequência de acesso. Produtos de alta saída devem migrar para posições mais próximas da separação ou consumo. Itens pesados e volumosos precisam respeitar limites estruturais e ergonomia de manuseio. A lógica é reduzir deslocamento e aumentar previsibilidade, sem comprometer segurança.
Padronize também regras de armazenagem: altura máxima, orientação do pallet, critério para fracionados, tratamento de avarias e procedimento para divergência de endereço. Quando cada operador resolve essas situações de um jeito, o estoque acumula exceções. Padrão operacional reduz variabilidade e facilita treinamento.
Se a empresa usa planilha ou sistema simples, aproveite esses dias para alinhar nomenclatura entre campo e cadastro. Diferenças pequenas de descrição ou abreviação geram erros de localização. A consistência entre etiqueta, mapa e sistema é parte central do controle.
Dia 5 a 7: checklists e KPIs de acompanhamento
Nos últimos três dias da primeira semana, formalize checklists curtos para abertura de turno, recebimento, armazenagem e separação. Eles devem caber na rotina sem burocracia excessiva. Um bom checklist evita esquecimento de etapas críticas, como conferência visual, validação de endereço, condição do pallet e liberação da área após movimentação.
Em seguida, defina um painel mínimo de KPIs. Para começar, quatro indicadores bastam: tempo médio de recebimento, tempo médio de separação, taxa de erro por pedido e acuracidade por contagem cíclica. Se houver movimentação interna intensa, inclua também número de reposições pendentes e incidentes de segurança. O segredo está na frequência de leitura, não na quantidade de métricas.
Faça reuniões rápidas de 10 a 15 minutos ao fim do turno para revisar desvios e ajustar o dia seguinte. Esse ritual cria aprendizado operacional contínuo. Se o tempo de separação subiu, investigue rota, falta de item, congestionamento ou erro de endereço. A resposta precisa ser específica e acionável.
Ao concluir o sétimo dia, a operação talvez ainda não esteja otimizada, mas já terá três ativos valiosos: visibilidade sobre o fluxo real, padrão mínimo de execução e indicadores para sustentar melhoria contínua. É isso que permite acelerar sem perder controle. Em estoque, consistência operacional costuma gerar mais resultado do que mudanças grandes e pouco sustentáveis. Para mais detalhes sobre como operar sem gargalos e aumentar a produtividade, confira este artigo.