Expedição lenta raramente é um problema de esforço da equipe. Na maior parte dos armazéns, o atraso nasce de um desenho ruim do estoque: corredores que cruzam fluxos opostos, itens de alto giro longe da área de separação, endereçamento inconsistente e excesso de movimentação sem valor. Quando o operador anda mais do que separa, a operação perde ritmo, aumenta erros e transforma picos de demanda em gargalos recorrentes.
O ponto técnico central é simples: produtividade logística depende de fluxo. Isso significa reduzir deslocamentos, encurtar ciclos de coleta, evitar remanuseio e criar uma circulação previsível entre recebimento, armazenagem, separação e expedição. Em operações pequenas e médias, melhorias de layout e método costumam gerar ganho mais rápido do que a compra imediata de tecnologia complexa.
Há um padrão comum em estoques desorganizados: decisões foram tomadas por conveniência momentânea. Um pallet ficou “temporariamente” perto da doca, um item de baixo giro ocupou posição nobre, a área de devoluções virou pulmão improvisado e, em poucas semanas, o mapa operacional deixou de refletir a demanda real. O resultado aparece em indicadores conhecidos: aumento do tempo por pedido, fila interna, ruptura de endereço e expedição concentrada no fim do turno.
Reorganizar o estoque com foco em expedição exige três frentes integradas: revisão do layout e da circulação, adoção de ferramentas simples de alto impacto e implantação de uma rotina de controle para sustentar o novo padrão. Quando essas frentes avançam juntas, o estoque sai do modo reativo e passa a operar com mais previsibilidade.
Fluxo antes de força
Equipes produtivas não compensam um layout ineficiente por muito tempo. Se o operador precisa contornar obstáculos, esperar cruzamento em corredor estreito ou buscar itens em zonas mal distribuídas, qualquer ganho individual desaparece no tempo total do processo. O desenho do fluxo precisa reduzir atrito operacional, não exigir esforço extra para funcionar.
Na prática, isso começa pela leitura da jornada física do pedido. Um item entra, é armazenado, reposto, separado, conferido e expedido. Cada etapa deve seguir uma lógica de proximidade e sequência. Quando recebimento e expedição disputam a mesma área, por exemplo, há conflito de circulação. Quando a reposição ocorre no mesmo horário do pico de picking, o estoque cria interferência interna. O gargalo não está em “trabalhar devagar”, mas em fazer atividades concorrentes no mesmo espaço.
Um diagnóstico eficiente pode ser feito com observação direta por dois ou três dias de operação normal. O objetivo é mapear pontos de espera, cruzamentos de rota, áreas de acúmulo e trechos com maior densidade de movimentação. Em muitos casos, desenhar o trajeto dos operadores em uma planta simples já revela desperdícios evidentes. Se o pedido percorre um trajeto em zigue-zague ou volta várias vezes ao mesmo corredor, o layout está impondo custo invisível.
Outro fator decisivo é a separação entre fluxo de pessoas, equipamentos e materiais. Estoques que misturam circulação de conferentes, separadores, abastecedores e volumes em trânsito tendem a perder cadência. A solução não exige uma grande reforma. Faixas de circulação, sentidos únicos em corredores, zonas de staging bem definidas e áreas temporárias delimitadas já reduzem interferência e melhoram a segurança.
Layout e circulação que aceleram a expedição
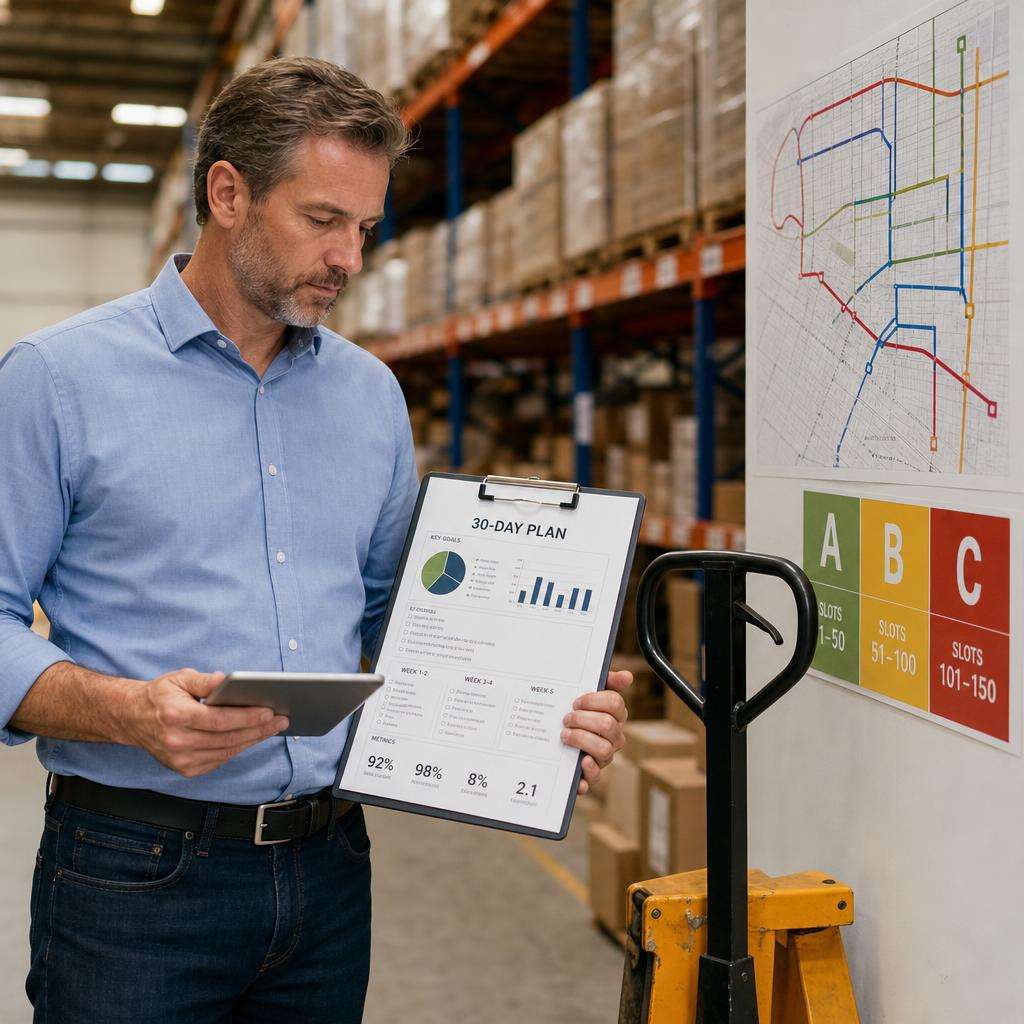
O layout deve ser desenhado a partir da frequência de acesso aos itens, não apenas da disponibilidade de espaço. Produtos de curva A, com alta saída, precisam estar mais próximos da área de picking e da expedição. Itens de curva C, de baixa movimentação, podem ocupar posições mais distantes. Essa lógica reduz o tempo médio de deslocamento por pedido e libera capacidade sem aumentar equipe.
Também é útil separar o estoque entre área de armazenagem e área de separação. Em operações com SKUs recorrentes, manter uma frente de picking abastecida por trás ou por corredores adjacentes evita que o operador retire volumes diretamente do estoque pulmão em toda coleta. Isso reduz congestionamento e melhora a acuracidade, porque o abastecimento passa a ser uma atividade planejada, não improvisada.
A largura de corredores e o sentido da circulação merecem revisão técnica. Corredores demasiadamente estreitos criam espera e manobras excessivas. Corredores largos demais, por outro lado, desperdiçam área útil sem ganho proporcional. O ideal depende do tipo de carga, do equipamento utilizado e da intensidade de tráfego. Em operações enxutas, o simples ajuste de mão única em trechos críticos já reduz conflitos entre abastecimento e separação.
Por fim, a área de expedição precisa funcionar como zona de consolidação, não como depósito temporário. Pedidos prontos não devem competir com mercadorias em conferência ou devoluções. Quando a doca vira área de acúmulo, a expedição perde visibilidade e o carregamento fica sujeito a erros de sequência. A organização da saída precisa considerar staging por rota, transportadora, janela de coleta ou prioridade de SLA.
Ferramentas de baixo custo
Nem todo ganho operacional depende de WMS robusto, automação ou infraestrutura cara. Em muitos estoques, três recursos simples destravam o dia a dia: equipamento adequado para movimentação leve e média, mapa de rotas para separação e slotting baseado em curva ABC. O valor dessas ferramentas está na padronização do trabalho e na redução de decisões improvisadas.
O primeiro ganho vem da movimentação interna. Quando a equipe transporta volumes manualmente por distâncias desnecessárias, o tempo de ciclo sobe e a fadiga aumenta. Em operações com pallets, caixas pesadas ou reabastecimento frequente, a empilhadeira manual costuma ser uma solução prática para reduzir esforço físico, melhorar o posicionamento de cargas e dar mais fluidez ao abastecimento de áreas de picking.
O segundo recurso é o mapa de rotas. Trata-se de definir a sequência ideal de coleta por zona, corredor e endereço, evitando que o operador monte o caminho “na cabeça” a cada pedido. Mesmo sem sistema avançado, uma regra simples de roteirização já reduz deslocamentos redundantes. Em pedidos com múltiplos itens, a ordem de coleta interfere diretamente no tempo de separação e no congestionamento interno.
O terceiro recurso é o slotting ABC, que organiza produtos conforme giro, criticidade e características físicas. Itens de alta demanda e baixo volume devem ocupar posições de acesso rápido. Itens pesados precisam estar em alturas e locais compatíveis com segurança e ergonomia. Itens frequentemente vendidos em conjunto podem ser aproximados. Esse desenho encurta rotas e reduz o número de toques por pedido.
Como aplicar slotting ABC sem complicar
O erro mais comum no slotting é tratar a curva ABC como exercício teórico. O objetivo não é apenas classificar SKUs, mas decidir onde cada item deve ficar para reduzir tempo operacional. A análise deve considerar pelo menos quatro variáveis: frequência de saída, quantidade média por pedido, cubagem e restrições de manuseio. Um item de giro alto, mas volumoso, exige lógica diferente de um item pequeno de mesma frequência.
Uma abordagem prática é dividir os SKUs em três grupos. A curva A reúne os itens mais acessados e deve ocupar a zona mais próxima da separação e expedição. A curva B fica em posições intermediárias, com bom acesso, mas sem ocupar os melhores endereços. A curva C vai para áreas mais distantes, preservando espaço nobre para o que realmente consome tempo da equipe todos os dias.
O slotting também deve ser revisto por sazonalidade. Muitos estoques mantêm o mesmo posicionamento o ano inteiro, mesmo quando a demanda muda por campanha, clima ou calendário comercial. Isso faz com que um item temporariamente crítico continue longe da área de picking, ampliando deslocamentos justamente no período de maior pressão operacional. Uma revisão mensal ou bimestral costuma ser suficiente para operações médias.
Outro ponto relevante é a combinação entre slotting e reposição. Não adianta posicionar bem o item se a frente de picking rompe com frequência. O reabastecimento precisa ser acionado com gatilhos simples, como estoque mínimo por endereço ou janela fixa por turno. Assim, a separação não é interrompida por falta de produto na posição de coleta.
Mapa de rotas e redução de deslocamento
Em estoques sem rota definida, cada separador cria seu próprio método. Isso gera variação de produtividade entre pessoas, dificulta treinamento e aumenta a dependência de operadores experientes. O mapa de rotas corrige esse problema ao estabelecer um padrão de coleta por setor, sentido e prioridade. O benefício aparece tanto na velocidade quanto na previsibilidade.
Uma forma simples de começar é dividir o estoque em zonas numeradas e definir um sentido único de avanço. O operador entra pela zona 1, passa pela 2, 3 e assim por diante, sem retorno desnecessário. Quando o pedido exige itens em várias áreas, a sequência já vem pré-estabelecida. Isso reduz cruzamentos, diminui congestionamento e facilita o balanceamento entre equipes.
Em operações com maior volume, vale separar rotas por perfil de pedido. Pedidos pequenos, com poucos SKUs, podem seguir um circuito rápido. Pedidos complexos, com múltiplos volumes, exigem rota mais estruturada e, às vezes, separação por ondas. O importante é evitar que todos os pedidos disputem o mesmo fluxo da mesma forma. A roteirização deve refletir a natureza da demanda.
O mapa de rotas também melhora a gestão visual. Quando todos conhecem o caminho padrão, desvios ficam evidentes. Se um operador está voltando várias vezes ao mesmo corredor, há indício de problema de endereçamento, ruptura de picking ou falha na lista de separação. O processo passa a ser auditável sem depender de percepção subjetiva.
Plano de 30 dias para reorganizar
Projetos de reorganização falham quando tentam mudar tudo ao mesmo tempo. O caminho mais eficiente é trabalhar em ciclos curtos, com metas objetivas e validação semanal. Em 30 dias, já é possível reestruturar boa parte do fluxo se o plano combinar diagnóstico, piloto, ajuste e padronização.
Na primeira semana, o foco deve ser medir o estado atual. Registre tempo médio de separação por pedido, distância percorrida por rota, taxa de erro de expedição, ocupação da área de staging e quantidade de reabastecimentos urgentes. Faça também um mapa simples do layout real, incluindo áreas improvisadas. Sem essa linha de base, qualquer percepção de melhora fica frágil.
Na segunda semana, execute mudanças de alto impacto e baixa complexidade. Reposicione itens de curva A, delimite áreas de circulação, separe staging de expedição e devoluções, sinalize sentidos de corredor e teste uma rota padrão de picking. Escolha uma zona piloto antes de escalar. Isso reduz resistência e permite corrigir detalhes operacionais rapidamente.
Na terceira semana, consolide o que funcionou e ataque a reposição. Defina mínimos de picking, janelas de abastecimento e responsáveis por cada verificação. Se houver equipamento subutilizado ou falta de recurso básico de movimentação, ajuste essa camada agora. O objetivo é impedir que a melhoria de layout seja anulada por ruptura de posição ou transporte interno ineficiente.
Na quarta semana, transforme a solução em rotina. Documente endereçamento, regras de slotting, sequência de rotas, critérios de staging e checklists de abertura e fechamento do turno. Sem padronização, o estoque volta ao estado anterior em poucas semanas, especialmente sob pressão de volume.
Métricas que mostram ganho real
Medir apenas quantidade de pedidos expedidos pode mascarar gargalos. Uma equipe pode expedir muito no fim do dia às custas de horas extras, retrabalho e acúmulo interno. O conjunto de indicadores precisa capturar velocidade, qualidade e estabilidade do fluxo. Isso evita decisões baseadas em impressão.
Os indicadores mínimos para esse tipo de projeto são: tempo médio de separação por pedido, linhas separadas por hora, taxa de erro de expedição, tempo de permanência do pedido na área de staging e percentual de reabastecimentos urgentes. Se possível, acompanhe também ocupação por zona e distância média percorrida por coleta. Esses dados mostram se o layout está realmente reduzindo movimento desnecessário.
Outro indicador útil é a concentração de expedição por faixa horária. Quando a maior parte dos pedidos só sai no fim do turno, há sinal de gargalo acumulado nas etapas anteriores. Após a reorganização, a distribuição tende a ficar mais equilibrada ao longo do dia. Esse é um bom termômetro de fluidez operacional.
As metas devem ser progressivas. Reduzir 10% no tempo de separação nas duas primeiras semanas já pode ser um resultado forte, desde que acompanhado de manutenção ou melhora na acuracidade. Velocidade sem qualidade apenas desloca o problema para a conferência, para o transporte ou para o atendimento ao cliente.
Checklists e rituais rápidos
Manter o novo padrão exige disciplina operacional, não reuniões longas. Checklists curtos no início e no fim do turno são suficientes para preservar o layout, garantir abastecimento e evitar acúmulo fora de endereço. O segredo está na frequência e na objetividade.
Na abertura do turno, vale conferir cinco pontos: corredores livres, staging organizado, posições de curva A abastecidas, devoluções segregadas e equipamentos disponíveis. Essa checagem leva poucos minutos e previne perda de ritmo logo nas primeiras horas. Quando a operação começa limpa, a expedição responde melhor ao volume do dia.
No fechamento, o checklist deve incluir retirada de volumes sem endereço, conferência de áreas temporárias, registro de rupturas, atualização de pendências de reposição e limpeza visual das zonas críticas. Isso impede que o turno seguinte herde problemas invisíveis que, somados, voltam a travar o fluxo.
Além dos checklists, um ritual semanal de 20 minutos com liderança e operação ajuda a sustentar a melhoria. A pauta precisa ser técnica: qual corredor concentrou espera, quais itens mudaram de giro, onde houve reabastecimento urgente e qual ajuste de rota fez sentido. Reunião curta, com dado concreto e decisão prática, tem mais efeito do que revisão genérica de desempenho.
Próximo passo para reorganizar o estoque
Se a expedição está lenta, comece pelo que mais altera o fluxo: reposicione itens de maior giro, desenhe uma rota padrão de separação e elimine áreas improvisadas que competem com staging e circulação. Em seguida, revise os recursos de movimentação e os gatilhos de reposição para sustentar a nova configuração. O ganho mais consistente vem quando layout, método e rotina passam a trabalhar na mesma direção.
Para saber mais sobre como evitar gargalos e otimizar sua operação, leia nosso artigo sobre operações sem gargalos e como desenhar fluxos que multiplicam a produtividade.