Pequenos negócios perdem velocidade quando o material percorre distâncias desnecessárias, cruza rotas de pessoas, espera liberação em pontos de acúmulo e depende de decisões improvisadas a cada movimentação. O efeito aparece em atrasos, retrabalho, avarias, estoque mal posicionado e uso ineficiente da equipe. Organizar o fluxo de materiais não exige uma operação complexa; exige método para reduzir deslocamentos, definir prioridades e transformar movimentação em processo previsível.
Em operações enxutas, o ganho raramente vem de uma única mudança. O resultado costuma surgir da combinação entre layout funcional, rotas curtas, tempos de ciclo medidos e equipamentos compatíveis com a carga e o espaço disponível. Quando esses elementos são ajustados em conjunto, a operação reduz espera, melhora a produtividade por hora e aumenta a capacidade sem contratar mais pessoas ou ampliar a área física.
O ponto técnico central é simples: material parado consome capital, material mal localizado consome tempo e material movimentado sem padrão consome margem. Por isso, a análise do fluxo precisa observar origem, destino, frequência de movimentação, peso, volume, janelas de abastecimento e restrições de circulação. Sem esse diagnóstico, a empresa troca esforço por urgência e passa a operar reagindo ao problema do dia.
Negócios de varejo, distribuição, oficinas, pequenas indústrias e centros de apoio logístico convivem com o mesmo padrão de gargalo: recebimento sem triagem, armazenagem por conveniência, separação com rotas longas e expedição pressionando o restante da operação. A boa notícia é que boa parte desses entraves pode ser eliminada com decisões de baixo custo e padronização disciplinada.
Layout, rotas e tempos de ciclo
O layout deve seguir o fluxo real, não o desenho histórico do imóvel. Em muitos pequenos negócios, a disposição das áreas nasce de improvisos: o estoque ocupa o espaço que sobrou, a conferência acontece perto da porta e a separação usa qualquer corredor disponível. Esse arranjo funciona até o volume crescer. A partir daí, surgem cruzamentos, espera por passagem e movimentações duplicadas. O primeiro ajuste técnico é posicionar áreas de maior giro mais próximas entre si: recebimento, conferência, armazenamento de giro alto e expedição.
Uma regra prática ajuda bastante: itens de alta frequência devem exigir o menor número possível de toques. Se um produto entra, é descarregado, levado ao fundo, retornado para separação e depois reposicionado para expedição, a operação está pagando quatro vezes pela mesma movimentação. Em operações enxutas, o ideal é reduzir toques e encurtar o caminho entre entrada e saída. Isso vale tanto para caixas leves quanto para pallets ou cargas fracionadas.
As rotas internas precisam ser definidas como se fossem microprocessos logísticos. Não basta dizer que “o material vai para o estoque”. É necessário especificar por onde ele entra, onde aguarda conferência, em qual sequência é armazenado e qual caminho segue até a expedição ou abastecimento interno. Quando a rota não é formalizada, cada operador cria um atalho diferente. O resultado é tráfego irregular, risco maior de colisão e tempo de deslocamento imprevisível.
Corredores também merecem análise técnica. Corredor largo demais desperdiça área; estreito demais gera bloqueio, manobras excessivas e lentidão. Em pequenos armazéns, um erro comum é usar o mesmo corredor para abastecimento, separação e retorno de materiais vazios. Isso cria sobreposição de fluxos. Separar sentido de ida e volta, quando o espaço permitir, ou definir janelas de uso por atividade já reduz congestionamento sem investimento alto.
Tempo de ciclo é outro indicador decisivo. Ele mede quanto tempo uma tarefa leva do início ao fim: receber, conferir, guardar, separar, reabastecer ou expedir. Pequenas empresas raramente monitoram esse dado com disciplina, e por isso não enxergam gargalos recorrentes. Quando o tempo médio de separação aumenta, por exemplo, o problema pode não estar na equipe, mas na distância entre posições, na falta de endereçamento ou no excesso de procura manual.
Uma medição simples já produz clareza. Cronometre 20 movimentos reais de uma mesma tarefa e separe o tempo em quatro blocos: deslocamento, busca, manuseio e espera. Em muitos casos, o deslocamento e a busca representam mais de 60% do ciclo. Isso indica que o ganho não virá de “trabalhar mais rápido”, mas de reorganizar posições, reduzir trajetos e tornar a localização visual. Esse tipo de leitura muda a qualidade da decisão operacional.
Outro ponto crítico é o lote de movimentação. Levar pouco material por viagem aumenta o número de deslocamentos. Levar demais cria risco ergonômico, avaria e lentidão na manobra. O equilíbrio depende do perfil da carga e da ferramenta usada. Para caixas pequenas, consolidar pedidos por zona pode ser mais eficiente. Para cargas paletizadas, o foco deve ser reduzir remanejamentos intermediários. O lote ideal é aquele que diminui viagens sem comprometer segurança e fluidez.
Por fim, o fluxo precisa ser visível. Sinalização de áreas, marcação de solo, identificação de posições e regras claras de prioridade reduzem decisões improvisadas. Operação enxuta não significa operar no limite do improviso; significa eliminar desperdício por meio de padrão. Quando qualquer pessoa entende para onde cada material vai, onde ele espera e quem assume a próxima etapa, o processo deixa de depender de memória individual.
Soluções de baixo investimento
Equipamentos e ajustes que aceleram
Nem todo ganho operacional exige automação ou grandes compras. Em pequenos negócios, o retorno mais rápido costuma vir de soluções simples que atacam o tempo perdido entre coleta, transporte interno e posicionamento da carga. Equipamentos adequados reduzem esforço físico, aumentam regularidade e permitem que a equipe mantenha ritmo estável ao longo do dia. A escolha correta depende menos de sofisticação e mais de aderência ao tipo de material e ao espaço disponível.
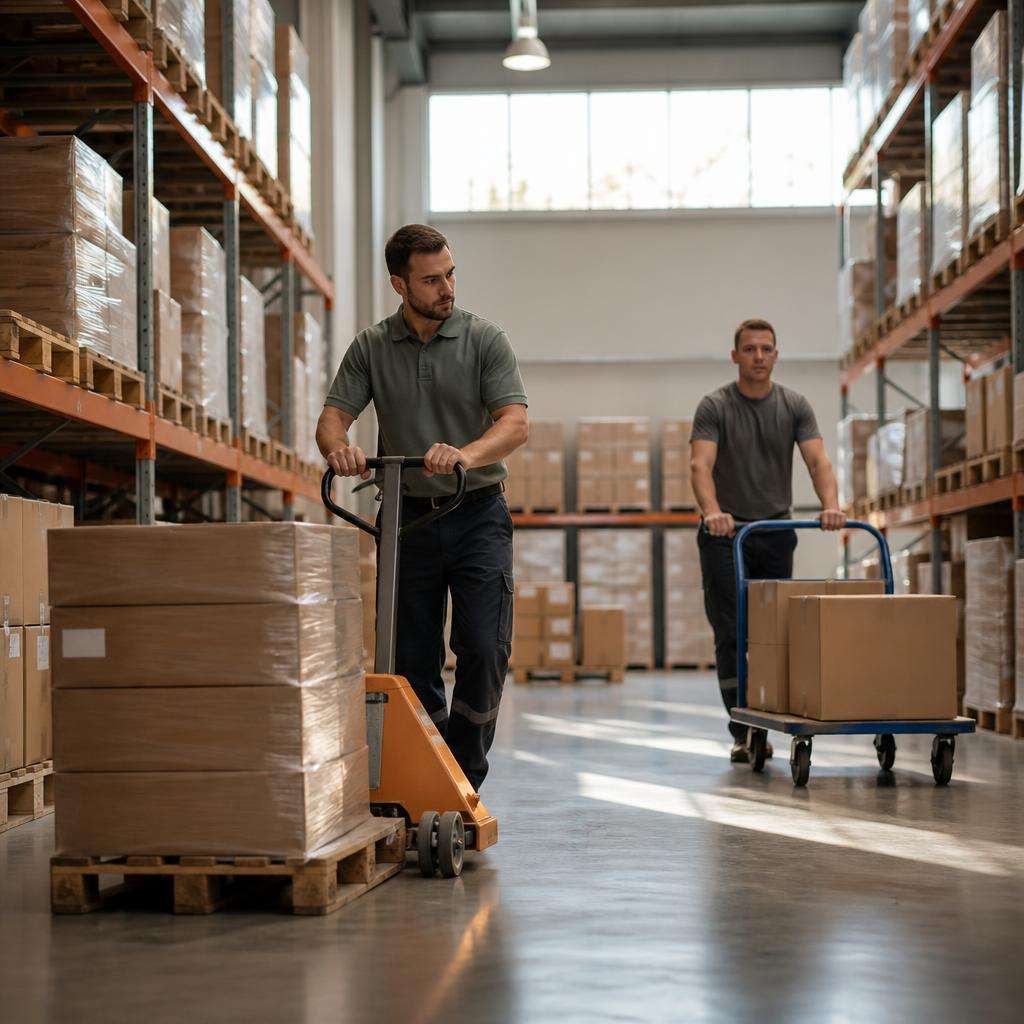
Carrinhos plataforma são um exemplo claro. Para volumes fracionados, caixas, insumos e pedidos multirreferência, eles reduzem o número de viagens e melhoram a ergonomia. O erro comum é usar modelos sem considerar piso, capacidade de carga e raio de giro. Rodas inadequadas elevam o esforço, fazem ruído, travam em irregularidades e aumentam o tempo de deslocamento. Em áreas pequenas, o carrinho precisa combinar capacidade com manobrabilidade, ou ele se transforma em mais um obstáculo.
Ajustes de corredores também entregam ganhos relevantes. Muitas operações mantêm corredores ocupados por sobras, embalagens vazias, devoluções e materiais sem endereço definido. Esse acúmulo reduz a largura útil de circulação e obriga desvios constantes. Uma revisão semanal de corredor livre, associada à criação de áreas específicas para quarentena, devolução e descarte, costuma gerar impacto imediato. O objetivo é preservar o corredor como via de fluxo, não como extensão de armazenagem.
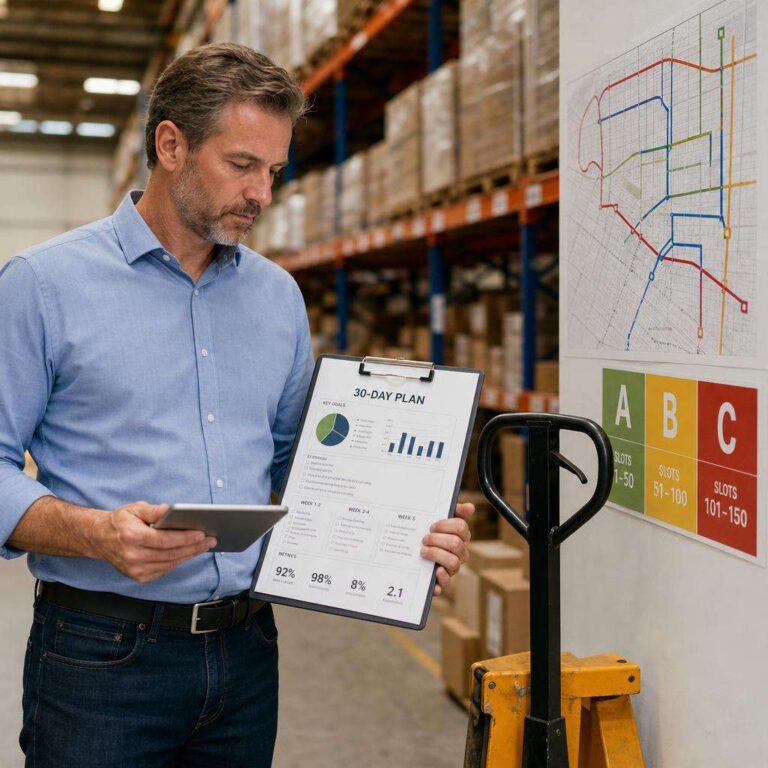
Outro ajuste barato é reposicionar itens de alto giro. Produtos com maior frequência de coleta devem ficar entre a altura de alcance confortável e a menor distância possível da área de saída. Isso reduz fadiga, acelera a separação e diminui erros. Itens de baixa demanda podem ocupar posições menos nobres. Essa lógica ABC, mesmo aplicada de forma simples, melhora o desempenho sem mexer em toda a estrutura física.
Quando a operação lida com pallets, volumes pesados ou abastecimento interno mais intenso, a empilhadeira manual se destaca como alternativa de baixo investimento para elevar produtividade com controle. Ela atende bem cenários em que a empresa precisa movimentar e posicionar cargas com mais precisão, mas ainda não justifica equipamentos motorizados de maior custo. A recomendação técnica é avaliar capacidade nominal, altura de elevação, tipo de roda, qualidade do piso e frequência diária de uso antes da compra.
Há um erro recorrente na adoção de equipamentos: comprar pela capacidade máxima e ignorar o contexto operacional. Um equipamento robusto demais para corredores estreitos ou para cargas leves frequentes pode piorar a fluidez. O inverso também é problemático: solução subdimensionada gera fila, desgaste prematuro e risco de segurança. O critério deve considerar carga média, pico de uso, distância percorrida, largura de manobra e necessidade de armazenamento vertical.
Padronizar o ponto de coleta e entrega também reduz tempo. Em vez de cada setor deixar materiais “onde der”, crie zonas fixas de staging com limite visual de volume. Isso ajuda a equipe a identificar excesso, priorizar retirada e evitar que o material bloqueie circulação. A prática é comum em operações mais maduras porque simplifica o handoff entre etapas. Em pequenos negócios, ela funciona ainda melhor, pois reduz dependência de comunicação informal.
Por último, vale tratar manutenção e inspeção como parte da produtividade. Carrinhos com rodas desgastadas, pallets danificados, pisos irregulares e equipamentos sem revisão aumentam o ciclo de movimentação e elevam o risco de avaria. O custo invisível disso aparece em segundos perdidos por viagem, multiplicados por dezenas ou centenas de movimentos por semana. Rotina de inspeção curta, com checklist visual, evita que a operação normalize perdas pequenas que somadas viram gargalo estrutural.
Plano prático em 5 passos
Mapear, testar e padronizar em 7 dias
O primeiro passo é mapear o fluxo atual sem tentar corrigir nada no mesmo momento. Durante um ou dois dias, observe e registre origem, destino, distância aproximada, tempo gasto, pontos de espera e número de toques por material. Faça isso nas rotinas mais críticas: recebimento, guarda, separação e expedição. O objetivo não é produzir um diagrama sofisticado, mas capturar a operação real. Mapa simples em papel, planilha ou quadro já resolve, desde que mostre onde o tempo está sendo consumido.
No segundo passo, classifique os gargalos por impacto e frequência. Um bloqueio que ocorre dez vezes por dia merece prioridade maior do que um problema raro, mesmo que ambos sejam incômodos. Use três critérios: minutos perdidos, número de pessoas afetadas e risco operacional. Com isso, a empresa evita atacar sintomas periféricos e concentra energia no que trava a capacidade. Em muitos casos, os dois maiores gargalos respondem por boa parte da lentidão geral.
O terceiro passo é redesenhar o fluxo futuro com mudanças mínimas e testáveis. Aqui entram decisões como inverter posições de itens de alto giro, criar rota única de abastecimento, definir área de staging, separar devoluções, liberar corredores e escolher o equipamento adequado para a carga predominante. O desenho precisa caber na realidade da empresa. Se a proposta exigir obra, software complexo ou parada longa, a chance de execução cai. O foco deve ser melhoria operacional com implementação rápida.
No quarto passo, rode um teste controlado por 48 horas. Escolha um turno, uma área ou uma família de produtos para validar o novo fluxo. Meça novamente os tempos de ciclo e compare com a linha de base. Observe também efeitos colaterais: fila em outro ponto, dificuldade de acesso, aumento de manobras ou confusão na identificação das posições. Teste bom não é o que confirma a ideia inicial; é o que revela com clareza o que funciona e o que precisa ajuste antes da padronização.
O quinto passo é formalizar o padrão. Isso inclui definir rota, responsável, ponto de coleta, ponto de entrega, sequência da atividade e regra para exceções. Registre em instrução simples, com linguagem direta e apoio visual. Em pequenos negócios, padrão extenso demais não é consultado. O material precisa ser objetivo, afixado no local e reforçado na rotina. Quando o processo muda e ninguém documenta, a operação volta rapidamente ao estado anterior.
Uma agenda de 7 dias é viável se houver disciplina. Dia 1 e 2 para observação e medição. Dia 3 para priorização dos gargalos. Dia 4 para redesenho do fluxo. Dia 5 e 6 para teste controlado. Dia 7 para ajuste final e padronização. Esse ritmo funciona porque evita análise excessiva e obriga a empresa a transformar dados simples em decisão operacional. O ganho costuma aparecer primeiro na redução de deslocamentos e na melhora da previsibilidade.
Para sustentar o resultado, acompanhe poucos indicadores, mas de forma semanal. Os mais úteis para pequenos negócios são: tempo médio de separação, tempo de guarda, número de movimentações por pedido, percentual de corredor livre, taxa de avaria e pedidos expedidos no prazo. Se o indicador piora, investigue a causa no processo, não apenas no comportamento da equipe. A gestão enxuta depende de rotina de revisão curta e correção rápida.
Quando o fluxo de materiais é tratado como processo e não como tarefa acessória, a empresa ganha capacidade sem inflar estrutura. Menos deslocamento, menos espera e menos improviso significam mais produtividade por metro quadrado e por hora trabalhada. Para pequenos negócios, esse é um dos caminhos mais consistentes para crescer com controle operacional, preservar margem e entregar com regularidade.
Para mais detalhes sobre otimização de fluxos de armazém, consulte estratégias práticas para reduzir gargalos e imprevistos.