Adicionar pessoas, máquinas ou software antes de entender o fluxo costuma ampliar desperdícios já existentes. O efeito aparece em filas maiores, retrabalho mais caro e decisões tomadas com base em urgência, não em capacidade real. Organizar processos com menos atrito exige observar como a demanda entra, por onde o trabalho circula, onde para e por que volta.
Na prática, equipes produtivas não são as que operam no limite o tempo todo, mas as que mantêm cadência previsível. Quando o processo é visível, fica mais fácil reduzir espera, nivelar carga e proteger o time contra interrupções desnecessárias. Esse ajuste melhora prazo, qualidade e uso de recursos sem depender, de início, de investimento alto.
O ponto central é simples: velocidade sustentável vem de fluxo estável. Para isso, três perguntas resolvem boa parte do diagnóstico. Qual é o tempo total entre entrada e entrega? Quanto trabalho está aberto ao mesmo tempo? Em qual etapa a capacidade fica abaixo da demanda? Essas respostas orientam mudanças com impacto direto no throughput.
Ao longo deste guia, o foco será operacional. Você verá como princípios de Lean, mapeamento de processos e métricas de capacidade revelam gargalos; como isso se aplica à logística interna; e como transformar análise em execução com um plano de 30 dias baseado em padronização, gestão visual e melhoria contínua.
Lean não é um pacote de ferramentas isoladas. É um sistema de gestão orientado a remover atividades que consomem tempo, espaço, energia ou atenção sem aumentar valor para o cliente interno ou externo. Em operações administrativas e industriais, os desperdícios mais frequentes são espera, movimentação excessiva, processamento redundante, estoques intermediários e defeitos.
Quando a empresa reage à lentidão contratando mais gente ou comprando mais ativos, ela pode aumentar a capacidade local de uma etapa e, ao mesmo tempo, piorar o fluxo global. Um setor acelera, outro não acompanha, e o resultado é WIP acumulado. O excesso de trabalho em progresso esconde problemas, alonga lead time e reduz previsibilidade.
Por isso, a análise deve começar pelo sistema, não por departamentos isolados. Um processo só é rápido quando as transições entre etapas funcionam bem. Handoffs mal definidos, prioridades concorrentes e critérios de entrada ambíguos criam atrito operacional. O trabalho anda pouco, mas parece que todos estão ocupados. Esse é um sinal clássico de baixa eficiência de fluxo.
O princípio técnico é otimizar a vazão do todo. Em vez de medir apenas ocupação de recursos, vale medir quantas unidades completas saem por período com qualidade aceitável. Essa mudança de lente evita decisões que melhoram indicadores locais, mas pioram o desempenho final da operação.
Mapeamento de processos com foco em gargalos
Mapear processos não significa desenhar fluxogramas extensos para documentação estática. O objetivo é tornar visível a sequência real do trabalho, incluindo esperas, aprovações, retrabalhos, transportes e exceções. Um bom mapeamento mostra o processo como ele acontece, não como deveria acontecer no procedimento formal.
Uma abordagem prática é registrar cinco elementos por etapa: entrada, responsável, tempo de execução, tempo de espera e taxa de erro ou retrabalho. Com isso, é possível separar tempo de toque de tempo de fila. Em muitos ambientes, a execução leva minutos, mas a espera entre etapas consome dias. É nessa diferença que surgem as melhores oportunidades de ganho.
O gargalo quase nunca é apenas a etapa mais lenta. Ele pode estar em uma regra de priorização confusa, em lotes grandes demais, em dependências de aprovação ou em janelas de atendimento restritas. Mapear exceções também importa. Se 20% dos casos desviam do fluxo padrão e exigem retrabalho, esse desvio pode estar consumindo capacidade crítica.
Um cenário comum ajuda a ilustrar. Em um processo de separação e expedição, o picking é rápido, mas os pedidos aguardam conferência em lotes fechados a cada duas horas. A equipe acredita que o problema está na separação. O mapa revela outra causa: política de conferência por lote. Ao reduzir o lote e criar fluxo mais contínuo, o lead time cai sem aumento de equipe.
Métricas que expõem capacidade real
Três métricas merecem prioridade: lead time, WIP e ritmo. Lead time mede o tempo total da entrada à entrega. WIP mede quantos itens estão em andamento. Ritmo, ou throughput, mede quantas unidades são concluídas por período. Juntas, elas mostram se a operação é rápida, estável e previsível.
Essas métricas se conectam de forma direta. Quando o WIP sobe sem aumento proporcional de throughput, o lead time tende a crescer. Em termos simples, mais trabalho aberto não significa mais entrega. Muitas vezes significa mais troca de contexto, mais fila e mais atraso. Limitar WIP é uma das alavancas mais eficientes para reduzir atrito.
Outra métrica útil é o takt ou ritmo exigido pela demanda. Se o cliente precisa de 240 unidades por turno de 480 minutos, o sistema precisa entregar uma unidade a cada 2 minutos, em média. Comparar esse ritmo com o tempo de ciclo de cada etapa ajuda a localizar onde a capacidade está abaixo da necessidade.
Também vale medir variabilidade. Duas operações com a mesma média de tempo podem ter desempenhos muito diferentes se uma delas oscila bastante. Alta variabilidade gera fila. Por isso, padronização e sequenciamento importam tanto quanto velocidade. Capacidade sem estabilidade cria picos, ociosidade e urgências artificiais.
Como usar os dados para decidir melhor
Dados operacionais só geram resultado quando apoiam decisões específicas. Se o lead time está alto, a primeira investigação deve apontar onde o trabalho espera mais. Se o throughput é baixo, a pergunta é qual restrição limita a saída do sistema. Se o WIP está inflado, a ação é rever políticas de entrada, prioridades e tamanho de lote.
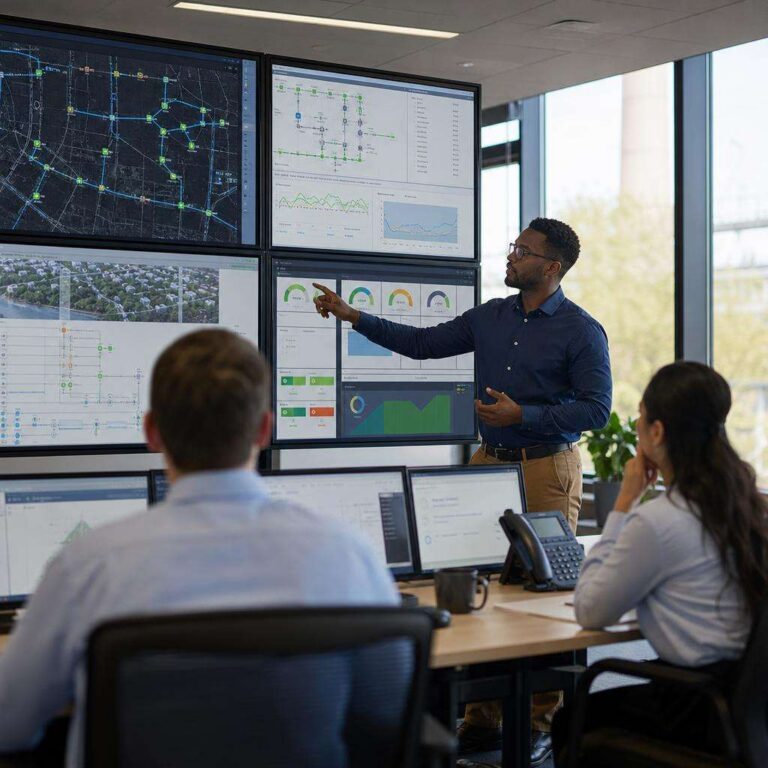
Uma boa prática é construir um quadro simples com demanda diária, capacidade por etapa, fila atual e SLA esperado. Esse painel permite decisões rápidas de sequenciamento. Em vez de empurrar trabalho para todas as áreas, a gestão passa a proteger o gargalo e sincronizar as demais etapas com ele.
Outra aplicação técnica é classificar causas de atraso em três grupos: falta de capacidade, falha de padrão e interferência externa. Essa separação evita respostas genéricas. Se a origem é falta de padrão, treinamento e SOP resolvem mais do que reforço de equipe. Se a origem é interferência externa, talvez o problema esteja na qualidade da entrada ou na governança entre áreas.
Operações maduras revisam essas métricas semanalmente e não apenas no fechamento do mês. O ganho está no ajuste rápido. Pequenas correções em sequência de trabalho, limite de WIP e regras de priorização costumam gerar impacto acumulado superior ao de mudanças pontuais mais caras.
Exemplo aplicado em logística interna
Na logística interna, atrito operacional aparece em deslocamentos longos, cruzamento de rotas, espera por equipamento, docas mal sincronizadas e áreas de estoque que forçam dupla movimentação. O resultado é conhecido: ciclos maiores, risco de incidente mais alto e baixa utilização efetiva dos recursos de movimentação.
O erro frequente é tratar lentidão como problema exclusivo de equipamento. Em muitos casos, a causa está no layout, nas regras de circulação e na lógica de abastecimento. Um veículo mais rápido em um fluxo mal desenhado apenas percorre um caminho ineficiente com mais velocidade. O ganho real vem do redesenho do sistema.
O primeiro passo técnico é medir distâncias, frequência de viagens, pontos de espera e ocupação das rotas. Um spaghetti chart simples já revela trajetos excessivos. Ao cruzar esse mapa com horários de pico e tipos de carga, a equipe identifica conflitos de fluxo, retornos vazios e zonas com baixa segurança operacional.
Em centros de distribuição e fábricas, o redesenho do layout costuma priorizar proximidade entre itens de maior giro e áreas de consumo, corredores com largura compatível ao equipamento, zonas de staging bem delimitadas e endereçamento que reduza busca. Essas mudanças cortam segundos por movimento, que se transformam em horas ao longo da semana.
Redesenho de layout e regras de tráfego
Layout eficiente reduz transporte interno desnecessário. Itens A, de maior giro, devem ficar mais próximos das docas ou das linhas de abastecimento. Materiais com alta correlação de uso podem ser posicionados em áreas adjacentes. Separar fluxos de entrada, armazenagem e expedição diminui cruzamentos e conflitos operacionais.
As regras de tráfego precisam ser explícitas. Sentido único em corredores críticos, pontos de ultrapassagem proibida, áreas exclusivas de pedestres, limites de velocidade e janelas para reabastecimento reduzem interrupções e aumentam segurança. Sem essas regras, o operador toma decisões locais sob pressão, o que amplia variabilidade e risco.
Outro ponto técnico é o tamanho do lote movimentado. Lotes maiores parecem eficientes por viagem, mas podem elevar espera no destino e congestionar áreas intermediárias. Em operações com alta cadência, lotes menores e mais frequentes tendem a estabilizar o fluxo. A escolha depende da distância, da demanda e da capacidade do equipamento.
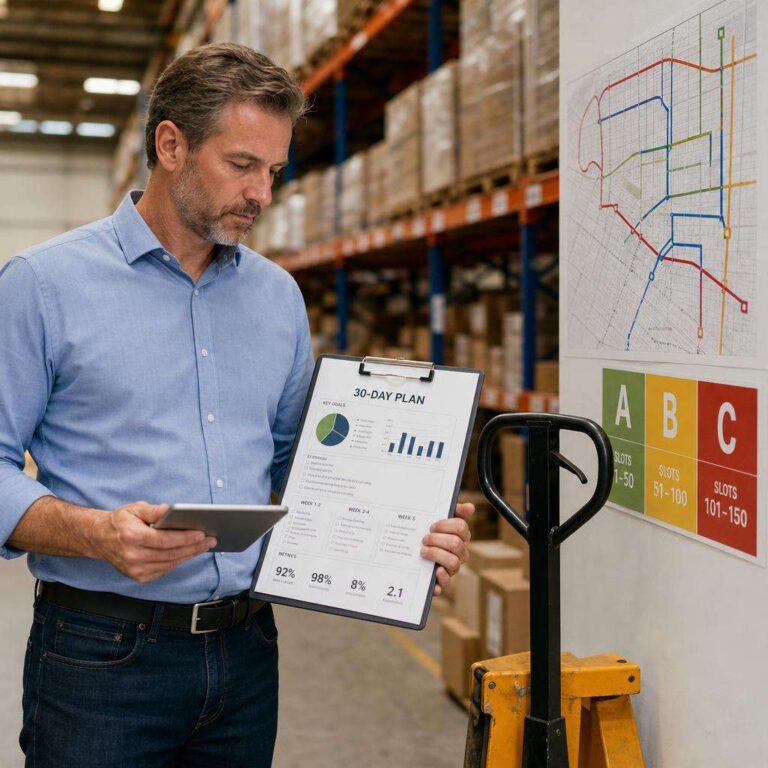
Uma revisão de layout bem feita também considera visibilidade. Sinalização horizontal, identificação de endereços, marcação de áreas de staging e gestão visual de ocupação evitam dúvidas e deslocamentos extras. Quando o operador encontra rápido o ponto de coleta e o ponto de entrega, o ciclo encurta sem esforço adicional.
Quando a empilhadeira elétrica faz diferença
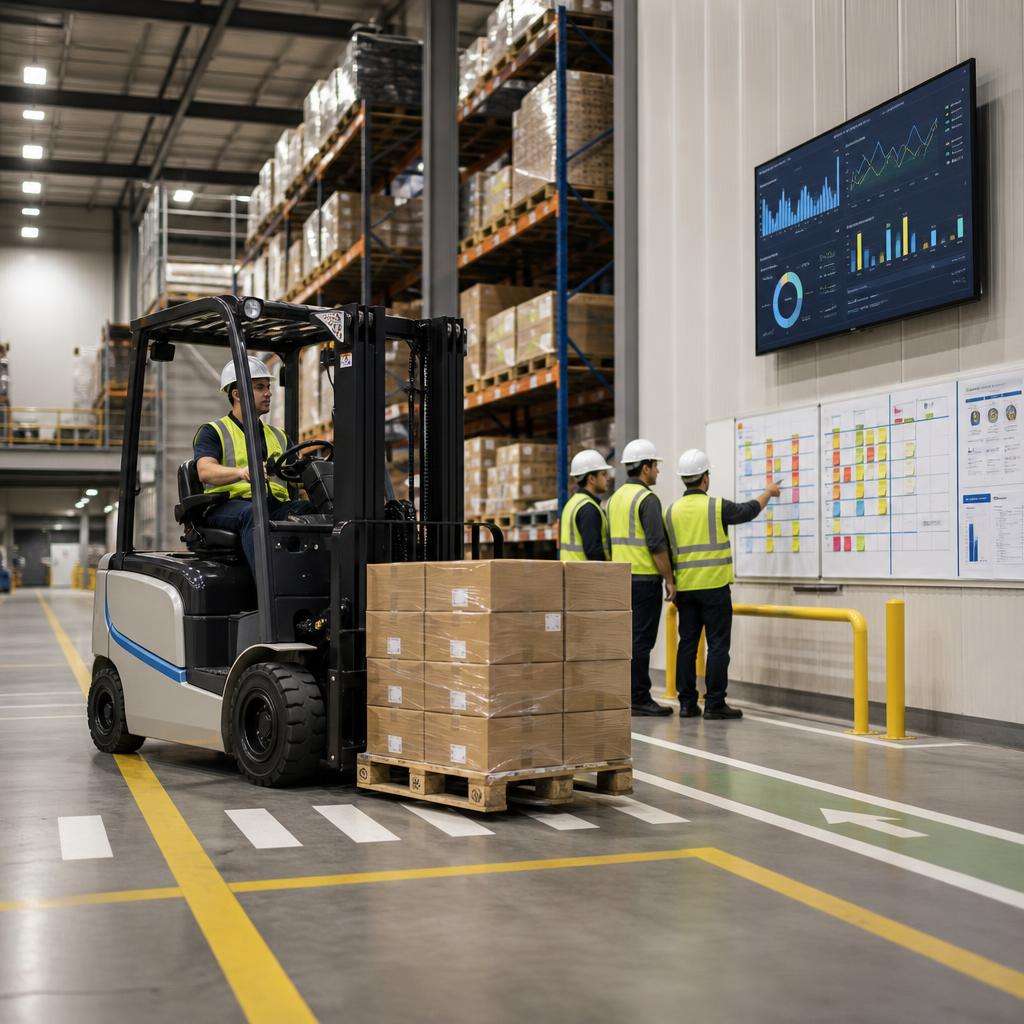
Há cenários em que o redesenho do fluxo pede revisão do meio de movimentação. Em ambientes internos com alta frequência de deslocamento, necessidade de manobras precisas e foco em redução de ruído e emissões locais, a empilhadeira elétrica pode encurtar ciclos e reduzir paradas operacionais. A escolha deve considerar raio de giro, autonomia, capacidade de carga e compatibilidade com piso e corredores.
O ganho não vem apenas do equipamento em si, mas da integração com o processo. Se o layout foi ajustado para rotas curtas e reabastecimento frequente, um equipamento com resposta rápida e boa ergonomia ajuda a manter cadência estável. Em operações com turnos intensos, a estratégia de recarga ou troca de bateria precisa entrar no planejamento para evitar perda de disponibilidade.
Segurança também pesa na decisão. Melhor controle de aceleração, menor ruído e operação mais adequada a áreas internas podem reduzir incidentes e fadiga, desde que a empresa mantenha treinamento, inspeção diária e segregação de tráfego. Equipamento sem disciplina operacional não corrige fluxo ruim.
Um exemplo aplicado: uma área de abastecimento de linha fazia 140 movimentos por turno, com picos de espera no início de cada janela de produção. Após reorganizar o staging, definir rotas fixas e ajustar o meio de movimentação ao perfil interno, o tempo médio por ciclo caiu, a fila na linha diminuiu e o número de interrupções por falta de material recuou. O resultado veio da combinação entre layout, regra e capacidade adequada.
Indicadores para validar o redesenho
Depois da mudança, a validação deve ser objetiva. Monitore tempo de ciclo por viagem, taxa de ocupação do equipamento, distância percorrida por unidade movimentada, incidentes de quase acidente, tempo de espera em docas e nível de serviço para abastecimento interno. Sem esse acompanhamento, o redesenho vira percepção subjetiva.
Vale comparar antes e depois em uma janela curta, como duas semanas equivalentes de operação. Se o throughput subiu, mas o tempo de espera em staging também subiu, a mudança pode ter deslocado o gargalo. Esse tipo de efeito colateral é comum quando uma etapa acelera e a seguinte não absorve o ganho.
Outra métrica relevante é a aderência ao padrão. Se as novas rotas e regras não são seguidas, o problema pode estar em treinamento insuficiente, desenho impraticável ou metas conflitantes. O melhor processo no papel falha quando a operação real encontra incentivos opostos.
Em ambientes maduros, a logística interna passa a operar com revisão contínua de slotting, rotas e janelas de abastecimento. A demanda muda, o mix muda e o fluxo precisa acompanhar. O objetivo não é ter um layout definitivo, mas um sistema capaz de se ajustar com baixa fricção.
Plano de 30 dias para ganhar velocidade
Melhorar processos sem alongar o projeto exige foco. Um plano de 30 dias funciona bem quando combina diagnóstico 80/20, padronização mínima viável, gestão visual e metas semanais de throughput. O princípio é atacar poucos pontos com alto impacto e criar disciplina de revisão curta.
Nos primeiros cinco dias, mapeie o fluxo atual e levante dados básicos: demanda, lead time, WIP, throughput, retrabalho e principais esperas. Não tente medir tudo. Procure os 20% de causas que explicam 80% dos atrasos. Em geral, elas aparecem em filas recorrentes, aprovações concentradas, movimentações redundantes e prioridades alteradas diariamente.
Entre os dias 6 e 10, defina o processo-alvo com o menor número possível de mudanças simultâneas. O erro comum é redesenhar tudo de uma vez. Melhor escolher uma célula, uma linha, uma rota ou um tipo de demanda e testar o novo padrão ali. Isso reduz resistência e acelera aprendizado.
Do dia 11 ao 30, o foco sai do desenho e entra na execução. É nessa fase que SOPs, Kanban, metas semanais e rituais curtos de melhoria contínua sustentam o ganho. Sem rotina de gestão, a operação tende a voltar ao hábito anterior, sobretudo em períodos de pico.
Diagnóstico 80/20 sem excesso de análise
O diagnóstico 80/20 deve responder três questões: onde o trabalho mais espera, onde mais volta e onde mais se acumula. Uma planilha simples com contagem diária já basta para começar. Se 60% do atraso se concentra em duas transições, é ali que o esforço precisa entrar primeiro.
Entrevistas rápidas com operadores e analistas ajudam a validar os dados. Quem executa o processo costuma conhecer atalhos, exceções e perdas invisíveis no relatório. A função da liderança é traduzir esse conhecimento em hipótese testável, não substituir observação por opinião.
Evite projetos longos de diagnóstico. Se após uma semana a equipe ainda discute definição de indicador sem testar nada, o processo de melhoria virou mais uma camada de trabalho. A qualidade do diagnóstico aumenta quando ele é acompanhado por experimentos de baixo risco e medição curta.
Uma forma prática de priorizar é usar uma matriz simples de impacto versus esforço. Itens como reduzir lote, ajustar regra de prioridade, remover aprovação duplicada ou reorganizar staging costumam ter alto impacto e baixo esforço. Comece por eles.
SOPs e Kanban para reduzir variabilidade
SOP não é documento para auditoria apenas. É a melhor forma de estabilizar execução quando descreve sequência, critério de qualidade, tempo esperado e ação em caso de desvio. Um bom SOP cabe na operação real, usa linguagem direta e fica acessível no ponto de uso.
Padronizar não significa engessar. Significa definir a melhor forma conhecida de executar hoje e revisá-la quando os dados mostrarem opção superior. Sem padrão, cada pessoa cria sua própria rotina, a variabilidade aumenta e o treinamento de novos membros fica mais lento e inconsistente.
O Kanban entra para controlar entrada de trabalho e evitar excesso de WIP. Seja em quadro físico ou digital, ele deve tornar visível o estado de cada item, os limites por etapa e os bloqueios. O principal benefício não é estético. É impedir que a operação aceite mais trabalho do que consegue concluir com qualidade.
Quando SOP e Kanban funcionam juntos, a equipe ganha previsibilidade. O padrão reduz variação na execução; o limite de WIP protege a capacidade. Com isso, o lead time tende a cair e os desvios ficam mais fáceis de detectar rapidamente.
Metas semanais e rituais de melhoria
Metas semanais de throughput são mais úteis do que metas genéricas mensais porque permitem correção rápida. Defina poucas métricas: entregas concluídas, lead time médio, WIP máximo e taxa de retrabalho. Cada uma precisa ter dono, frequência de revisão e regra de ação quando sair da faixa.
Os rituais devem ser curtos e operacionais. Um encontro diário de 10 a 15 minutos diante do quadro basta para revisar status, bloqueios e prioridade do dia. Uma reunião semanal de 30 minutos serve para analisar tendência, validar contramedidas e ajustar padrão. Reuniões longas demais consomem a capacidade que deveriam proteger.
Melhoria contínua depende de registrar experimentos. O ideal é documentar problema, hipótese, ação, resultado e próximo passo. Esse histórico evita repetir tentativas que não funcionaram e acelera a disseminação do que deu certo em outras áreas.
Ao fim de 30 dias, a meta não é perfeição. É sair de uma operação reativa para uma operação que enxerga seu fluxo, limita desperdício e melhora por ciclos curtos. Quando isso acontece, a velocidade deixa de depender de esforço extra e passa a ser consequência de um processo melhor desenhado e melhor gerido. Saiba mais sobre como desenhar fluxos que multiplicam a produtividade.