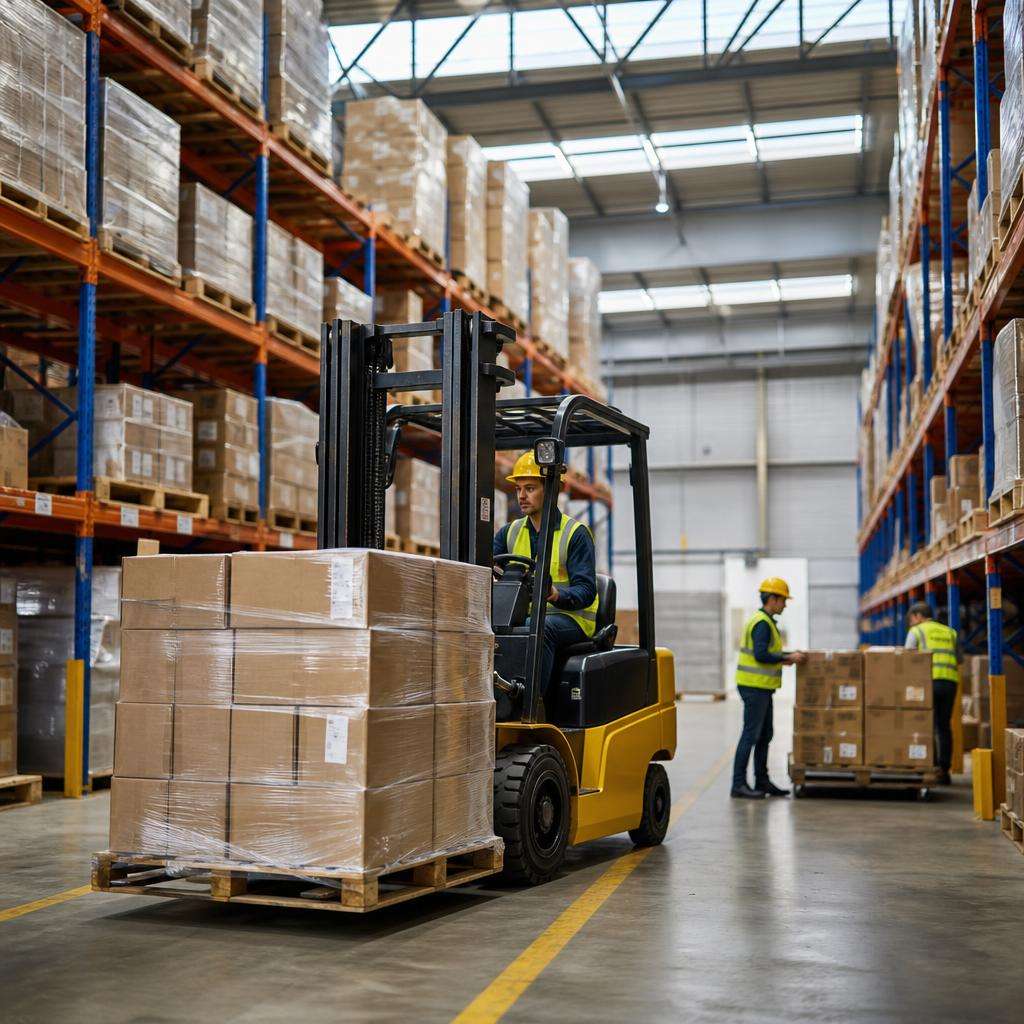
A expedição perde velocidade quando o armazém opera com rotas improvisadas, endereçamento confuso, filas de separação e uso inadequado de equipamentos. O efeito aparece em indicadores conhecidos: aumento do tempo entre picking e carregamento, mais deslocamentos vazios, retrabalho no conferente e ocupação irregular das docas. Uma operação enxuta corrige esses pontos com método, não com esforço extra da equipe.
Na prática, acelerar a expedição depende de três decisões integradas. A primeira é desenhar um layout coerente com o giro dos itens. A segunda é organizar o fluxo para reduzir cruzamentos, espera e movimentação sem valor. A terceira é padronizar a execução para que turnos diferentes entreguem o mesmo resultado, com segurança e previsibilidade.
Quando essas decisões são tratadas de forma isolada, o armazém melhora pouco. Um corredor pode ser alargado, mas continuar congestionado se o abastecimento ocorrer no mesmo horário do picking. Um novo equipamento pode ser adquirido, mas operar abaixo do potencial se o pallet padrão variar demais. O ganho real surge quando layout, fluxo, pessoas e ativos passam a responder ao mesmo desenho operacional.
Esse ajuste não exige, necessariamente, ampliação de área ou investimento elevado. Em muitos centros de distribuição, os maiores avanços vêm de revisão de rotas, reendereçamento por curva ABC, janelas de abastecimento e regras simples de prioridade para separação e carregamento. O objetivo é reduzir o tempo total do pedido dentro do armazém, do recebimento da ordem até a saída na doca.
Os pilares da produtividade no armazém
Fluxo operacional sem cruzamentos
Fluxo eficiente começa com a leitura do caminho real do material. É comum o mapa oficial do armazém indicar uma lógica, enquanto a operação diária segue atalhos criados pela pressão de prazo. O primeiro passo técnico é observar o trajeto de recebimento, armazenagem, reabastecimento, separação, conferência e expedição. Onde há cruzamento entre pessoas, paleteiras e empilhadeiras, há perda de tempo e aumento de risco.
Um desenho robusto separa fluxos por função e por horário. O recebimento não deve disputar o mesmo corredor crítico com a separação de pedidos em horário de pico. O reabastecimento de posições de picking precisa ocorrer em janelas definidas, preferencialmente antes do aumento de ondas de separação. Essa simples disciplina reduz bloqueios e evita que operadores parem a atividade principal para resolver falta de produto na frente de coleta.
Outro ponto técnico é o sentido de circulação. Corredores com mão dupla em áreas de alto volume tendem a gerar espera e manobras desnecessárias. Em muitos casos, a adoção de sentido único, combinada com bolsões de retorno, reduz o tempo por deslocamento e melhora a segurança. O efeito é ainda mais relevante quando a operação trabalha com pallets mistos e necessidade frequente de reposição curta.
Também vale medir deslocamento vazio. Um operador que retorna sem carga após cada missão consome tempo sem agregar valor. Agrupar tarefas por zona, consolidar coletas e planejar missões encadeadas ajuda a elevar produtividade por hora. Em operações mais maduras, isso pode ser acompanhado por WMS ou por planilhas simples com amostragem manual, desde que a disciplina de medição seja mantida.
Layout orientado ao giro e à doca
Layout produtivo não é o que maximiza ocupação cúbica a qualquer custo. É o que equilibra densidade de armazenagem com velocidade de acesso. Produtos de alto giro precisam ficar próximos da área de separação e das docas, reduzindo distância percorrida e tempo de ciclo. Itens de baixa movimentação podem ocupar posições mais altas ou mais distantes, desde que não prejudiquem o acesso eventual.
A curva ABC continua sendo um critério sólido para reorganizar o armazém. Itens A devem estar nas rotas mais curtas e nas posições ergonomicamente mais favoráveis. Itens B ficam em zonas intermediárias. Itens C podem ocupar áreas menos nobres. Esse princípio parece básico, mas muitas operações mantêm endereçamento histórico por conveniência, sem revisar mudanças de demanda, sazonalidade ou mix de clientes.
A relação entre layout e docas merece atenção especial. Se os pedidos são montados longe da área de expedição, a equipe cria um segundo transporte interno que poderia ser evitado. O ideal é que staging, conferência e carregamento estejam organizados para reduzir recuos, remanejamentos e espera por veículo. Em picos, uma área de pulmão bem dimensionada evita que pallets prontos bloqueiem corredores de picking.
Outro erro recorrente é subestimar áreas de apoio, como devolução, avarias, quarentena e consolidação. Quando esses espaços não existem ou são pequenos demais, o material “temporário” ocupa áreas nobres e contamina o fluxo principal. Um layout enxuto não elimina zonas de exceção; ele as define com clareza para impedir que a exceção vire rotina operacional.
Padronização que reduz variação
Sem padrão, a produtividade depende do operador mais experiente. Isso cria uma operação frágil, difícil de escalar e vulnerável a absenteísmo. Padronizar significa definir a melhor sequência de execução para tarefas críticas, documentar essa lógica e treinar a equipe para repeti-la com consistência. O foco deve estar nas atividades com maior impacto em tempo, erro e segurança.
Exemplos práticos incluem padrão de montagem de pallet, regra de conferência de volumes, sequência de coleta por rua, critério para reposição urgente e protocolo de liberação de doca. Quando cada turno trabalha de um jeito, surgem diferenças de ritmo, divergências de estoque e conflitos entre áreas. A padronização reduz essa variação e facilita a identificação de desvios.
Indicadores operacionais também precisam de definição uniforme. “Pedido expedido no prazo” pode ter leituras diferentes entre comercial, transporte e armazém. O mesmo vale para tempo de separação e taxa de erro. Uma gestão enxuta exige conceito único, fonte de dado conhecida e rotina de análise frequente. Sem isso, a equipe discute percepção, não desempenho real.
Visual management ajuda a sustentar o padrão. Sinalização de ruas, limites de staging, cores por zona, etiquetas legíveis e quadros de acompanhamento tornam o processo menos dependente de memória. Em ambientes com alta rotatividade, esse recurso acelera integração de novos operadores e reduz erros básicos de movimentação.
Segurança como fator de ritmo
Segurança no armazém não concorre com produtividade. Ela evita paradas, danos, afastamentos e perdas de capacidade. Um corredor obstruído por pallet mal posicionado, por exemplo, é ao mesmo tempo uma falha de segurança e um gargalo operacional. O mesmo ocorre com excesso de velocidade, manobra em área cega e pedestres circulando fora da faixa.
Operações que tratam segurança apenas como checklist tendem a enfrentar microinterrupções frequentes. Cada incidente leve consome tempo de supervisão, reorganização de área e, às vezes, retrabalho em mercadoria danificada. Já ambientes com rotas bem demarcadas, regras simples de circulação e inspeção diária de equipamentos sustentam ritmo mais estável ao longo do turno.
A análise de risco deve considerar a interação entre equipamento, carga e layout. Um pallet fora do padrão, com base danificada ou filme mal aplicado, aumenta o risco na movimentação e reduz a velocidade segura da operação. Da mesma forma, corredores estreitos exigem equipamentos compatíveis e operadores treinados para manobras precisas.
Treinamentos curtos e frequentes funcionam melhor do que ações esporádicas e genéricas. Reforçar temas como ponto cego, distância de frenagem, estabilidade da carga e conduta em cruzamentos traz resultado direto. Segurança operacional madura não é discurso institucional; é procedimento incorporado à rotina.
Escolha de equipamentos por corredor e palete
O custo oculto do equipamento inadequado
Muitos gargalos de expedição surgem da combinação errada entre equipamento, largura de corredor, tipo de pallet e frequência de movimentação. Um ativo superdimensionado ocupa espaço, exige mais manobra e pode reduzir a capacidade efetiva da área. Já um equipamento abaixo da necessidade cria lentidão, esforço adicional e risco de avaria.
A decisão técnica deve considerar pelo menos seis variáveis: largura útil do corredor, altura de elevação necessária, tipo e estado do pallet, peso médio da carga, distância percorrida por ciclo e intensidade de uso por turno. Ignorar qualquer uma delas costuma gerar compras baseadas apenas em preço ou hábito operacional.
Há ainda o fator manutenção. Equipamentos escolhidos fora do contexto de uso tendem a sofrer mais desgaste em rodas, garfos, sistema hidráulico e componentes de direção. O resultado aparece em indisponibilidade, custo corretivo e queda de produtividade. Em operações enxutas, disponibilidade mecânica é parte do fluxo, não um assunto isolado da manutenção.
Por isso, a análise deve ser feita por processo. Recebimento tem uma necessidade. Abastecimento de picking, outra. Expedição e staging, outra. Um único tipo de equipamento nem sempre atende bem todas as etapas. A padronização da frota é desejável até certo ponto; depois disso, pode passar a limitar a eficiência.
Quando a empilhadeira patolada faz diferença
Em operações com corredores mais restritos, necessidade de movimentação ágil de pallets e elevação moderada, a empilhadeira patolada costuma entregar bom equilíbrio entre compacidade, controle e custo operacional. Ela é especialmente útil em áreas de abastecimento, armazenagem de menor altura e apoio à expedição, onde manobras curtas e precisão importam mais do que grandes elevações.
O ganho aparece quando o layout foi desenhado para reduzir espaço ocioso sem sacrificar acesso. Em vez de ampliar corredores para acomodar equipamentos maiores, a operação pode usar soluções mais adequadas ao ambiente e preservar densidade de armazenagem. Isso faz diferença em galpões onde cada metro linear precisa justificar retorno em capacidade e velocidade.
Outro cenário favorável envolve pallets padronizados e cargas com peso compatível com a capacidade do equipamento. Nessa condição, a movimentação fica mais previsível, com menos correções durante a manobra. O operador executa ciclos mais curtos e consistentes, o que ajuda a estabilizar produtividade por hora e a reduzir danos em estruturas e mercadorias.
O ponto de atenção está no alinhamento entre especificação e uso real. Piso irregular, pallets avariados, rampas frequentes ou exigência de altura acima do recomendado podem comprometer desempenho e segurança. A escolha correta depende de visita técnica, teste de operação e leitura honesta do processo, não apenas da ficha comercial.
Para mais detalhes sobre como melhorar a operação no armazém, confira nosso artigo sobre estratégias para operações sem gargalos.
Corredor, pallet e perfil de carga
A largura do corredor define mais do que a circulação. Ela influencia raio de giro, tempo de alinhamento, conforto do operador e margem de erro na aproximação da carga. Em corredores estreitos, poucos centímetros fazem diferença. Se o pallet entra torto na posição ou exige múltiplas correções, o tempo de ciclo sobe rapidamente ao longo do turno.
O tipo de pallet também altera a produtividade. Pallets de madeira com variação dimensional, tábuas quebradas ou base empenada criam dificuldade de entrada dos garfos e aumentam o risco de travamento. Já pallets bem padronizados favorecem encaixe rápido, estabilidade e menor índice de avaria. Em operações de alto volume, essa diferença impacta diretamente a expedição.
Perfil de carga é outro fator técnico. Produtos leves e volumosos exigem cuidado diferente de cargas densas e compactas. Centro de gravidade, altura do conjunto e forma de unitização alteram a dirigibilidade e a velocidade segura. Quando a carga é heterogênea, a operação precisa definir regras objetivas para movimentação, armazenagem e sequenciamento de embarque.
Uma prática eficaz é classificar SKUs não apenas por giro, mas também por dificuldade de movimentação. Itens com maior sensibilidade, instabilidade ou frequência de avaria merecem posições e equipamentos compatíveis. Essa segmentação reduz improviso e ajuda a planejar melhor as ondas de separação e o uso da frota ao longo do dia.
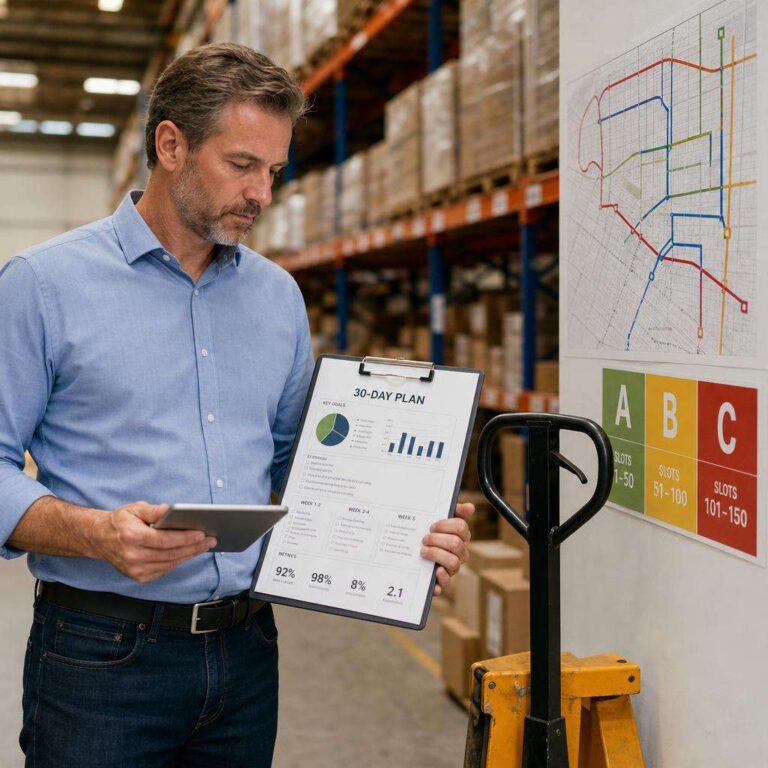
Plano de ação em 30 dias para ganhos visíveis
Semana 1: mapear rotas e perdas
O primeiro ciclo deve começar com observação direta. Acompanhe pedidos do início ao fim, cronometre etapas e registre distâncias percorridas. O objetivo não é produzir um relatório extenso, mas localizar perdas concretas: espera por doca, reabastecimento em horário crítico, retorno vazio, fila na conferência, falta de endereço e pallets bloqueando passagem.
Monte um mapa simples com origem, destino, tempo médio e principal obstáculo de cada fluxo. Se possível, separe por turno. Muitas operações parecem estáveis no consolidado diário, mas apresentam gargalos fortes em janelas específicas. Essa leitura temporal ajuda a atacar a causa real, em vez de redistribuir pressão entre equipes.
Nessa fase, vale revisar a aderência entre processo formal e prática real. Onde a equipe cria atalhos, existe um desajuste de layout, regra ou recurso. O atalho pode até parecer eficiente localmente, mas costuma gerar custo em outra etapa. A operação enxuta corrige a origem do desvio.
Ao final da primeira semana, priorize no máximo cinco problemas. Excesso de frentes simultâneas dispersa energia da liderança. Escolha os pontos com maior impacto em tempo de ciclo, segurança e taxa de expedição. Ganhos rápidos dependem de foco disciplinado.
Semana 2: reorganizar layout e janelas
Com os gargalos identificados, faça ajustes físicos de baixo custo. Reenderece itens A para áreas mais próximas da expedição, crie zonas visuais de staging, desobstrua corredores e delimite espaços de exceção. Em muitos casos, apenas retirar material parado e redefinir áreas de apoio já libera capacidade operacional relevante.
Revise também as janelas de abastecimento. Se a reposição ocorre durante o pico de separação, o conflito é estrutural. Antecipar o abastecimento ou concentrá-lo em faixas de menor tráfego reduz interrupções. O mesmo vale para devoluções e tratativas de avaria, que não devem invadir zonas críticas em horário de maior pressão.
Outra ação eficaz é definir sentido de circulação em corredores mais sensíveis. Use sinalização simples e acompanhamento próximo da liderança nos primeiros dias. A mudança costuma gerar resistência inicial, mas tende a reduzir manobras e esperas quando bem desenhada.
Nessa etapa, documente o novo padrão com instruções visuais curtas. O erro comum é mudar a operação e deixar a comunicação para depois. Sem reforço visual, a equipe retorna rapidamente ao hábito anterior.
Semana 3: medir indicadores-chave
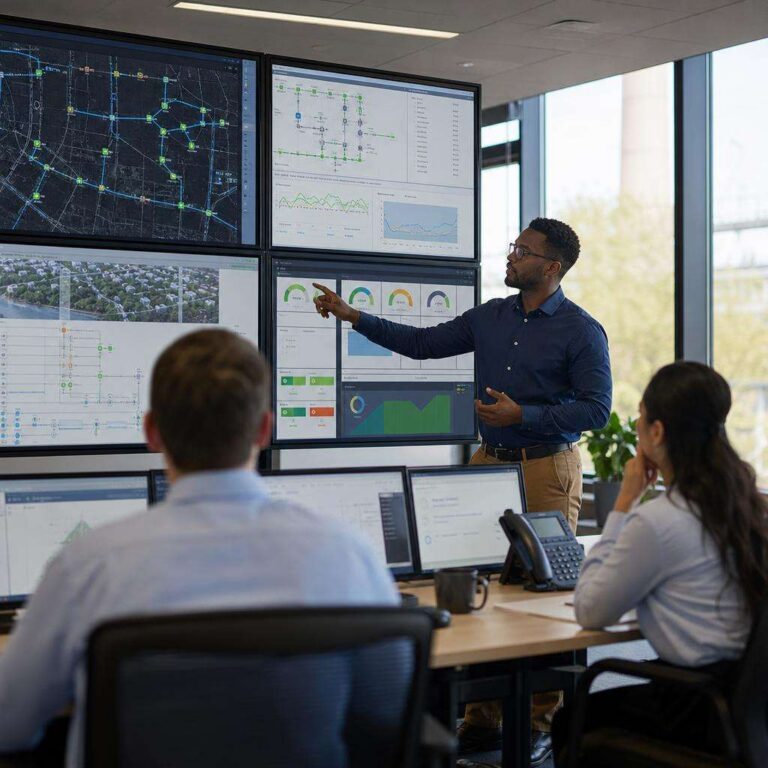
Sem indicadores operacionais objetivos, a melhoria perde tração. Para a expedição, acompanhe pelo menos: pedidos expedidos por hora, tempo médio entre fim do picking e carregamento, taxa de ocupação de docas, índice de retrabalho na conferência e deslocamento vazio estimado por operador ou equipamento.
Esses indicadores precisam ser simples o suficiente para uso diário. Se a coleta de dados for complexa, a rotina não se sustenta. Uma planilha bem estruturada, alimentada no fechamento de turno, já permite enxergar tendência. O importante é manter o mesmo critério de medição ao longo das semanas.
Use metas realistas. Uma operação com alto nível de desorganização pode obter ganhos de 10% a 20% em tempo de ciclo apenas com revisão de fluxo e layout. Já ambientes mais maduros exigem intervenções mais finas para avançar. Comparações sem contexto distorcem a análise e geram cobrança improdutiva.
Reuniões curtas de 15 minutos no início do turno ajudam a conectar indicador com ação prática. O supervisor deve mostrar o desvio, apontar a causa provável e reforçar a prioridade do dia. Gestão visual no piso acelera esse ciclo de correção.
Semana 4: treinar rápido e consolidar padrão
Treinamento eficaz em armazém precisa ser objetivo, aplicado no posto e vinculado a problemas reais. Em vez de sessões longas e genéricas, trabalhe blocos curtos sobre temas críticos: sequência de separação, montagem de pallet, trânsito interno, uso correto do equipamento e critérios de conferência.
Combine demonstração, prática supervisionada e checagem de entendimento. O operador precisa executar o padrão, não apenas ouvi-lo. Esse formato reduz curva de aprendizagem e melhora retenção, principalmente em equipes com alta pressão operacional.
Crie uma rotina de auditoria simples para verificar aderência. Pode ser um checklist de cinco itens por área, aplicado pelo líder ao longo do turno. O objetivo não é punir, mas corrigir desvios antes que virem hábito. Quando a auditoria é leve e frequente, a disciplina operacional melhora sem burocracia.
Ao final dos 30 dias, revise os indicadores, compare com a linha de base e selecione o próximo conjunto de melhorias. Operação enxuta no armazém não é projeto pontual. É uma cadência de ajustes técnicos, medição e padronização que encurta a expedição de forma sustentável.