Armazéns lentos raramente sofrem por um único problema. O padrão mais comum é a soma de microfalhas: recebimento sem prioridade clara, endereçamento inconsistente, rotas de picking mal desenhadas, reabastecimento tardio e movimentação interna que compete pelo mesmo corredor. O resultado aparece em filas, retrabalho, avarias, baixa acuracidade e aumento do tempo entre a entrada do pedido e a expedição. Corrigir isso exige método, não improviso.
O ponto técnico central é tratar o armazém como um sistema de fluxo. Cada etapa precisa reduzir espera, deslocamento desnecessário e manuseio extra. Quando o operador toca o mesmo item mais vezes do que o necessário, o custo sobe. Quando a equipe decide no momento da execução aquilo que deveria estar padronizado, a variabilidade aumenta. A organização eficiente nasce da combinação entre layout funcional, regras operacionais claras, dados confiáveis e disciplina de acompanhamento.
Na prática, operações mais rápidas e seguras têm três características em comum. Primeiro, conhecem com precisão seus volumes, picos, curvas ABC e restrições físicas. Segundo, transformam essas informações em zonas, rotas e políticas de abastecimento coerentes com o perfil do estoque. Terceiro, medem o desempenho com indicadores que mostram onde o fluxo perde velocidade. Sem essa base, qualquer tentativa de ganhar produtividade costuma apenas deslocar o gargalo.
Este artigo organiza essas decisões em três frentes: mapeamento de processos e layout por zonas, aplicação no chão de armazém com integração entre segurança e WMS, e um plano de ação em 30 dias para acelerar melhorias sem perder controle operacional.
Mapeamento de processos e gargalos
O primeiro trabalho técnico é desenhar o fluxo real, não o fluxo idealizado em procedimento. Isso inclui observar recebimento, conferência, putaway, armazenagem, reabastecimento, separação, consolidação, embalagem e expedição. Em cada etapa, vale registrar tempo de execução, tempo de espera, deslocamento médio, número de toques por unidade e frequência de exceções. Um mapa simples com tempos e responsáveis já revela onde o armazém perde capacidade.
Um erro recorrente é medir apenas produtividade de picking e ignorar o impacto de processos anteriores. Quando o recebimento atrasa a disponibilização do item no sistema, o separador procura estoque que ainda não foi liberado. Quando o reabastecimento não acompanha a demanda, o picker interrompe a rota para solicitar reposição. O gargalo, portanto, pode estar fora da atividade que mais consome mão de obra. A análise precisa considerar dependências entre etapas.
Vale segmentar o diagnóstico por família de produto, canal de venda e janela horária. Um armazém B2B com pedidos volumosos tem dinâmica distinta de uma operação B2C fracionada. Da mesma forma, o comportamento do turno da manhã pode ser diferente do fechamento do dia, quando se acumulam urgências de expedição. Essa leitura evita decisões genéricas, como ampliar equipe em toda a operação quando o problema está concentrado em uma faixa de horários ou em poucos SKUs de alto giro.
Uma técnica útil é classificar perdas em cinco grupos: espera, deslocamento, procura, retrabalho e risco. Espera inclui fila para doca ou equipamento. Deslocamento cobre rotas longas e cruzamentos. Procura surge quando o endereço físico e o sistêmico não coincidem. Retrabalho aparece em conferências repetidas e correções de estoque. Risco envolve áreas com tráfego misto de pedestres e equipamentos. Essa taxonomia ajuda a priorizar ações com impacto direto em velocidade e segurança.
Layout por zonas e endereçamento
Depois do mapeamento, o layout deve ser organizado para reduzir movimentos sem valor. O princípio técnico é aproximar itens de maior giro das áreas de separação e expedição, preservando acessibilidade e segurança. Produtos de baixa rotatividade podem ocupar posições mais altas ou distantes, desde que não prejudiquem reabastecimentos críticos. A distribuição por zonas precisa refletir frequência de acesso, peso, cubagem, compatibilidade e restrições de manuseio.
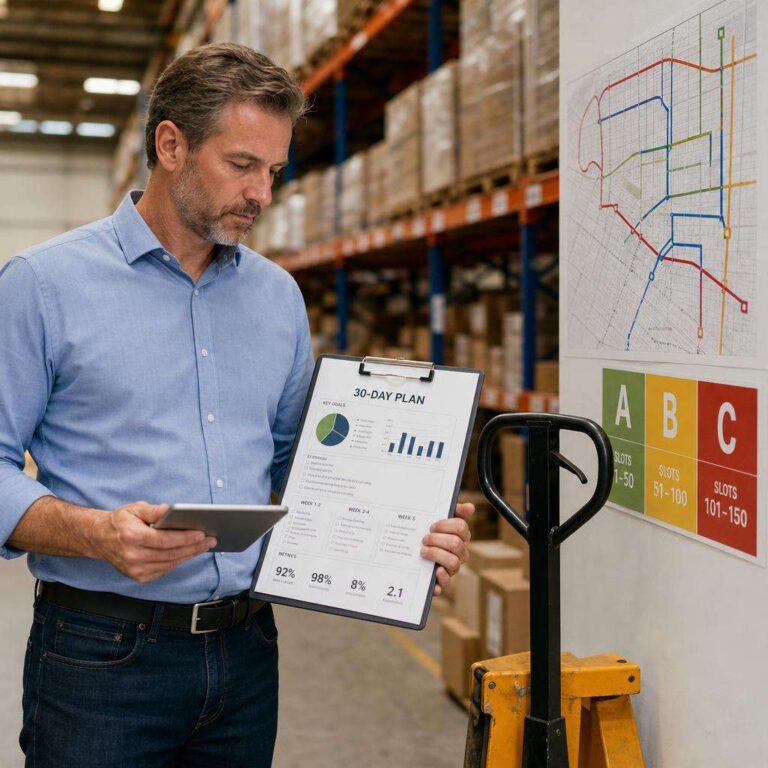
A curva ABC continua sendo uma ferramenta eficiente quando combinada com dados de volumetria e sazonalidade. Itens A merecem posições de ouro: menor distância, melhor ergonomia e maior disponibilidade para picking. Itens B exigem equilíbrio entre acesso e densidade de armazenagem. Itens C podem ficar em áreas menos nobres, desde que o custo de reposição não anule o ganho de espaço. Em operações com forte variação de demanda, essa classificação deve ser revisada com periodicidade definida.
O endereçamento precisa ser lógico, legível e compatível com o WMS. Códigos longos demais ou sem padrão visual aumentam erro de leitura e tempo de busca. Uma estrutura simples por rua, módulo, nível e posição costuma funcionar bem, desde que a sinalização física seja visível a distância e não apenas no ponto exato da coleta. Quando o operador identifica a zona antes do endereço detalhado, a navegação melhora e o treinamento acelera.
Outra decisão relevante é separar claramente estoque de picking e estoque pulmão. Misturar as duas funções na mesma área gera conflito entre separação e reabastecimento. O ideal é manter posições de picking abastecidas com frequência previsível e reservar o pulmão para reposição estruturada. Isso reduz interrupções, facilita contagem cíclica e melhora a acuracidade. Em armazéns com grande variedade de SKUs, essa segregação costuma ser um dos ajustes com retorno mais rápido.
Padronização de rotinas operacionais
Layout eficiente perde efeito quando a rotina diária varia conforme o turno ou o operador. A padronização precisa definir como receber, conferir, etiquetar, armazenar, reabastecer, separar, embalar e expedir. O objetivo não é burocratizar, mas reduzir decisões improvisadas em tarefas repetitivas. Sempre que a equipe cria atalhos para compensar falhas de processo, a operação fica dependente de experiência individual e perde previsibilidade.
Boas rotinas operacionais incluem gatilhos claros. Por exemplo: quando o estoque de picking atinge o ponto mínimo, o WMS gera tarefa de reabastecimento; quando uma divergência de contagem surge, o item vai para quarentena lógica antes de voltar ao fluxo; quando a doca recebe carga prioritária, a equipe sabe qual fila será reordenada e qual indicador justificou a mudança. Regras explícitas reduzem conflito entre urgência comercial e disciplina operacional.
Checklists curtos funcionam melhor do que procedimentos extensos para atividades críticas. No recebimento, vale confirmar integridade, quantidade, lote, validade e etiqueta. Na separação, endereço, SKU, unidade de medida e confirmação de leitura. Na expedição, pedido, volumes, transportadora e janela. O ganho não está apenas em evitar erro, mas em tornar visível onde o erro nasceu. Sem esse rastreio, o armazém corrige sintomas e mantém a causa ativa.
Padronização também depende de gestão visual. Faixas de circulação, placas de sentido, identificação de zonas, limites de empilhamento e áreas de espera precisam ser autoexplicativos. Em operações com alta rotatividade de pessoal ou uso de temporários, a gestão visual reduz curva de aprendizado e reforça segurança. O operador não deveria precisar perguntar onde começa uma rota preferencial ou onde termina uma área de pedestres.
Indicadores que mostram perda de fluxo
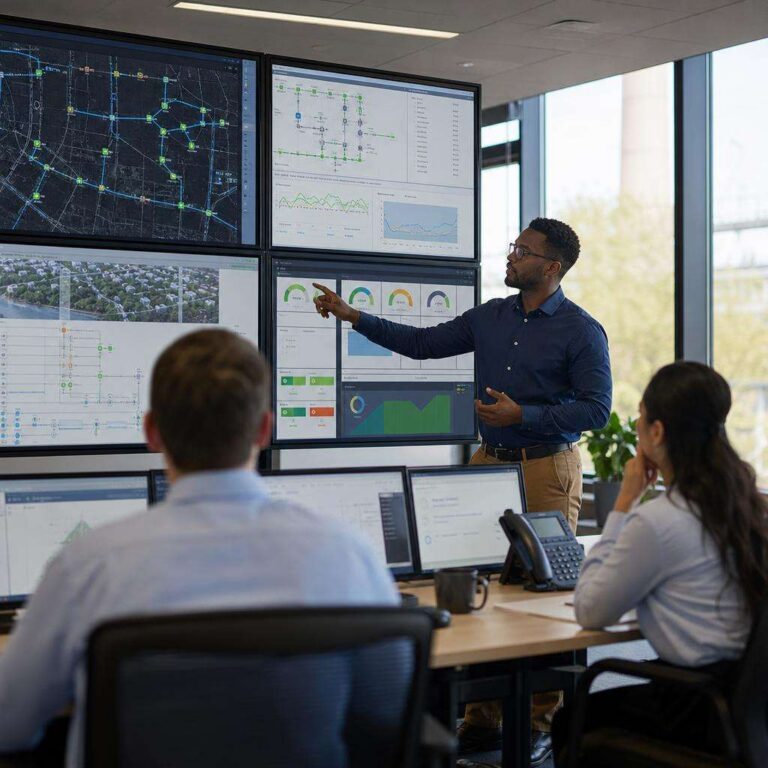
Monitorar apenas pedidos expedidos por dia oferece uma visão superficial. O armazém precisa de indicadores que revelem onde o fluxo desacelera. Lead time interno mede o tempo entre a liberação do pedido e a expedição. Acuracidade compara estoque físico e sistêmico. OTIF avalia se o pedido saiu no prazo e completo. Juntos, esses três indicadores mostram velocidade, confiabilidade e qualidade de execução.
Outras métricas úteis incluem linhas separadas por hora, taxa de reabastecimento emergencial, tempo médio de putaway, ocupação por zona, divergência no recebimento e índice de avarias. Quando um indicador sobe isoladamente, a leitura pode ser enganosa. Um aumento de produtividade no picking, por exemplo, pode vir acompanhado de mais erros de separação. Por isso, a gestão deve trabalhar com painéis balanceados, não com metas desconectadas.
A frequência de acompanhamento faz diferença. Indicadores estratégicos podem ser analisados semanalmente, mas métricas operacionais precisam de cadência diária ou intradiária. Se a taxa de ruptura no picking só for percebida no fechamento do mês, a equipe já terá passado semanas convivendo com um problema que consome produtividade. Em operações mais maduras, reuniões curtas por turno ajudam a corrigir desvios antes que virem padrão.
O ideal é vincular cada indicador a uma ação objetiva. Se o lead time interno piora, quais zonas serão auditadas? Se a acuracidade cai, qual rotina de contagem será reforçada? Se o OTIF recua, o problema está em separação, embalagem, doca ou transportadora? Indicador útil é aquele que orienta decisão. Painel bonito sem resposta operacional só aumenta volume de informação sem melhorar o fluxo.
Rotas, corredores e fluxo de picking
No chão de armazém, grande parte do ganho de produtividade vem do desenho das rotas. Corredores que concentram cruzamentos entre picking, reabastecimento e movimentação de pallets tendem a gerar espera e risco. O redesenho deve buscar sentido preferencial, redução de retornos e separação de fluxos concorrentes. Em operações com alto volume fracionado, poucos metros economizados por pedido geram impacto expressivo no turno inteiro.
O método de picking precisa conversar com o perfil da demanda. Picking discreto funciona bem em operações simples, mas pode perder eficiência com muitos pedidos pequenos. Batch picking reduz deslocamento ao agrupar ordens semelhantes. Zone picking melhora controle e especialização por área. Wave picking ajuda a sincronizar com janelas de expedição. A escolha correta depende de mix de SKUs, urgência, variedade de pedidos e capacidade de consolidação.
Corredores também precisam ser dimensionados conforme equipamento, raio de giro e intensidade de tráfego. Um corredor tecnicamente utilizável pode continuar ineficiente se o cruzamento entre operadores for frequente ou se a visibilidade nas interseções for ruim. Por isso, a análise deve considerar largura, pontos cegos, velocidade permitida, áreas de ultrapassagem e locais de espera temporária. Segurança e produtividade, nesse caso, são variáveis do mesmo projeto.
Quando o WMS está bem parametrizado, ele deixa de ser apenas um registrador de transações e passa a orientar o fluxo. O sistema pode sequenciar tarefas por proximidade, priorizar pedidos por SLA, acionar reabastecimento antes da ruptura e distribuir trabalho conforme capacidade do turno. Sem essa inteligência, a operação depende de coordenação manual e tende a reagir tarde às filas e urgências.
Segurança integrada ao WMS e à operação
Armazém rápido não é armazém apressado. A diferença está no controle do fluxo. Regras de circulação devem ser incorporadas ao desenho operacional: sentidos definidos, áreas segregadas para pedestres, pontos de travessia, limites de velocidade e zonas de carga e descarga sem conflito com picking. Quando esses elementos são tratados como assunto paralelo, a produtividade cresce com aumento de risco, o que compromete a sustentabilidade da operação.
O WMS pode apoiar a segurança ao limitar tarefas incompatíveis com determinadas áreas, registrar bloqueios temporários e orientar a execução por rotas permitidas. Em operações com produtos sensíveis, o sistema também pode restringir armazenagem por classe, peso ou compatibilidade. Isso reduz erro humano em decisões de alocação e reforça conformidade. A segurança melhora quando a regra está no processo e no sistema, não apenas no treinamento.
Outra prática eficaz é analisar quase acidentes e pequenos desvios com a mesma seriedade dada a ocorrências maiores. Uma parada brusca em cruzamento, uma paleteira bloqueando saída ou um pallet mal posicionado são sinais de que o fluxo está tensionado. Corrigir esses sinais cedo evita que a operação normalize condutas inseguras. A gestão madura trata o incidente menor como dado operacional, não como detalhe.
Treinamento deve ser específico por função e cenário. O operador de recebimento enfrenta riscos diferentes do separador ou do movimentador de pallets. Simulações curtas no local de trabalho, com foco em cruzamentos, visibilidade, manobra e resposta a anomalias, costumam gerar melhor retenção do que treinamentos genéricos. Segurança eficaz é comportamento repetido sob pressão operacional, não apenas conteúdo apresentado em sala.
Onde o equipamento certo ganha produtividade
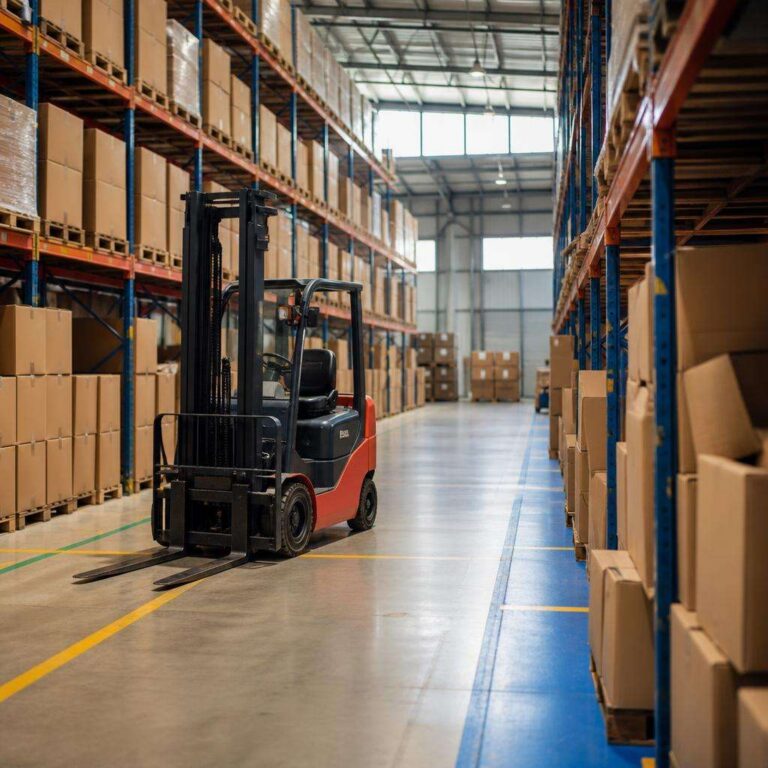
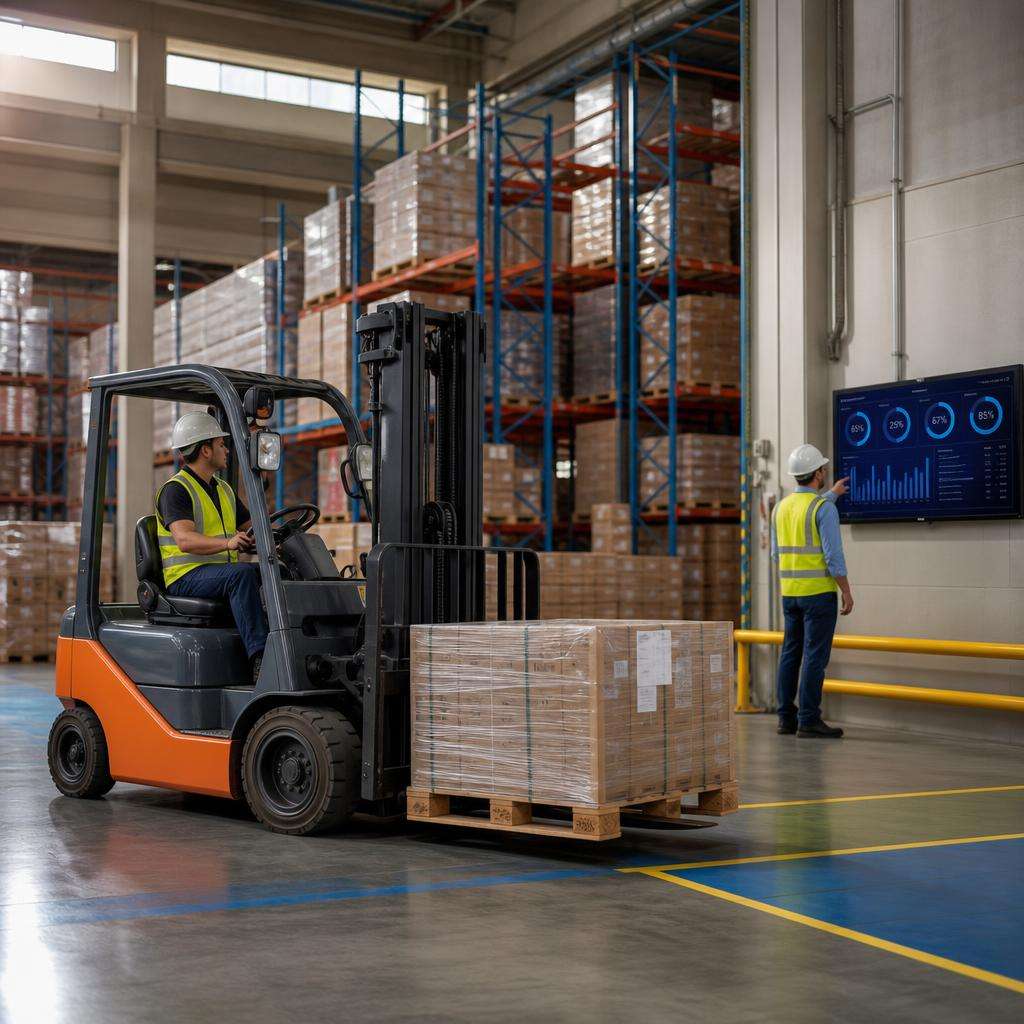
A escolha do equipamento interfere diretamente no desenho do fluxo. Em áreas de recebimento, abastecimento de posições e movimentação de cargas mais pesadas, o tipo de máquina precisa combinar capacidade, raio de giro, altura operacional e perfil do piso. Quando o equipamento é subdimensionado, surgem filas e manobras extras. Quando é superdimensionado para a área disponível, aumentam risco, desgaste e perda de agilidade.
Em operações que exigem versatilidade para movimentação em docas, pátios internos e corredores mais amplos, a empilhadeira contrabalançada costuma ser uma referência útil de consulta técnica. Ela se encaixa bem em cenários de carga e descarga, transporte de pallets e apoio ao abastecimento, desde que o layout respeite espaço de manobra, fluxo segregado e regras de circulação consistentes.
O ganho de produtividade aparece quando o equipamento é integrado ao processo, e não apenas adquirido como solução isolada. Isso significa definir janelas de uso, zonas autorizadas, prioridade de tarefas e interface com o WMS ou com a supervisão de pátio. Em muitos armazéns, a máquina passa parte relevante do turno em espera porque não há sequenciamento adequado de atividades. O problema não está no ativo, mas na coordenação do fluxo.
Também vale medir indicadores específicos de movimentação, como ciclos por hora, tempo ocioso, distância média por tarefa e incidência de bloqueios por corredor. Esses dados ajudam a decidir se o gargalo está na quantidade de equipamentos, na alocação por turno ou no layout. Sem essa leitura, empresas tendem a ampliar frota antes de corrigir a causa da ineficiência.
Plano de ação em 30 dias
Nos primeiros 10 dias, o foco deve ser diagnóstico rápido com observação direta. Mapeie fluxo ponta a ponta, registre tempos de espera, identifique cruzamentos críticos e levante divergências entre estoque físico e sistema. Faça uma matriz simples com impacto e facilidade de implementação. O objetivo é separar problemas estruturais, que exigem projeto, de ajustes imediatos, que já liberam capacidade operacional.
Entre os dias 11 e 20, execute melhorias de baixo atrito. Reorganize itens A para áreas mais próximas da expedição, revise sinalização, estabeleça sentidos de circulação, separe estoque de picking e pulmão, ajuste pontos mínimos de reabastecimento e padronize checklists das etapas críticas. Nessa fase, pequenas mudanças físicas e sistêmicas costumam reduzir procura, retorno de rota e interrupções por falta de material na frente de picking.
Nos dias 21 a 30, consolide a rotina de acompanhamento. Defina metas iniciais para lead time interno, acuracidade e OTIF. Crie um quadro diário com desvios, causas e responsáveis por ação corretiva. Se possível, estratifique resultados por turno, zona e tipo de pedido. A disciplina dessa cadência é o que transforma melhoria pontual em padrão operacional. Sem ritual de gestão, o armazém tende a voltar ao estado anterior em poucas semanas.
O checklist de melhorias rápidas pode incluir: revisão de endereços ilegíveis, retirada de obstruções em corredores, marcação de travessias, ajuste de slots de alto giro, auditoria de cadastros críticos, revisão de filas de doca, conferência de parâmetros do WMS e contagem cíclica em zonas com maior divergência. São ações simples, mas com efeito direto sobre velocidade, acuracidade e segurança.
Métricas e treinamento da equipe
Lead time interno deve ser acompanhado com recortes que façam sentido para a operação. Medir apenas a média esconde extremos que prejudicam SLA. O ideal é observar mediana, percentual dentro da meta e dispersão por tipo de pedido. Acuracidade pode ser medida por SKU, posição e valor financeiro, permitindo identificar se o problema está concentrado em poucos itens ou espalhado pela operação. OTIF, por sua vez, precisa considerar tanto a completude quanto o horário real de saída.
Metas realistas para os primeiros 30 dias tendem a funcionar melhor do que objetivos agressivos sem base. Uma redução gradual no lead time, combinada com aumento de acuracidade e estabilidade do OTIF, indica que a operação está ganhando controle. Se a velocidade sobe enquanto a qualidade cai, o desenho das metas está induzindo comportamento errado. O painel precisa equilibrar produtividade, confiabilidade e segurança.
O roteiro de treinamento deve cobrir três blocos. Primeiro, processo: sequência correta das tarefas, uso do WMS, tratamento de exceções e critérios de prioridade. Segundo, segurança: circulação, cruzamentos, zonas segregadas, ergonomia e resposta a desvios. Terceiro, qualidade: leitura de endereço, conferência, integridade da carga e registro de anomalias. Esse conteúdo precisa ser aplicado no posto de trabalho, com validação prática e reciclagem programada.
Um bom fechamento para o ciclo de 30 dias é revisar o que mudou no fluxo real. Compare distâncias percorridas, tempo de espera, taxa de erro e incidentes operacionais antes e depois das ações. Se o armazém ficou mais rápido, seguro e previsível, a próxima etapa é aprofundar automações, revisar slotting com dados mais refinados e ampliar a integração entre sistema, layout e gestão diária. Fluxo sem atrito não depende de uma única mudança. Depende de um conjunto coerente de decisões bem executadas.
Para mais informações sobre como evitar gargalos em operações de armazém, confira este artigo sobre o redesenho do fluxo de armazém.