Armazém improdutivo raramente é resultado de equipe lenta. Na maioria dos casos, o problema está no desenho operacional: rotas longas, endereçamento confuso, reposição sem prioridade e movimentação interna que consome tempo sem gerar saída. Quando o layout não conversa com o giro dos itens, o estoque vira um centro de atrito. O efeito aparece em indicadores conhecidos: picking mais demorado, aumento de retrabalho, divergência de inventário e maior risco operacional.
O ponto técnico central é simples: um armazém eficiente reduz deslocamentos, padroniza decisões e torna o fluxo previsível. Isso exige tratar a intralogística como sistema, não como soma de tarefas isoladas. Recebimento, armazenagem, abastecimento, separação, conferência e expedição precisam ser organizados em sequência lógica, com regras visíveis e métricas acompanhadas com disciplina. Sem isso, qualquer ganho pontual desaparece em poucos dias.
Na prática, desenhar um armazém que “trabalha por você” significa remover dependência de improviso. O operador não deve decidir a cada etapa qual caminho seguir, onde procurar um item ou como priorizar uma ordem. O processo precisa entregar essas respostas antes da operação começar. Esse é o papel do layout, do endereçamento, da sinalização e dos equipamentos corretos: reduzir variabilidade e sustentar ritmo com menos esforço gerencial.
Empresas que amadurecem essa lógica costumam perceber ganhos em três frentes ao mesmo tempo: produtividade por hora trabalhada, acuracidade de estoque e segurança. O motivo é operacional. Quando o fluxo fica claro, o tempo de procura cai, os cruzamentos de rotas diminuem e a equipe passa a executar com menos interrupções. O resultado não depende de discurso motivacional. Depende de desenho, método e rotina de controle.
Layout define velocidade e custo
Layout de armazém não é apenas uma decisão de espaço físico. É uma escolha de custo operacional. Cada metro percorrido a mais por pedido representa minutos perdidos ao longo do turno. Em operações com alto volume de SKUs, esse desperdício se multiplica rapidamente. Um layout funcional aproxima itens de maior giro das áreas de separação e expedição, preservando as posições mais acessíveis para produtos com maior frequência de coleta. Visite nosso artigo sobre operações sem gargalos para aprender sobre fluxo otimizado.
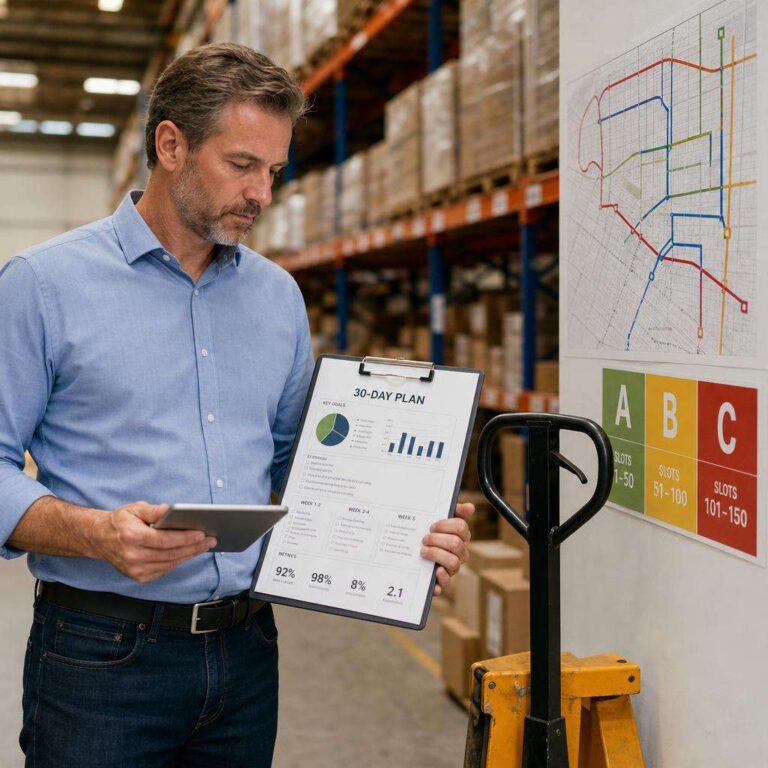
Uma forma prática de começar é classificar o estoque por curva ABC e cruzar essa informação com o perfil de pedidos. Itens A, com alta recorrência, merecem posições de fácil acesso, baixa altura e menor distância da área de picking. Itens B podem ocupar zonas intermediárias. Itens C, de baixo giro, ficam em áreas mais periféricas. Esse ajuste simples costuma reduzir deslocamentos sem exigir investimento estrutural pesado.
Outro ponto técnico é a separação entre fluxo de pessoas, equipamentos e materiais. Muitos armazéns falham porque misturam abastecimento, picking e expedição na mesma rota. O resultado são gargalos, esperas e risco de colisão. O ideal é criar corredores e sentidos de circulação com função definida. Quando isso não é possível por limitação de planta, a alternativa é escalonar janelas operacionais para evitar sobreposição de atividades críticas.
Também vale revisar a largura de corredores, áreas de manobra e zonas de staging. Espaço insuficiente perto da doca ou da conferência gera acúmulo de pallets e bloqueia a operação. Espaço em excesso, por outro lado, aumenta caminhada sem necessidade. O melhor desenho é o que equilibra densidade e fluidez, considerando o tipo de carga, o equipamento usado e o volume movimentado por turno.
Fluxo de materiais precisa seguir lógica
Fluxo eficiente depende de sequência. Receber, conferir, endereçar, armazenar, reabastecer, separar e expedir devem formar um encadeamento contínuo. Quando uma etapa devolve problema para a anterior, o sistema perde estabilidade. Um exemplo comum é o recebimento sem conferência de etiquetas e unidades logísticas. O erro passa para o estoque, depois para o picking e termina em atraso de expedição ou devolução de cliente.
Mapear o fluxo atual ajuda a localizar desperdícios. O método mais útil para isso é desenhar o percurso real dos materiais e registrar tempos de espera, filas e retrabalho. Em muitos projetos, a maior perda não está no deslocamento em si, mas nas interrupções: operador aguardando liberação de endereço, conferente procurando divergência, reposição feita sem critério de prioridade. Esses pontos não aparecem claramente em relatórios genéricos; precisam ser observados no piso.
Uma boa prática é trabalhar com zonas de transição bem definidas. O material recebido não deve “morar” na doca. Ele precisa passar por uma área de pré-armazenagem com regras de permanência e prioridade de endereçamento. O mesmo vale para pedidos separados aguardando embarque. Sem staging organizado, a expedição vira área de acúmulo, dificultando conferência final e carregamento.
Fluxo lógico também depende de política de reposição. Se o picking só é abastecido quando já faltou produto, a separação passa a operar em regime de urgência. O correto é definir gatilhos mínimos por endereço, janela de reabastecimento e prioridade por giro. Essa disciplina reduz ruptura no picking e evita que a equipe troque produção planejada por corrida corretiva ao longo do dia.
Indicadores que mostram o que travou
Sem indicadores, a gestão do armazém fica limitada à percepção. O problema é que percepção costuma reagir apenas ao atraso já instalado. Para agir antes, é preciso acompanhar métricas operacionais ligadas ao fluxo. Entre as principais estão: linhas separadas por hora, tempo médio de picking por pedido, taxa de ocupação, acuracidade de estoque, tempo de ciclo no recebimento e percentual de pedidos expedidos no prazo.
Esses indicadores precisam ser lidos em conjunto. Aumentar linhas por hora com queda de acuracidade não é ganho real. Da mesma forma, reduzir tempo de recebimento às custas de conferência superficial transfere custo para etapas posteriores. O objetivo não é acelerar qualquer número isolado, mas melhorar o desempenho total da operação com estabilidade. Essa visão sistêmica evita decisões que criam eficiência aparente e prejuízo oculto.
Há também indicadores de segurança e conformidade que merecem espaço na rotina. Quase acidentes, obstrução de corredores, pallets fora de padrão e avarias por movimentação são sinais de desenho operacional ruim. Tratar esses eventos apenas como falha humana costuma mascarar a causa principal. Em muitos casos, o operador erra porque o processo o empurra para atalhos inseguros ou improvisos frequentes.
Para funcionar, o painel de indicadores precisa ter cadência curta. Acompanhamento semanal já permite correção, mas operações mais intensas se beneficiam de gestão diária por turno. O ideal é expor poucas métricas críticas, com meta, resultado e plano de ação. Medir tudo e agir em nada apenas aumenta ruído. O valor do indicador está na capacidade de orientar ajuste rápido no chão de armazém.
Equipamentos certos reduzem esforço inútil
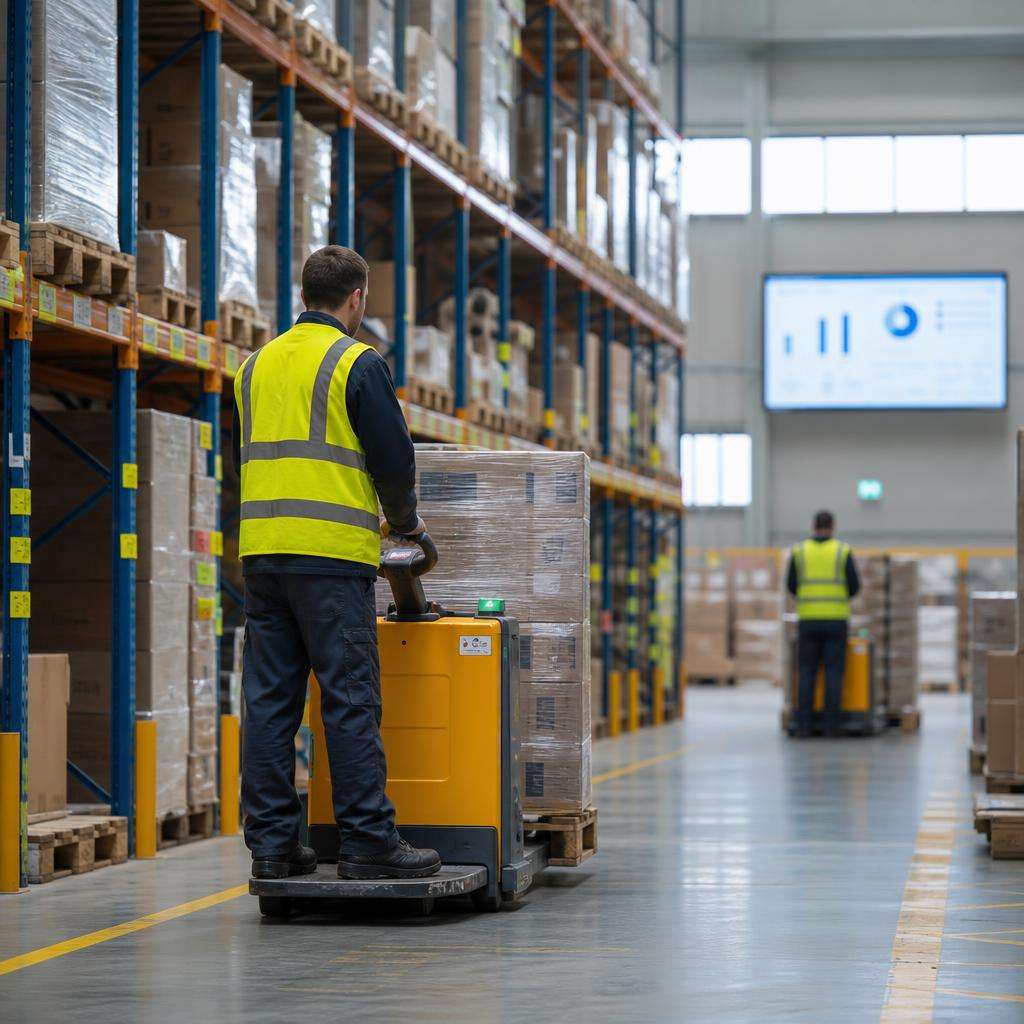
Boa parte dos ganhos de produtividade vem da combinação entre layout e meio de movimentação. Quando o equipamento não é compatível com o fluxo, a operação compensa com esforço manual, desvios de rota e tempo de manobra. Em operações de média e alta repetição, transpaleteiras elétricas tendem a reduzir fadiga, acelerar deslocamentos curtos e padronizar a movimentação horizontal entre recebimento, abastecimento e expedição.
O benefício técnico aparece em tarefas repetitivas. Um operador que move dezenas de pallets por turno com equipamento manual perde ritmo ao longo do dia e aumenta a variabilidade do processo. Com apoio elétrico, a constância operacional melhora. Isso não elimina a necessidade de dimensionamento correto. É preciso avaliar capacidade de carga, raio de giro, tipo de piso, largura de corredor, autonomia de bateria e volume diário de ciclos.
Outro erro comum é adquirir equipamento sem revisar a malha de circulação. Se a área de manobra é estreita, o ganho prometido não se materializa. Se o piso tem irregularidade, a velocidade operacional cai e a manutenção sobe. Equipamento eficiente depende de contexto adequado. Por isso, a decisão deve ser tomada junto com a revisão de layout e não como compra isolada para “resolver produtividade”.
Também é recomendável definir critérios de uso por processo. Nem toda movimentação interna precisa do mesmo recurso. Abastecimento de picking, transferência entre zonas e apoio à expedição têm perfis distintos. Ao padronizar qual equipamento atende cada tarefa, a empresa evita disputa de recursos, filas internas e uso inadequado que acelera desgaste e eleva risco de acidente.
Etiquetagem clara evita perda silenciosa
Etiquetagem ruim é uma das causas mais subestimadas de baixa produtividade. Quando a identificação do item, da unidade logística ou do endereço falha, o operador perde tempo validando visualmente o material, perguntando para colegas ou corrigindo divergências no sistema. Esse tempo raramente aparece como custo formal, mas corrói a capacidade diária do armazém.
Uma política eficiente de etiquetagem precisa padronizar conteúdo, tamanho, contraste e posição da etiqueta. Código interno, descrição abreviada, lote quando aplicável, unidade de medida e código de barras ou QR devem seguir a mesma lógica em toda a operação. A leitura precisa ser rápida a curta distância e confiável em ambientes com poeira, variação de luz ou movimentação intensa.
O ganho se amplia quando a etiqueta está alinhada ao processo. No recebimento, ela acelera conferência e endereçamento. No estoque, reduz erro de localização. No picking, encurta o tempo de validação do item. Na expedição, facilita a checagem final. Ou seja, não se trata de estética organizacional, mas de um recurso de execução. Etiqueta boa diminui decisão desnecessária e reduz o custo cognitivo do trabalho.
Para operações com alta variedade de SKUs, vale testar padrões visuais complementares, como famílias por cor ou zonas por prefixo. Isso ajuda especialmente no treinamento de novos operadores e em períodos de pico. O cuidado aqui é evitar excesso de informação. Quanto mais elementos visuais sem hierarquia, maior a chance de confusão. O padrão deve simplificar, não decorar o estoque.
Endereçamento sustenta acuracidade e ritmo
Endereçamento eficiente transforma o estoque em mapa confiável. Sem isso, a equipe depende de memória operacional, o que funciona mal em crescimento, troca de turno ou férias. Um endereço deve indicar rua, módulo, nível e posição de forma objetiva, com leitura simples e sem ambiguidade. Padrões como A-03-02-04 funcionam bem quando a lógica é ensinada e aplicada sem exceções informais.
O erro mais frequente é criar endereços no sistema e não sustentá-los fisicamente. Se a placa do corredor é pequena, fica escondida ou não corresponde ao cadastro, a acuracidade cai. Outro problema é permitir “endereços temporários” que nunca deixam de ser temporários. Material fora da posição oficial compromete inventário, separação e reposição. Cada exceção tolerada amplia o custo de controle futuro.
Endereçamento também deve refletir estratégia de armazenagem. Itens fracionados, caixas fechadas e pallets completos precisam ter zonas compatíveis com sua forma de coleta. Misturar tudo no mesmo critério aumenta deslocamento e eleva risco de erro. Em operações maduras, a definição de slotting é revista periodicamente com base em giro, sazonalidade, dimensões e frequência de reabastecimento.
Quando bem implementado, o endereçamento reduz dependência de operadores experientes e acelera onboarding. Um novo colaborador consegue localizar materiais com menor curva de aprendizagem, desde que o sistema esteja coerente com o físico. Esse ponto é decisivo para operações que enfrentam alta rotatividade ou picos sazonais, nos quais a velocidade de adaptação da equipe afeta diretamente o nível de serviço.
Semana 1: mapear rotas e perdas
O primeiro passo é observar a operação real, não o procedimento idealizado. Acompanhe recebimento, abastecimento, picking e expedição em diferentes horários. Registre percursos, tempos de espera, cruzamentos, pontos de acúmulo e causas de retrabalho. Se possível, use um mapa simples da planta e marque as rotas percorridas. Em poucos dias, os gargalos tendem a aparecer com clareza.
Nessa fase, foque em perguntas objetivas: quais itens geram mais deslocamento, onde há fila recorrente, quais áreas acumulam material parado e em que etapa surgem mais divergências. Evite discutir soluções antes de consolidar evidências. Muitas operações pulam direto para compra de equipamento ou mudança de layout sem entender o problema dominante. O resultado é investimento com retorno parcial.
Também vale segmentar os pedidos por perfil. Pedidos com poucas linhas, alto fracionamento ou grande volume físico exigem lógicas diferentes de separação. Ao identificar esses grupos, fica mais fácil desenhar rotas e zonas de picking coerentes. Essa análise costuma revelar que o armazém tenta atender perfis distintos com um único método, o que reduz eficiência média.
Ao fim da primeira semana, produza um diagnóstico enxuto com cinco a sete causas prioritárias. Mais do que isso dilui foco. O objetivo não é explicar todo o armazém, mas selecionar os pontos que mais afetam produtividade, acuracidade e segurança. Esse documento será a base das decisões das semanas seguintes.
Semana 2: definir metas e redesenhar regras
Com o diagnóstico em mãos, transforme problemas em metas operacionais. Exemplos úteis: reduzir tempo médio de separação em 15%, elevar acuracidade para 99%, diminuir cruzamentos em área de expedição e cortar tempo de permanência na doca de recebimento. Meta boa tem número, prazo e responsável. Sem esses elementos, a execução perde tração.
Na mesma semana, revise regras de endereçamento, reposição e priorização de tarefas. Defina quais itens vão para zonas de acesso rápido, quais endereços serão corrigidos, como o picking será abastecido e qual critério orientará a sequência de separação. O desenho operacional precisa sair do campo informal. Regra oral varia por turno; regra documentada sustenta consistência.
Se houver necessidade de mudanças físicas simples, como remanejamento de famílias, criação de áreas de staging ou reforço de sinalização, este é o momento de planejar. Nem toda melhoria exige obra. Em muitos casos, ajustes de slotting, placas maiores, sentidos de corredor e marcação de solo já entregam ganho perceptível em poucos dias.
O cuidado principal é não abrir frentes demais. Priorize intervenções com impacto alto e baixa complexidade. Uma operação que tenta redesenhar tudo de uma vez tende a gerar confusão temporária e resistência da equipe. Melhor implementar poucos ajustes bem controlados do que lançar uma transformação extensa sem capacidade de sustentação.
Semana 3: treinar por tarefa crítica
Treinamento eficaz em armazém precisa ser operacional, curto e específico. Em vez de sessões genéricas sobre “organização”, trabalhe por tarefa: como endereçar corretamente, como abastecer o picking, como validar etiqueta, como circular com segurança e como registrar exceções. A equipe aprende melhor quando o conteúdo está ligado a situações reais do turno.
Use demonstração no piso, checklist visual e validação prática. O operador deve executar o procedimento na frente do líder ou multiplicador, recebendo correção imediata. Esse formato reduz ruído de interpretação e acelera padronização. Materiais de apoio simples, como cartazes por processo e mini guias de bolso, ajudam a manter o padrão após o treinamento inicial.
Outro ponto decisivo é envolver líderes de turno. Se o supervisor não reforça a regra no dia a dia, o treinamento perde efeito em menos de uma semana. A liderança precisa monitorar desvios, responder dúvidas e registrar dificuldades recorrentes. Isso transforma o treinamento em rotina de gestão, não em evento isolado.
Para operações com mais de um perfil de colaborador, adapte o conteúdo. Quem atua no recebimento precisa dominar conferência e endereçamento. Quem atua no picking precisa velocidade com precisão. Quem opera movimentação interna precisa foco em rota, estabilidade de carga e prioridade de abastecimento. Treinar todos da mesma forma costuma desperdiçar tempo e reduzir aderência.
Semana 4: acompanhar, corrigir e consolidar
A quarta semana serve para medir resultado e ajustar o que não estabilizou. Compare os indicadores definidos na semana 2 com a linha de base levantada no diagnóstico. Observe não apenas a média, mas a variação entre turnos e dias. Melhorias que dependem de um único líder ou operador ainda não viraram processo.
Nesse momento, faça auditorias rápidas no piso: endereços corretos, corredores desobstruídos, etiquetas legíveis, áreas de staging respeitadas e rotas sendo seguidas. Essas verificações mostram se a operação incorporou o novo padrão ou apenas reagiu temporariamente à atenção do projeto. A consistência é o melhor sinal de que o fluxo começou a trabalhar a favor da equipe.
Se algum indicador não evoluiu, volte à causa operacional. Nem sempre a meta falhou por resistência da equipe. Pode haver endereço mal definido, equipamento insuficiente, política de reposição inadequada ou conflito entre processos. Corrigir cedo evita que a organização conclua, de forma equivocada, que “na prática não funciona”.
Ao final do ciclo, formalize um ritual de gestão semanal com poucos indicadores, responsáveis claros e revisão de exceções. Armazém produtivo não se sustenta por arrumação inicial. Sustenta-se por revisão contínua de layout, fluxo e disciplina operacional. Quando essas três camadas trabalham juntas, o estoque deixa de ser fonte de atrito e passa a operar como plataforma de velocidade, controle e previsibilidade.