Estoque desorganizado consome margem de forma silenciosa. O problema raramente está apenas na falta de espaço. Na prática, a perda nasce da combinação entre deslocamentos desnecessários, endereçamento confuso, reposição sem critério e equipamentos escolhidos sem relação com o fluxo real da operação. Quando o desenho do processo melhora, a empresa reduz avarias, acelera separação, diminui fadiga da equipe e aumenta previsibilidade operacional.
Esse ganho não depende, necessariamente, de automação cara. Em muitos centros de armazenagem, o retorno mais rápido vem de decisões básicas bem executadas: layout coerente com a curva de giro, rotas internas definidas, padrões visuais simples, indicadores acompanhados com frequência e meios de movimentação compatíveis com a carga e com o piso. O objetivo é criar um fluxo que exija menos esforço para entregar mais volume com menos erro.
Há um ponto que gestores costumam subestimar: o estoque não é apenas uma área de guarda. Ele é um sistema de circulação. Se a circulação é ruim, todo o resto sofre. Compras compram mais do que deveriam, vendas prometem sem segurança, expedição improvisa, e a operação passa a trabalhar em modo corretivo. O desenho do fluxo corrige essa origem do problema.
O caminho mais eficiente começa por três perguntas técnicas: onde o material entra, onde ele espera e por onde ele sai. A partir dessas respostas, torna-se possível reduzir cruzamentos, limitar manuseios, definir pontos de abastecimento e escolher ferramentas simples que sustentem ritmo, segurança e controle.
Fluxo de estoque é a sequência lógica e física pela qual os itens passam desde o recebimento até a expedição. Quando essa sequência não é planejada, o operador anda mais do que precisa, toca mais vezes no mesmo volume e toma decisões improvisadas a cada tarefa. Isso eleva o tempo por pedido e amplia a chance de erro de separação, avaria e divergência de inventário.
Do ponto de vista financeiro, um fluxo ruim gera desperdícios em três frentes. A primeira é tempo improdutivo, visível em deslocamentos longos, filas internas e espera por equipamento. A segunda é espaço mal aproveitado, comum em áreas com corredores bloqueados, pallets fora de posição e estoque de baixo giro ocupando zonas nobres. A terceira é retrabalho, que aparece em conferências extras, reendereçamento e correções de expedição.
Há também um efeito direto na ergonomia. Operações sem padrão obrigam o time a puxar, girar, empurrar e levantar carga em ângulos inadequados. O resultado é fadiga mais alta ao longo do turno, queda de produtividade nas últimas horas e aumento de afastamentos. Em operações enxutas, ergonomia não é um tema paralelo. Ela interfere na capacidade real de manter desempenho com consistência.
Velocidade operacional, por sua vez, não significa pressa. Significa reduzir atritos do processo. Um estoque rápido é aquele em que o operador encontra o item sem hesitação, percorre uma rota curta, usa o equipamento correto e entrega a tarefa sem interrupções. Em cenários de e-commerce, atacado ou reposição industrial, essa diferença define o nível de serviço ao cliente.
Lean aplicado ao chão do estoque
Os princípios lean ajudam a identificar desperdícios com clareza. No estoque, os mais comuns são movimentação excessiva, transporte desnecessário, espera, excesso de estoque, defeitos e processamento sem valor. Um exemplo recorrente é armazenar produtos de alto giro longe da área de picking. Isso parece detalhe de layout, mas produz centenas de metros extras por turno.
Outro caso típico está no recebimento. Quando a conferência não tem área dedicada e o material aprovado não segue para um endereço padrão, o pallet fica temporariamente em qualquer ponto livre. Depois, alguém precisa movê-lo novamente. Esse segundo toque não agrega valor. Apenas consome tempo, equipamento e atenção operacional.
Lean no estoque exige observação direta. A melhor fonte de diagnóstico não é a planilha isolada, mas o acompanhamento do fluxo em campo. Cronometrar uma rota de separação, medir distância percorrida e registrar quantas vezes uma carga é manuseada em um ciclo completo costuma revelar gargalos que o ERP não mostra com precisão.
Uma vez identificadas as perdas, a regra é simples: eliminar antes de compensar. Muitas empresas tentam resolver um fluxo ruim comprando mais equipamentos ou aumentando equipe. O resultado é custo maior sobre um processo ainda ineficiente. Primeiro vem o redesenho. Só depois faz sentido ampliar capacidade.
5S, layout e endereçamento
O 5S continua sendo uma das bases mais práticas para organizar estoques. Separar o necessário do desnecessário libera área útil e reduz obstáculos. Ordenar materiais por frequência de uso encurta rotas. Limpar e inspecionar revelam falhas de piso, rodas desgastadas e danos em estruturas. Padronizar evita que cada turno opere de um jeito. Sustentar disciplina transforma melhoria pontual em rotina estável.
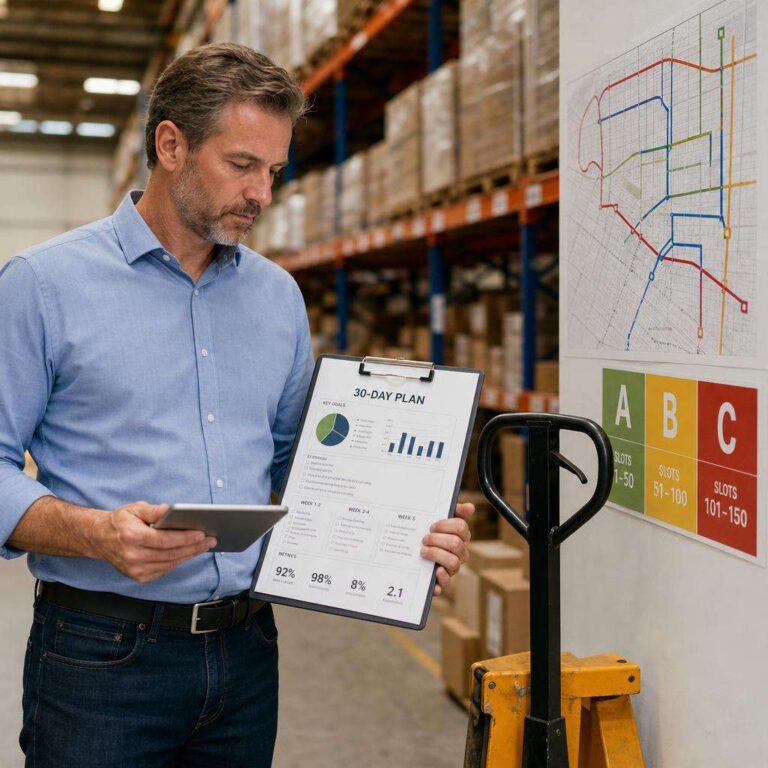
No layout, a lógica central é posicionar itens conforme giro, peso, volume e criticidade. Produtos A da curva ABC devem ficar mais próximos da expedição ou da zona de picking. Itens pesados e volumosos precisam de áreas com acesso simples e menor necessidade de reacomodação. Materiais com controle especial devem estar em zonas claramente segregadas e sinalizadas.
Endereçamento eficiente não depende de complexidade. Ele depende de consistência. Corredor, módulo, nível e posição precisam formar um código inteligível para qualquer operador treinado. Endereços improvisados, etiquetas ilegíveis ou locais não cadastrados geram divergência de sistema, perda de tempo e inventário pouco confiável. O operador não deve interpretar o estoque. Ele deve localizar com precisão.
Sinalização visual completa esse sistema. Faixas de circulação, identificação de áreas, limites de empilhamento, sentidos de fluxo e pontos de staging reduzem dependência de instruções verbais. Em operações com turnover alto, a gestão visual acelera integração de novos colaboradores e preserva padrão mesmo quando a equipe muda.
Movimentação eficiente com orçamento enxuto
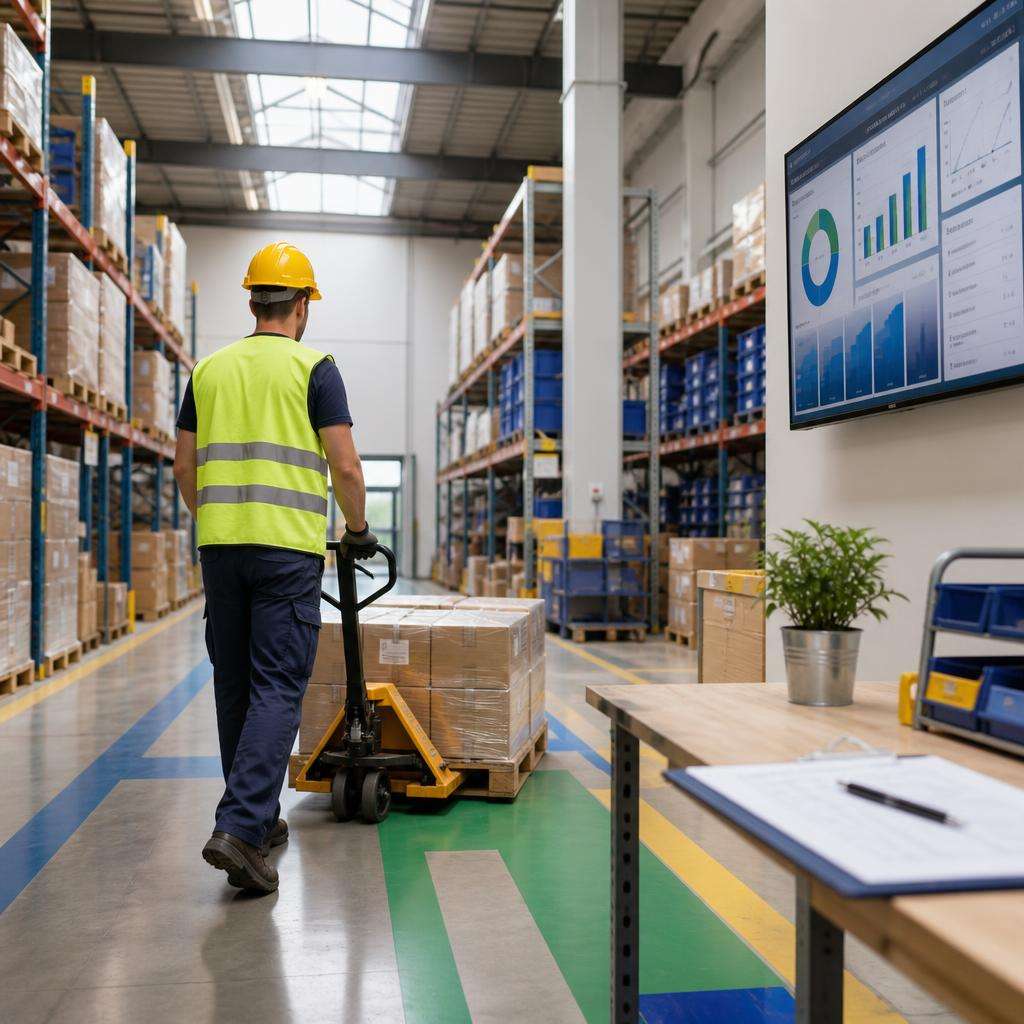
Nem toda operação precisa começar com equipamentos motorizados de maior custo. Em estoques de pequeno e médio porte, com distâncias curtas, cargas paletizadas dentro de limites moderados e baixa intensidade de elevação, a solução mais racional pode ser a empilhadeira manual. A escolha faz sentido quando o fluxo foi desenhado para simplicidade e o volume diário não justifica investimento mais alto em aquisição e manutenção.
O erro comum está em escolher equipamento por hábito e não por contexto. Há operações que compram soluções superdimensionadas e depois convivem com corredores mal resolvidos, baixa ocupação e custo ocioso. Em sentido oposto, também há empresas que exigem demais de equipamentos básicos e criam gargalos. A decisão correta nasce de critérios objetivos: peso por pallet, altura de elevação, tipo de carga, distância média percorrida, frequência de uso e condição do piso.
Quando o orçamento é enxuto, a produtividade vem da aderência entre tarefa e ferramenta. Se a operação movimenta pallets em rotas curtas, com baixa necessidade de empilhamento em altura e rotina previsível, um equipamento manual bem especificado pode entregar excelente custo por movimentação. Além de menor investimento inicial, a operação ganha simplicidade de treinamento e manutenção.
Isso não elimina análise técnica. Um equipamento econômico, mas inadequado, custa caro em esforço físico, lentidão e risco. O ponto central é avaliar a operação real, e não a operação idealizada. O fluxo precisa caber no dia a dia, nos picos e nas limitações do espaço.
Critérios de seleção sem erro
Capacidade nominal é o primeiro filtro, mas não o único. Se o pallet padrão pesa 800 kg, por exemplo, especificar um equipamento muito próximo desse limite pode reduzir margem de segurança em situações de carga mal distribuída. O ideal é trabalhar com folga compatível com a variabilidade da operação. Também é necessário considerar o centro de carga, porque ele afeta estabilidade e esforço de movimentação.
A altura de elevação precisa refletir o layout. Em operações com armazenagem apenas ao nível do piso ou baixa elevação, modelos simples atendem bem. Já estruturas com níveis superiores exigem avaliação mais cuidadosa. Um erro frequente é comprar equipamento com capacidade adequada, mas incapaz de operar na altura necessária com segurança e estabilidade.
Outro ponto crítico é a largura dos corredores. Não basta o equipamento passar. Ele precisa manobrar sem comprometer ritmo e segurança. Corredores apertados aumentam tempo de alinhamento, ampliam risco de colisão e pressionam o operador a executar movimentos inadequados. Medir a largura útil, descontando saliências, proteção de coluna e áreas de giro, evita surpresas na implantação.
Por fim, a frequência de uso define a fronteira entre economia e limitação operacional. Se a movimentação é intermitente, o manual tende a ser eficiente. Se o fluxo é contínuo por muitas horas, vale comparar o custo da solução básica com o impacto de fadiga, produtividade e tempo de ciclo. A escolha deve considerar custo total da operação, não apenas preço de compra.
Rodas, piso e rotas seguras
O tipo de roda interfere diretamente no esforço de tração, no nível de ruído e no desgaste do equipamento. Pisos lisos e regulares aceitam configurações com melhor rolamento. Já pisos ásperos, com juntas, pequenas irregularidades ou trechos externos, exigem avaliação mais criteriosa para evitar travamentos e aumento de esforço. Escolher a roda errada transforma cada deslocamento em perda de tempo e energia.
O piso precisa entrar no projeto do fluxo. Desníveis, fissuras, inclinações e áreas molhadas aumentam risco de acidente e avaria. Em muitos casos, o ganho mais rápido da operação não vem da troca do equipamento, mas da correção do trajeto. Um corredor nivelado e desobstruído melhora mais a produtividade do que insistir em operar bem sobre uma superfície ruim.
Rotas seguras devem ser definidas por sentido de circulação, pontos de cruzamento, áreas de espera e zonas de carga e descarga. Quando pessoas e equipamentos compartilham o mesmo espaço sem demarcação, a operação fica dependente de atenção individual. Isso é frágil. O padrão precisa estar no ambiente, não apenas na memória do operador.
Em estoques compactos, a melhor prática é reduzir cruzamentos. Recebimento, armazenagem, picking e expedição devem se conectar em sequência lógica. Sempre que uma rota faz o operador voltar pela mesma área já congestionada, há sinal de layout ou endereçamento mal resolvido. O desenho do caminho é parte da produtividade.
Checklists e treinamento operacional
Checklist diário evita que pequenos defeitos virem paradas ou acidentes. Rodas, garfos, sistema hidráulico, estrutura, vazamentos, travas e condição geral precisam ser verificados antes do início do turno. O tempo investido nessa inspeção é menor do que o custo de uma interrupção no pico da operação.
Treinamento não deve se limitar ao uso do equipamento. Ele precisa cobrir leitura de carga, limites de capacidade, posicionamento do pallet, circulação em corredores, regras de prioridade, postura de empurrar ou puxar e resposta a situações de risco. Operadores treinados erram menos e preservam melhor o equipamento.
Também vale padronizar microdecisões. Onde parar temporariamente um pallet? Como sinalizar uma carga avariada? Qual a ordem de abastecimento da área de picking? Esses detalhes definem estabilidade operacional. Sem padrão, cada colaborador cria seu próprio método, e o estoque volta ao estado de improviso.
Empresas que registram incidentes, quase acidentes e desvios operacionais conseguem evoluir mais rápido. Esse histórico mostra onde o fluxo ainda exige ajuste. Segurança e produtividade não competem entre si. Em estoque bem desenhado, uma reforça a outra.
Plano de ação em 7 passos
Melhorar o fluxo de estoque pede método. A seguir, um plano de ação em sete passos que pode ser aplicado em operações de diferentes portes. O foco está em padronizar o essencial, medir o que importa e criar ciclos curtos de melhoria contínua.
1. Mapear o processo real
Desenhe o fluxo atual do recebimento à expedição. Registre tempos, distâncias, pontos de espera, retrabalhos e transferências internas. Faça isso no chão de operação, acompanhando tarefas reais. O mapa precisa mostrar o processo como ele acontece, não como o procedimento diz que deveria acontecer.
Inclua variações por turno, por tipo de produto e por dia de pico. Muitas falhas aparecem apenas em situações de maior pressão. Se o desenho considera só a rotina média, ele ignora justamente os momentos em que o sistema mais falha.
2. Classificar itens por giro e criticidade
Use curva ABC, volume, peso e frequência de separação para redistribuir os itens. Produtos de alto giro precisam de acesso rápido. Itens lentos podem ocupar áreas mais distantes. Materiais críticos para produção ou para clientes estratégicos exigem visibilidade e controle adicionais.
Essa classificação evita desperdício de espaço nobre e reduz deslocamentos. Também facilita definir políticas de reposição e níveis mínimos por zona de picking.
3. Padronizar layout e endereçamento
Defina zonas claras para recebimento, quarentena, armazenagem, picking, consolidação e expedição. Crie regras objetivas para ocupação de endereços e exceções. O operador precisa saber onde colocar e onde buscar sem depender de interpretação informal.
Revise a nomenclatura dos endereços e garanta legibilidade física e sistêmica. Se a etiqueta do endereço não conversa com o cadastro no sistema, o erro se multiplica em inventário, reposição e separação.
4. Sinalizar e disciplinar a circulação
Implemente gestão visual com faixas, placas, limites de área, sentidos de fluxo e identificação de zonas. A sinalização deve orientar decisão rápida e reduzir conflito entre pessoas, pallets e equipamentos.
Reforce a disciplina com auditorias simples de rotina. Sinalização sem cobrança vira decoração operacional. O objetivo é tornar o fluxo visível e repetível.
5. Escolher equipamentos coerentes
Relacione cada etapa do fluxo ao meio de movimentação mais adequado. Nem toda tarefa exige o mesmo recurso. Em algumas operações, a combinação entre equipamentos manuais, semi-elétricos e estruturas simples de apoio entrega melhor resultado do que uma solução única para tudo.
Considere custo total, esforço operacional, manutenção, disponibilidade e segurança. O equipamento certo reduz toques, encurta ciclo e preserva ritmo ao longo do turno.
6. Definir KPIs que mostram a operação
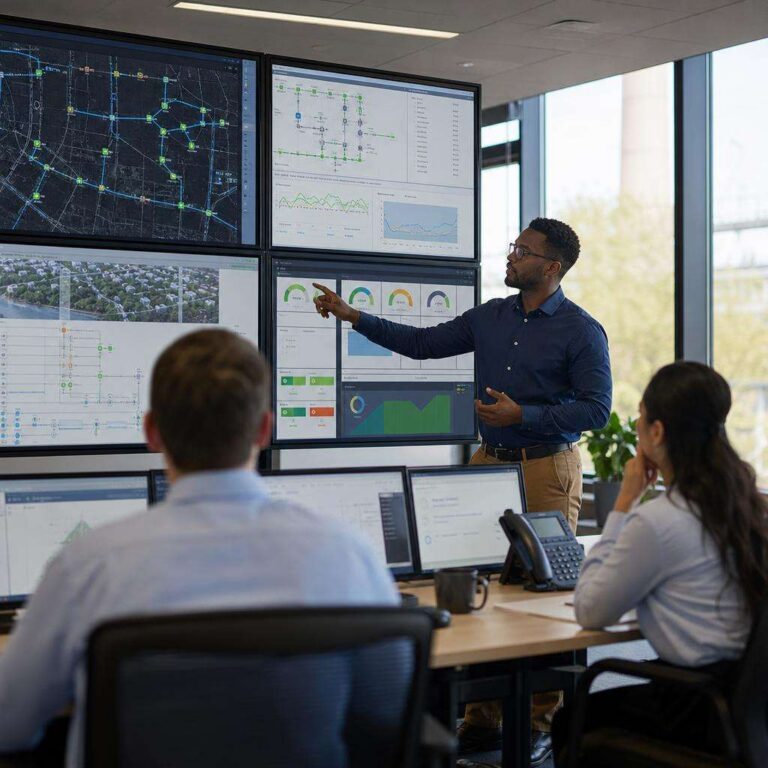
Quatro indicadores oferecem boa leitura inicial: giro de estoque, OTIF, avarias e tempo de picking. O giro mostra capital parado e aderência entre estoque e demanda. OTIF mede entrega no prazo e completa. Avarias revelam problemas de manuseio, layout ou embalagem. Tempo de picking expõe eficiência da separação.
Dependendo do estágio da operação, vale somar acuracidade de inventário, ocupação de endereço, produtividade por hora e taxa de retrabalho. O ponto central é usar poucos KPIs úteis, com rotina de análise e ação. Indicador sem decisão é apenas relatório.
7. Rodar ciclos curtos de melhoria contínua
Estabeleça revisões quinzenais ou mensais para analisar desvios, testar ajustes e medir impacto. Pequenas mudanças de posição, rota, sinalização ou regra de reposição podem gerar ganhos relevantes quando validadas com dados.
Melhoria contínua funciona melhor quando há dono do processo, metas simples e acompanhamento visual. O estoque sai do modo reativo e passa a operar com aprendizado acumulado. Esse é o ponto em que o controle deixa de depender de esforço extra e passa a fazer parte do sistema. Para otimizar ainda mais a operação, explore como redesenhar o fluxo do armazém pode diminuir deslocamentos e eliminar gargalos.
Um fluxo de estoque que rende mais com menos não nasce de uma intervenção isolada. Ele resulta da combinação entre desenho lógico, disciplina operacional, escolha correta de equipamentos e indicadores capazes de orientar correções rápidas. Quando esses elementos se alinham, o estoque deixa de ser um centro de atrito e passa a sustentar crescimento com eficiência real.