Operações lentas raramente são resultado de um único gargalo. Na prática, atrasos e custos altos surgem da soma de microfalhas: deslocamentos desnecessários, layout mal resolvido, estoque sem endereçamento confiável, padrões inconsistentes e decisões tomadas sem indicadores. Quando esses pontos se acumulam, o prazo de entrega aumenta, a produtividade cai e a margem encolhe. Organizar o fluxo operacional exige tratar o processo como sistema, não como uma coleção de tarefas isoladas.
Empresas que aceleram entregas sem elevar estrutura costumam atuar em três frentes ao mesmo tempo: desenho do fluxo, disciplina operacional e gestão visual do desempenho. Isso significa revisar como materiais entram, se movem, são separados, conferidos e expedidos; definir regras claras para execução; e acompanhar métricas que mostrem onde há espera, retrabalho e ociosidade. O ganho não depende apenas de tecnologia. Em muitos casos, a maior alavanca está na reorganização da rotina.
O ponto crítico é reduzir fricção. Fricção operacional aparece quando o operador precisa decidir o que deveria estar padronizado, quando o material percorre trajetos maiores do que o necessário ou quando a equipe corrige erros que poderiam ter sido evitados na origem. Cada minuto perdido em busca, conferência duplicada ou movimentação extra consome capacidade produtiva e compromete o nível de serviço.
Para corrigir esse cenário, vale estruturar a operação com critérios objetivos: fluxo contínuo sempre que possível, layout orientado por giro, endereçamento preciso, zonas de trabalho bem definidas, rotinas de abastecimento previsíveis e indicadores ligados ao tempo real da operação. A seguir, o foco está em como esses elementos se combinam para reduzir prazos, erros e custo por pedido.
Organização operacional
Fluxo, layout e padronização
O primeiro passo para melhorar uma operação é mapear o fluxo atual com granularidade suficiente para expor desperdícios. Não basta desenhar macroetapas como recebimento, armazenagem, separação e expedição. É necessário detalhar quem faz o quê, em qual sequência, com qual recurso, em quanto tempo e com quais pontos de espera. Um mapa de processo bem feito revela cruzamentos de rota, filas invisíveis, movimentações redundantes e atividades sem valor agregado.
Quando o fluxo é analisado por tempo e distância, surgem oportunidades concretas. Um item de alto giro armazenado longe da área de separação gera centenas de metros extras por turno. Uma conferência posicionada após a embalagem cria retrabalho quando há divergência. Um abastecimento feito por demanda, em vez de janela programada, interrompe a produtividade da equipe. Esses detalhes, quando corrigidos, reduzem lead time sem investimento pesado.
O layout operacional precisa refletir a lógica do fluxo, não a conveniência histórica do espaço. Muitas operações crescem por anexos, improvisos e ajustes reativos. O resultado é um armazém funcional no papel, mas ineficiente na execução. O redesenho do layout deve considerar giro dos itens, frequência de acesso, compatibilidade de armazenagem, segurança, largura de corredores, pontos de consolidação e proximidade entre etapas interdependentes.
Uma regra útil é aproximar da área de picking os SKUs de maior saída e menor complexidade de manuseio. Itens de baixo giro podem ocupar posições mais distantes ou níveis superiores. Produtos com alta recorrência em pedidos conjuntos devem ficar em zonas próximas para reduzir deslocamentos. Já materiais com restrição de peso, volume ou risco precisam de áreas específicas, com fluxo separado para evitar interrupções e acidentes.
Padronização entra como mecanismo de estabilidade. Sem padrão, cada operador cria seu próprio método, o que aumenta variação de tempo e probabilidade de erro. Instruções visuais, sequência fixa de atividades, critérios de conferência, regras de reposição e rotina de fechamento por turno reduzem dependência de improviso. Padrão não significa rigidez sem contexto; significa definir a melhor forma conhecida de executar uma tarefa e atualizá-la quando o processo evolui.
Em operações com alta rotatividade de equipe, a padronização tem efeito ainda maior. O tempo de treinamento cai, a curva de aprendizagem encurta e a qualidade fica menos vulnerável a diferenças individuais. Além disso, o gestor passa a identificar desvios com rapidez. Se o processo está definido e os resultados variam, fica mais fácil localizar a causa: falha de execução, desenho inadequado, falta de recurso ou indicador mal calibrado.
Outro ponto relevante é a gestão visual. Endereços legíveis, identificação por cores, demarcação de áreas, painéis de metas e status de operação reduzem o tempo gasto com interpretação. Em ambientes de ritmo intenso, informação visual clara diminui dúvidas e acelera a tomada de decisão no nível operacional. A consequência é menos interrupção, menos comunicação corretiva e mais fluidez entre equipes.
O impacto financeiro dessa organização aparece em várias linhas: menor custo por pedido, melhor uso do espaço, menos horas extras, redução de avarias e maior previsibilidade de entrega. Em vez de tratar custo como variável apenas de negociação com fornecedores, a empresa passa a atacar o custo interno gerado por ineficiência operacional. Essa é uma das formas mais consistentes de recuperar margem sem comprometer serviço.
Fluxo de materiais na prática
Rotas, zonas de picking e layout integrado
O fluxo de materiais precisa ser desenhado para minimizar cruzamentos e esperas. Em centros de distribuição e operações industriais, o erro mais comum é permitir que recebimento, abastecimento, separação e expedição disputem os mesmos corredores sem prioridade definida. Isso gera congestionamento interno, risco de acidente e perda de ritmo. A solução passa por rotas dedicadas, janelas de movimentação e regras claras de circulação.
Rotas bem planejadas consideram frequência, volume e tipo de carga. Materiais de reposição para picking, por exemplo, não devem seguir o mesmo fluxo de itens em separação manual quando isso cria conflito de tráfego. O ideal é definir trajetos com sentido preferencial, pontos de espera controlados e horários de maior carga operacional. Em operações maiores, vale separar fisicamente corredores de abastecimento dos corredores de coleta, sempre que o espaço permitir.
As zonas de picking são outro fator decisivo. Em vez de tratar toda a área de armazenagem como uma única massa, a operação ganha eficiência quando segmenta o picking por perfil de pedido, giro e características dos produtos. Pode haver zona de alto giro, zona de fracionados, zona de volumosos e zona de itens especiais. Essa divisão reduz deslocamentos, facilita balanceamento de equipe e melhora a acuracidade na separação.
Uma operação com muitos pedidos pequenos tende a ganhar produtividade com picking por zona e posterior consolidação. Já pedidos maiores ou homogêneos podem performar melhor com separação por onda. A escolha depende do mix de produtos, da densidade de pedidos e do prazo de expedição. O erro está em adotar um método fixo sem revisar aderência ao perfil real da demanda. Processo bom é processo compatível com o comportamento do pedido.
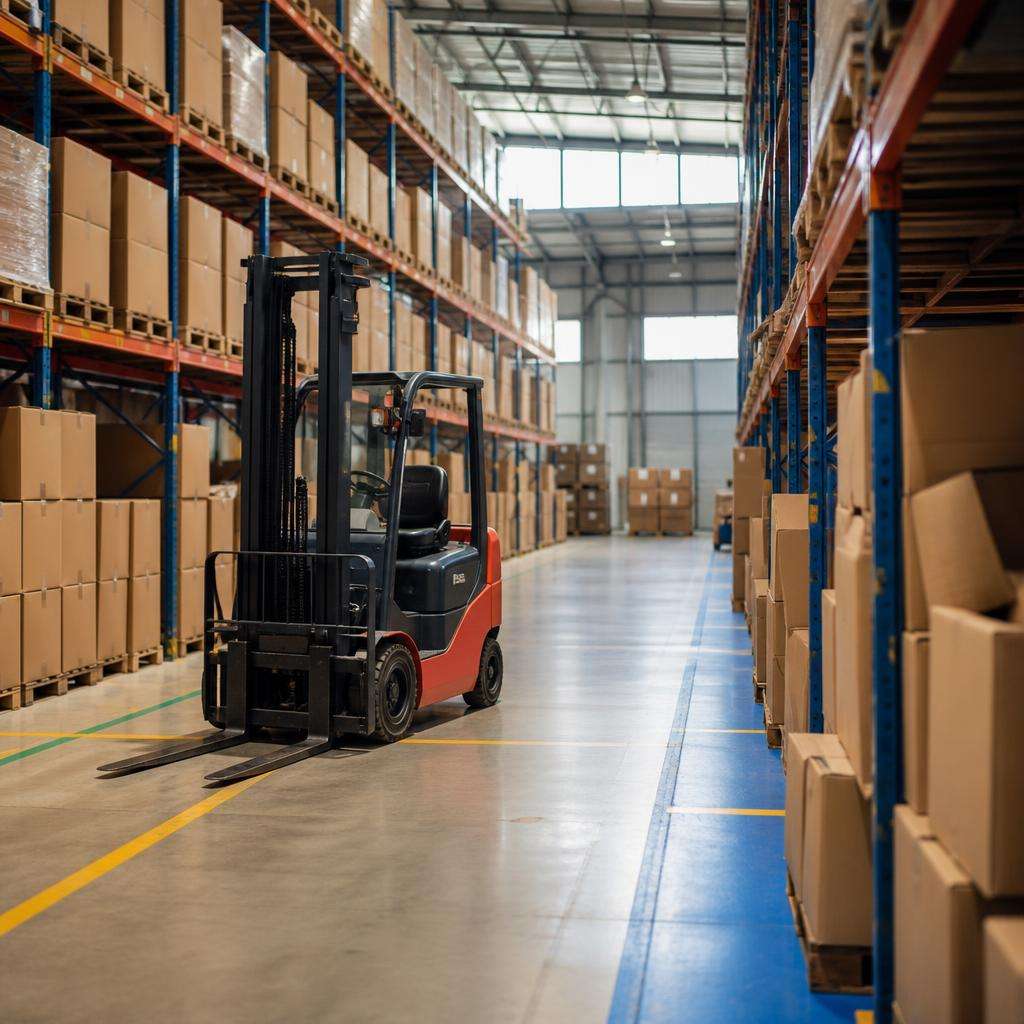
A integração entre layout e equipamentos de movimentação é central para sustentar velocidade. Corredores, docas, áreas de staging e posições de armazenagem precisam conversar com a capacidade dos recursos utilizados. Quando há desalinhamento, surgem manobras excessivas, bloqueio de acesso e aumento do tempo por tarefa. Em operações que dependem de movimentação intensiva, consultar referências técnicas sobre empilhadeiras ajuda a entender requisitos de aplicação, segurança e adequação ao ambiente.
Essa integração não se limita à escolha do equipamento. Envolve altura de porta-paletes, raio de giro, largura útil de corredor, piso, sinalização e regra de prioridade entre pedestres e veículos. Um layout desenhado sem considerar essas variáveis frequentemente obriga a operação a trabalhar abaixo da capacidade nominal. O equipamento existe, mas não entrega performance porque o ambiente restringe sua utilização eficiente.
Outro elemento prático é o staging de expedição. Muitas empresas tratam essa área como espaço residual, quando ela deveria funcionar como zona de sincronização. Um staging organizado por rota, transportadora, janela de coleta ou prioridade de cliente reduz reprocesso e evita embarques incompletos. Se o pedido sai do picking e entra em uma área de staging sem critério, a equipe perde tempo reordenando volumes que já deveriam estar preparados para carregamento.
Há também o tema do reabastecimento de posições de picking. Quando a reposição ocorre tarde demais, a separação para. Quando ocorre cedo demais, congestiona a operação. O melhor modelo é baseado em gatilhos mínimos e janelas operacionais previsíveis. Em ambientes com WMS, esses gatilhos podem ser automatizados. Em estruturas mais simples, planilhas e rotinas visuais já resolvem boa parte do problema, desde que haja disciplina de execução. Para entender como otimizar esse fluxo, consulte as estratégias práticas para reduzir gargalos e imprevistos.
O resultado esperado de um fluxo de materiais bem estruturado é mensurável: menos metros percorridos por pedido, menor tempo de ciclo, menos toques por item, menor índice de divergência e melhor ocupação da equipe. Sem essa medição, o redesenho vira percepção subjetiva. Com ela, a empresa transforma layout e fluxo em vantagem operacional concreta.
Plano 30-60-90 dias
Mapa de processos, endereçamento e KPIs
Melhorar a operação exige cadência. Um plano de 30-60-90 dias funciona porque combina diagnóstico, implantação e estabilização sem dispersar foco. Nos primeiros 30 dias, o objetivo não deve ser mudar tudo, mas enxergar a operação com precisão. Isso inclui mapear processos ponta a ponta, medir tempos reais, identificar gargalos por turno, revisar ocupação de espaço e levantar falhas recorrentes em recebimento, armazenagem, picking e expedição.
Nessa fase inicial, o gestor precisa observar o trabalho no local onde ele acontece. Relatórios ajudam, mas não substituem a leitura do chão de operação. É comum descobrir que o tempo padrão registrado não corresponde à prática, que o operador cria atalhos para contornar falhas do sistema ou que o layout formal foi alterado por improvisos do dia a dia. O mapa de processos só é útil quando reflete a execução real.
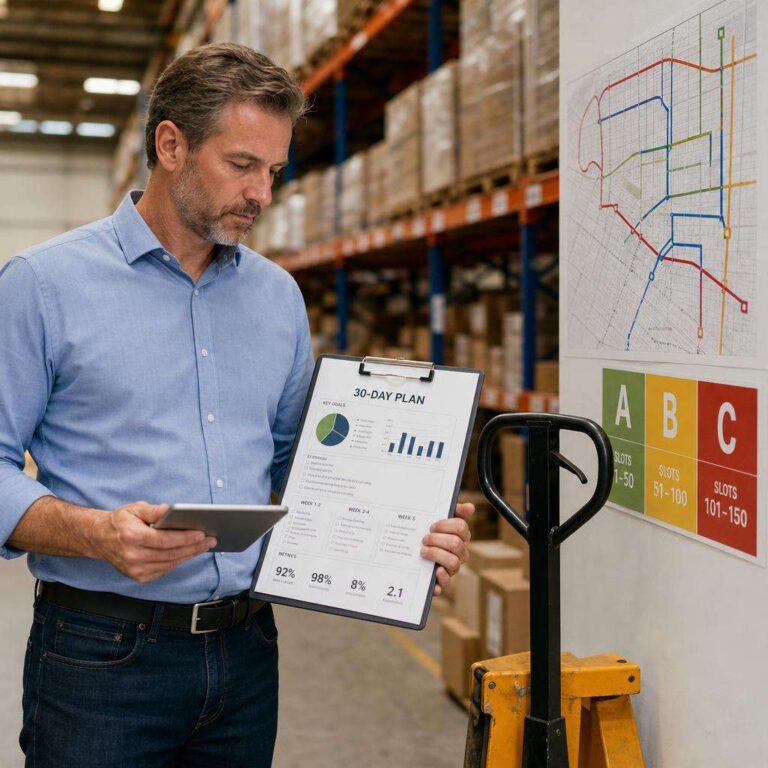
Entre os dias 30 e 60, entra a fase de desenho e implantação das correções prioritárias. Aqui, o foco deve recair sobre mudanças de alto impacto e baixa complexidade: revisão de endereçamento, reorganização de itens por curva ABC, criação de zonas de picking, ajuste de rotas internas, padronização de conferência e definição de janelas de reabastecimento. Esse conjunto costuma gerar ganho rápido sem paralisar a operação.
O endereçamento merece atenção especial porque funciona como base de confiabilidade. Sem endereço lógico e atualizado, a equipe perde tempo procurando materiais, a acuracidade do estoque cai e qualquer tentativa de automação fica comprometida. Um bom endereçamento combina lógica espacial simples, identificação visual robusta e regra clara de ocupação. O endereço precisa ser compreendido por quem opera, não apenas por quem desenhou o sistema.
Dos 60 aos 90 dias, a prioridade é estabilizar, medir e corrigir desvios. Essa etapa costuma ser negligenciada. Muitas empresas implementam mudanças, observam melhora inicial e seguem para outro projeto sem consolidar rotina. O efeito é regressão. Para evitar isso, vale instituir rituais curtos e frequentes: reunião diária de 10 a 15 minutos por turno, revisão semanal de indicadores, auditoria rápida de padrões e plano de ação com responsáveis e prazo.
Os KPIs precisam ser poucos, claros e acionáveis. Indicadores demais geram ruído. Para operações de armazenagem e distribuição, um conjunto enxuto costuma funcionar melhor: lead time do pedido, produtividade por hora, acuracidade de estoque, taxa de erro de separação, ocupação de docas, tempo de reabastecimento e custo por pedido expedido. Se o indicador não orienta decisão prática, ele vira painel decorativo.
Também é recomendável separar indicadores de resultado e de processo. Lead time e custo por pedido mostram o efeito final. Já tempo de deslocamento, ruptura em posição de picking, fila em conferência e taxa de retrabalho mostram o que está causando o efeito. Essa distinção melhora a qualidade da gestão. Sem ela, a empresa reage ao sintoma e demora a corrigir a origem do problema.
Rituais de melhoria contínua funcionam melhor quando conectados ao trabalho diário. Não se trata de reuniões longas ou programas complexos. O que gera resultado é disciplina para registrar desvios, testar correções pequenas e padronizar o que funcionou. Um ajuste de layout em uma zona crítica, por exemplo, pode ser testado em uma semana, medido na semana seguinte e incorporado ao padrão se reduzir tempo de separação e erro de coleta.
Ao final de 90 dias, a operação deve apresentar três sinais objetivos de maturidade maior: fluxo mais previsível, menor dependência de improviso e indicadores que permitam agir antes que o atraso apareça no cliente. Quando isso acontece, a empresa deixa de apagar incêndios operacionais e passa a gerir capacidade com método. A aceleração das entregas deixa de ser esforço pontual e se torna consequência de uma organização operacional consistente.