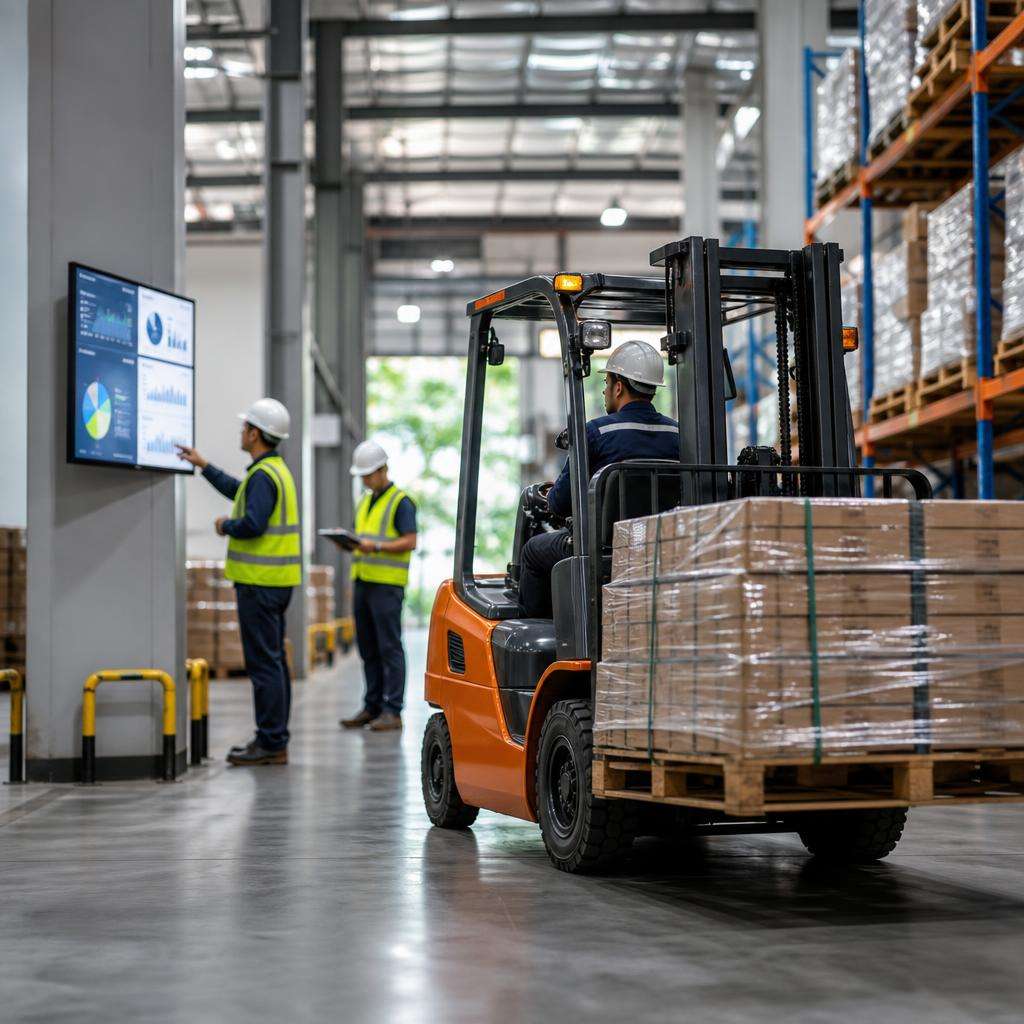
Centros de distribuição perdem margem por falhas previsíveis: deslocamentos longos, endereçamento inconsistente, filas na doca, reabastecimento mal sincronizado e baixa aderência ao padrão operacional. O efeito aparece em indicadores que a operação sente todos os dias: pedidos liberados fora da janela, aumento de avarias, retrabalho no picking e custo por linha expedida acima do planejado. Ganhar velocidade com menos custo depende menos de esforço adicional e mais de desenho operacional coerente.
Quando processos, pessoas e tecnologia não evoluem no mesmo ritmo, o CD entra em um ciclo de compensações. A equipe acelera para cobrir falhas de layout, a manutenção reage a uso severo dos equipamentos e a gestão passa a decidir com base em urgências. O resultado é uma operação aparentemente ocupada, mas com baixa produtividade real. CDs de alta performance reduzem variabilidade, encurtam fluxos e tornam o trabalho previsível.
Na prática, isso exige três frentes integradas. A primeira é processo: regras claras de recebimento, armazenagem, separação, reposição e expedição. A segunda é gente: treinamento, polivalência, liderança de rotina e disciplina operacional. A terceira é tecnologia: equipamentos adequados à carga, ao corredor, ao turno e ao perfil de demanda. Sem esse alinhamento, qualquer investimento isolado tende a entregar menos do que promete.
O ponto central não é apenas movimentar mais pallets por hora. É fazer isso com segurança, consumo energético controlado, menos danos ao estoque e melhor uso do espaço. Um CD eficiente combina fluxo contínuo, layout compatível com o giro dos SKUs, indicadores acionáveis e ativos de movimentação dimensionados para a realidade da operação.
Gargalos e fundamentos de um CD eficiente
Os gargalos mais comuns em centros de distribuição raramente estão em um único ponto. Eles surgem na interface entre atividades. Um exemplo recorrente é o recebimento sem pré-agendamento confiável. Caminhões chegam fora de sequência, as docas ficam ociosas em alguns períodos e congestionadas em outros, e a conferência passa a operar sob pressão. Esse desequilíbrio contamina etapas seguintes, como put-away e reabastecimento.
Outro problema estrutural é o layout desenhado sem considerar a curva ABC e a frequência de movimentação. Itens de alto giro posicionados longe da área de separação aumentam deslocamentos e ocupam operadores com tarefas de baixo valor. Em muitos CDs, o estoque até cabe fisicamente, mas o fluxo fica caro. O metro quadrado é usado, porém não da forma mais produtiva. Layout bom não é o que maximiza ocupação; é o que reduz tempo de ciclo sem comprometer segurança.
Também pesa a ausência de critérios claros para slotting. Quando endereços são definidos por conveniência momentânea, a operação perde lógica. O separador percorre mais distância, a reposição ocorre tarde demais e o inventário cíclico encontra divergências com frequência. Slotting técnico considera dimensões, giro, peso, compatibilidade de armazenagem e proximidade funcional entre itens. Isso reduz toques desnecessários e melhora a taxa de acerto.
Há ainda gargalos de sincronização entre armazenagem e expedição. Em operações com ondas de picking, por exemplo, um pequeno atraso na reposição pode bloquear várias ordens ao mesmo tempo. Já em operações de e-commerce, o problema costuma aparecer na consolidação e no packing. Cada modelo exige cadência específica. O erro é aplicar a mesma lógica para canais com perfis de pedido diferentes.
Fluxo operacional com menos desperdício
Fluxo eficiente começa pela redução de cruzamentos. Pessoas, paleteiras, empilhadeiras e caminhões não devem disputar os mesmos espaços sem regra visual e prioridade operacional. Corredores com sentido definido, áreas de staging delimitadas e rotas de abastecimento separadas do picking diminuem interrupções. Quando o trajeto é previsível, a segurança sobe e a produtividade deixa de depender do operador mais experiente.
Outro fundamento é reduzir movimentações sem valor agregado. Cada toque a mais em um pallet aumenta tempo, risco de avaria e custo. Isso vale para dupla armazenagem desnecessária, remanejamentos por falta de endereço adequado e transferências internas feitas para liberar área. Em CDs maduros, a pergunta correta não é “quem faz mais rápido?”, mas “por que essa movimentação existe?”.
O desenho do fluxo também precisa considerar janelas de pico. Operações que recebem pela manhã e expedem no fim do dia tendem a concentrar esforços em períodos curtos. Sem buffers bem definidos e sem priorização visual, a equipe troca de tarefa a todo momento. Essa fragmentação derruba o rendimento. Um fluxo robusto protege a operação do pico por meio de sequenciamento, nivelamento e regras de exceção objetivas.
Ferramentas simples ajudam bastante. Checklists de doca, quadro de ocupação de portas, sinalização por cores para status de pallets e padrões de abastecimento por horário reduzem ruído. Não substituem um WMS bem parametrizado, mas criam disciplina de execução. Em muitas operações, o ganho inicial vem mais da padronização do básico do que de grandes investimentos.
Layout, slotting e uso do espaço
Layout de alta performance parte do perfil de demanda. Se o CD trabalha com grande quantidade de caixas fracionadas, faz pouco sentido tratar toda a área como se fosse predominantemente palletizada. Da mesma forma, operações com alto volume de cross-docking precisam de zonas de passagem e staging mais generosas. O erro clássico é replicar um desenho antigo sem revisar o mix de pedidos atual.
O slotting deve ser revisto com periodicidade definida. Mudanças sazonais, promoções e entrada de novos SKUs alteram o mapa de calor do armazém. Quando a revisão não acontece, o CD opera com uma geografia desatualizada. Itens lentos ocupam áreas nobres e itens rápidos geram congestionamento. Uma revisão trimestral já produz impacto relevante em operações com alta volatilidade de demanda.
O uso vertical do espaço merece atenção técnica. Aumentar posições de armazenagem pode parecer solução imediata, mas exige compatibilidade entre porta-pallet, largura de corredor, raio de giro e altura de elevação dos equipamentos. Se a estrutura cresce sem revisão do parque de movimentação, a operação fica lenta e mais exposta a incidentes. Espaço cúbico só vira produtividade quando layout e equipamento conversam entre si.
Áreas de apoio também influenciam o desempenho. Estações de embalagem mal posicionadas, zonas de devolução improvisadas e pontos de recarga sem planejamento criam microgargalos permanentes. Esses pontos raramente aparecem no desenho macro do armazém, mas consomem minutos em centenas de interações diárias. Somados, representam horas de capacidade perdida por semana.
KPIs que orientam decisão
Indicador útil é o que aponta causa e permite ação. Medir apenas pedidos expedidos por dia oferece visão limitada. Um painel mais sólido combina produtividade, qualidade, nível de serviço, segurança e custo. Entre os KPIs mais relevantes estão linhas separadas por hora, ocupação de docas, tempo médio de recebimento, acuracidade de inventário, taxa de avaria, OTIF, consumo energético por turno e custo por pedido.
Outro cuidado é separar indicadores de resultado e de processo. OTIF baixo pode ser consequência de reposição tardia, baixa disponibilidade de equipamento ou erro de endereçamento. Se a gestão acompanha só o resultado final, a reação chega tarde. Indicadores de processo permitem corrigir antes que o cliente sinta o problema. Em CDs bem geridos, a rotina diária combina os dois níveis.
Os KPIs precisam ter cadência compatível com a operação. Alguns pedem leitura em tempo real, como fila de doca e backlog de separação. Outros funcionam melhor por turno, dia ou semana. Misturar tudo no mesmo painel gera ruído. A gestão visual deve destacar o que exige intervenção imediata e o que orienta melhoria contínua. Clareza é mais valiosa do que excesso de métricas.
Por fim, os indicadores precisam ser confiáveis. Operações com apontamento manual inconsistente acabam discutindo números em vez de discutir causas. O custo disso é alto: decisões atrasam e a equipe perde confiança no sistema. Antes de sofisticar dashboards, vale garantir captura correta dos eventos críticos, definição única de cada métrica e rotina disciplinada de fechamento.
Como a empilhadeira afeta produtividade e TCO
A escolha do equipamento de movimentação tem impacto direto em produtividade, segurança, consumo de energia e custo total de propriedade. Em muitos CDs, a compra é feita com foco excessivo no preço de aquisição. Esse critério isolado costuma gerar distorções: equipamento subdimensionado, baixa autonomia, ergonomia inadequada e manutenção acima do esperado. O ativo certo é aquele que atende o perfil da operação com o menor custo por hora útil, não o menor preço de entrada.
O primeiro critério técnico é a aderência ao tipo de carga e ao layout. Peso médio do pallet, altura de elevação, largura de corredor, tipo de piso, distância percorrida por turno e intensidade de uso mudam completamente a especificação necessária. Uma operação com corredores estreitos e alta verticalização demanda características diferentes de um CD com grande fluxo horizontal e staging intenso em docas. Sem esse mapeamento, a frota vira fonte de restrição.
Produtividade também depende da ergonomia e da dirigibilidade. Operadores submetidos a ciclos repetitivos e longos deslocamentos sentem rapidamente a diferença entre um equipamento apenas funcional e outro desenhado para uso intensivo. Visibilidade, resposta dos comandos, estabilidade em curvas, facilidade de embarque e desembarque e conforto ao longo do turno afetam ritmo, precisão e segurança. Em operações de múltiplos turnos, isso se traduz em horas produtivas reais.
O TCO reúne componentes que costumam ficar fora da discussão inicial: consumo de energia, frequência de manutenção, disponibilidade mecânica, vida útil de pneus, tempo parado para recarga ou troca de bateria, treinamento, peças e impacto de falhas sobre o nível de serviço. Uma empilhadeira mais barata pode custar mais ao longo de 36 ou 60 meses se exigir paradas frequentes ou limitar a capacidade operacional do CD.
Produtividade, segurança e energia
Na produtividade, a relação entre equipamento e tarefa é decisiva. Para abastecimento de picking, por exemplo, agilidade de manobra e rapidez no ciclo de elevação fazem diferença. Já no recebimento e expedição, a fluidez no carregamento e descarregamento pesa mais. Quando a frota é homogênea por conveniência administrativa, mas a operação é heterogênea, parte do tempo é desperdiçada em adaptações.
Segurança operacional melhora quando o equipamento oferece estabilidade compatível com a carga e com o ambiente. Centros de distribuição com tráfego intenso, curvas frequentes e áreas compartilhadas exigem controle preciso e boa visibilidade. Recursos de segurança ajudam, mas não compensam especificação inadequada. Incidentes leves, como toques em estrutura e danos a pallets, são sinais de desalinhamento entre processo, layout e equipamento.
Energia é outro eixo crítico. Em operações elétricas, a autonomia precisa acompanhar a duração do turno e o padrão de uso. Se a bateria não sustenta o ciclo real, surgem recargas oportunistas fora do plano, queda de desempenho no fim do turno e gargalo na infraestrutura de carregamento. Em alguns CDs, o problema não está no equipamento, mas na falta de gestão do regime de carga e na ausência de janelas bem definidas.
Uma avaliação técnica consistente compara cenários. Exemplo: dois equipamentos com capacidades similares podem entregar custos distintos quando se observa consumo por hora, disponibilidade, tempo de recarga, necessidade de bateria reserva e impacto no throughput. Esse tipo de análise evita decisões baseadas em catálogo e aproxima a compra da lógica financeira da operação.
Critérios para escolher melhor
O processo de seleção deve começar por dados da operação. Volume diário movimentado, picos sazonais, mix de cargas, número de turnos, largura de corredores, altura das estruturas e tempo médio por ciclo formam a base da especificação. Sem isso, a conversa comercial tende a ficar genérica. Com isso, fica possível comparar propostas com critério técnico e econômico.
Vale incluir testes em ambiente real. Pilotos curtos, acompanhados por supervisão e manutenção, revelam pontos que a ficha técnica não mostra. Tempo de ciclo, conforto do operador, comportamento em rampas, precisão no posicionamento e facilidade de manutenção preventiva aparecem rápido quando o equipamento entra no fluxo verdadeiro. Esse teste reduz o risco de erro de compra.
Outro ponto é avaliar suporte e disponibilidade de peças. Em CDs com operação estendida, a indisponibilidade de um equipamento crítico pode gerar custo muito maior do que a diferença de preço entre marcas ou modelos. Por isso, o fornecedor precisa ser analisado também pela capacidade de atendimento, cobertura técnica e previsibilidade de manutenção. Para aprofundar a pesquisa sobre empilhadeira para centros de distribuição, vale consultar opções e especificações técnicas disponíveis no mercado.
Por fim, a decisão precisa considerar expansão futura. Um CD que deve aumentar verticalização, mudar o mix ou ampliar turnos em 12 meses não pode comprar apenas para a fotografia atual. Planejar a frota com visão de crescimento evita substituições precoces e preserva o retorno do investimento. Equipamento bem escolhido sustenta o fluxo; equipamento inadequado obriga a operação a contornar limitações todos os dias.
Plano 30-60-90 dias para sustentar ganhos
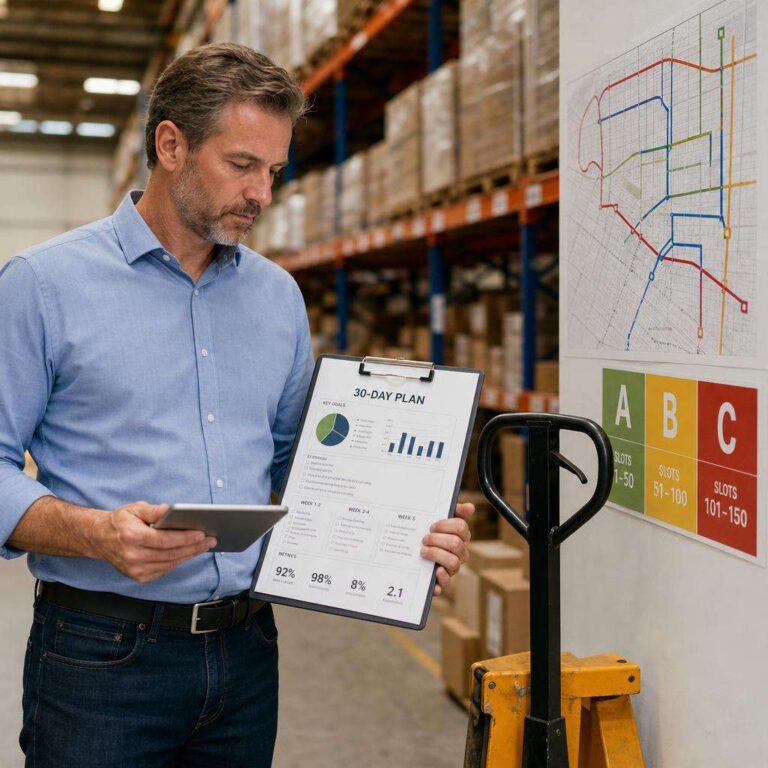
Melhorar um centro de distribuição sem perder controle exige uma sequência disciplinada. Nos primeiros 30 dias, a prioridade é estabilizar o básico e atacar desperdícios evidentes. Entre 30 e 60 dias, entra a padronização dos processos críticos. De 60 a 90 dias, a gestão visual e a rotina de acompanhamento transformam ganhos pontuais em prática operacional. Esse encadeamento reduz resistência e acelera resultados mensuráveis.
O erro mais comum em programas de melhoria é começar por projetos grandes demais. Reendereçamento completo, troca integral de layout ou implantação de novas tecnologias sem saneamento prévio costumam gerar atrito e baixa adesão. Quick wins bem escolhidos criam credibilidade interna. Quando a equipe percebe redução de retrabalho e menos correria, a aceitação de mudanças estruturais aumenta.
Outro ponto relevante é definir dono para cada frente. Sem responsabilidade clara, o plano vira uma lista de intenções. Recebimento, armazenagem, reposição, picking, expedição, manutenção e segurança precisam ter metas simples, prazos curtos e indicadores visíveis. A liderança intermediária é decisiva aqui, porque traduz o plano em execução diária.
Resultados sustentáveis aparecem quando o plano combina disciplina operacional com aprendizado. Não basta implantar padrão; é preciso auditar, corrigir desvios e ajustar o desenho conforme a operação responde. CDs de alta performance não dependem de heroísmo. Dependem de rotina bem desenhada e capacidade de correção rápida.
Primeiros 30 dias: quick wins
Comece mapeando gargalos com observação direta de campo. Meça tempos de espera em doca, deslocamentos médios, ruptura de endereços de picking, filas para equipamento e incidência de retrabalho. Esse diagnóstico enxuto já aponta ganhos rápidos. Em muitos casos, reorganizar staging, redefinir prioridades de reposição e separar fluxos conflitantes produz melhora imediata.
Padronize janelas de recebimento e expedição com regras simples de agendamento. Mesmo sem sistema sofisticado, uma cadência mínima reduz picos artificiais. Revise também a sinalização física: identificação de ruas, posições, áreas de quarentena, devolução e cross-docking. Boa parte do tempo perdido em CDs vem de dúvidas operacionais que poderiam ser eliminadas com gestão visual básica.
Faça um pente-fino no cadastro mestre. Dimensões erradas, unidades logísticas inconsistentes e endereços desatualizados sabotam qualquer tentativa de eficiência. Corrigir dados críticos melhora slotting, acuracidade e reposição. Esse trabalho raramente é visível para quem está fora da operação, mas tem impacto direto na produtividade.
Feche o ciclo com treinamento curto e objetivo. Reforce padrão de recebimento, conferência, abastecimento e separação. Em vez de treinamentos longos, use instruções por tarefa, demonstração prática e checagem no posto de trabalho. O objetivo do primeiro mês é reduzir variabilidade, não sofisticar o processo.
De 30 a 60 dias: padronização
Com a operação mais estável, formalize procedimentos críticos. Defina sequência padrão para put-away, gatilhos de reposição, critérios de bloqueio de avarias e regras para priorização de ondas ou pedidos urgentes. Documentação simples, visual e acessível funciona melhor do que manuais extensos pouco consultados.
Revise o slotting com base em dados reais do período recente. Reposicione itens de maior giro, aproxime famílias com afinidade operacional e reduza exceções. Se houver limitação de espaço, crie critérios explícitos para ocupação de áreas nobres. O importante é tirar a decisão da improvisação e colocá-la em uma lógica repetível.
Nessa fase, vale calibrar a frota de movimentação. Analise utilização por turno, ociosidade, filas e incidência de indisponibilidade. Às vezes o problema não é falta de equipamento, mas alocação inadequada por faixa horária ou tarefa. Ajustes de escala e de uso podem adiar investimentos e elevar a produtividade da frota existente.
Implemente auditorias curtas de aderência ao padrão. Cinco a dez minutos por área, com checklist enxuto, já criam disciplina. O objetivo não é punir, mas corrigir cedo. Quanto mais cedo o desvio aparece, menor o custo de correção. Essa lógica é essencial para manter a consistência operacional.
De 60 a 90 dias: gestão visual e rotina
Na terceira etapa, consolide um quadro de gestão à vista por área. Exiba poucos indicadores, mas com atualização confiável: produtividade por turno, backlog, acuracidade, avarias, disponibilidade de equipamentos e segurança. Cada métrica deve ter responsável, meta e ação padrão quando sair da faixa esperada.
Estruture reuniões curtas de rotina. Um encontro de 10 a 15 minutos no início do turno, focado em prioridades, restrições e riscos do dia, melhora coordenação entre doca, armazenagem e expedição. A reunião precisa terminar com decisões objetivas. Quando vira espaço de relato genérico, perde valor rapidamente.
Crie um calendário de revisão operacional. Semanalmente, avalie gargalos recorrentes e ações corretivas. Mensalmente, revise slotting, utilização de docas, desempenho da frota e aderência ao plano. Essa cadência evita que a operação volte ao modo reativo. Melhorias sustentadas dependem de acompanhamento estruturado.
Ao final de 90 dias, o CD deve ter menos variabilidade, melhor uso do espaço, indicadores mais confiáveis e uma base concreta para decisões de tecnologia e investimento. O ganho mais valioso não é apenas fazer mais com menos. É construir uma operação previsível, segura e capaz de crescer sem ampliar o desperdício na mesma proporção.
Para mais estratégias sobre otimização de armazéns, visite este artigo sobre como transformar o fluxo do armazém e aumentar a produtividade.